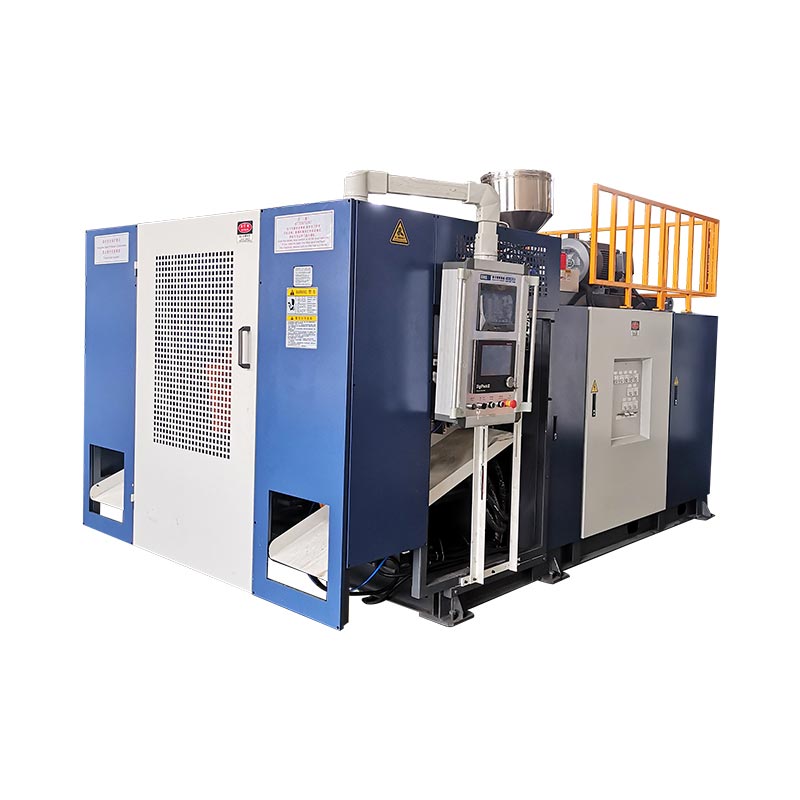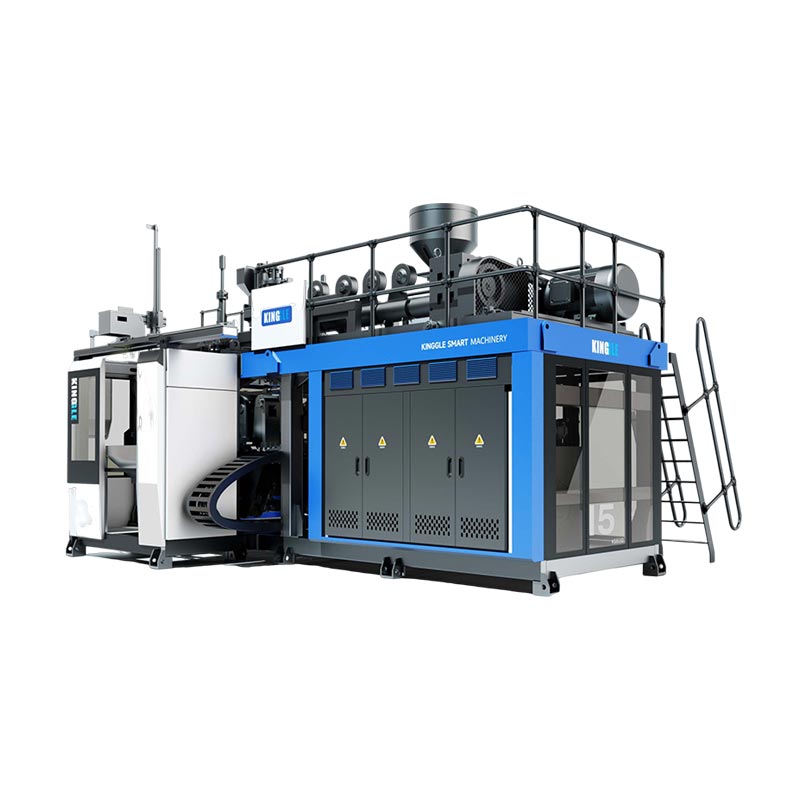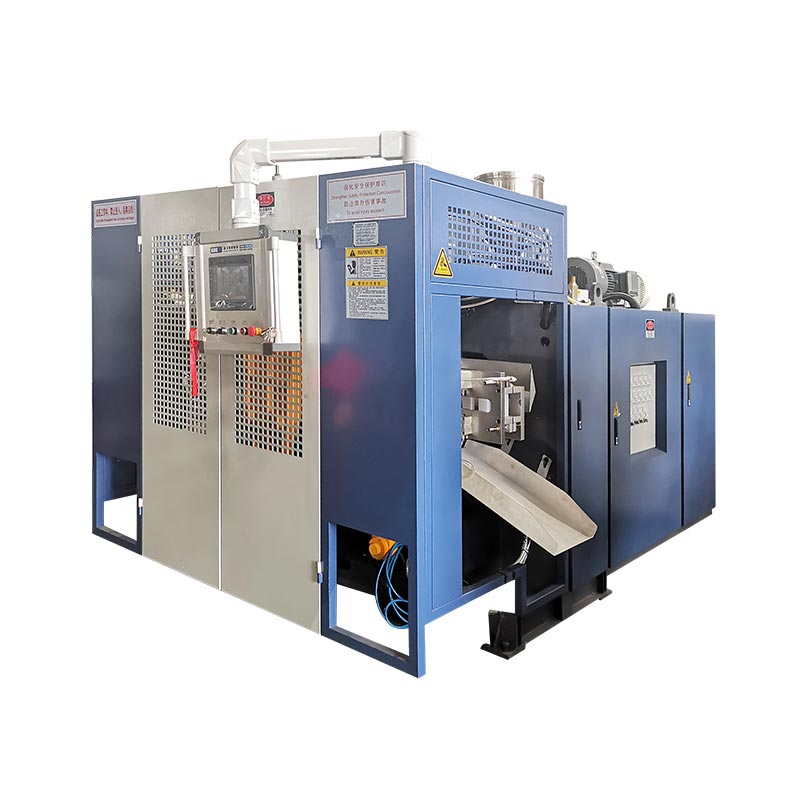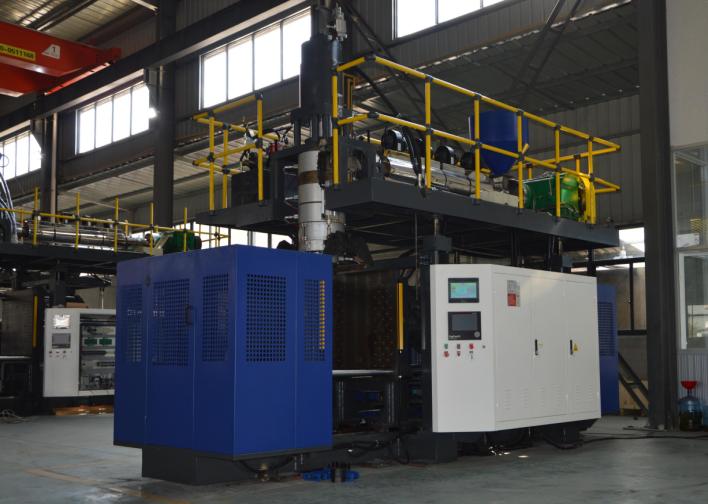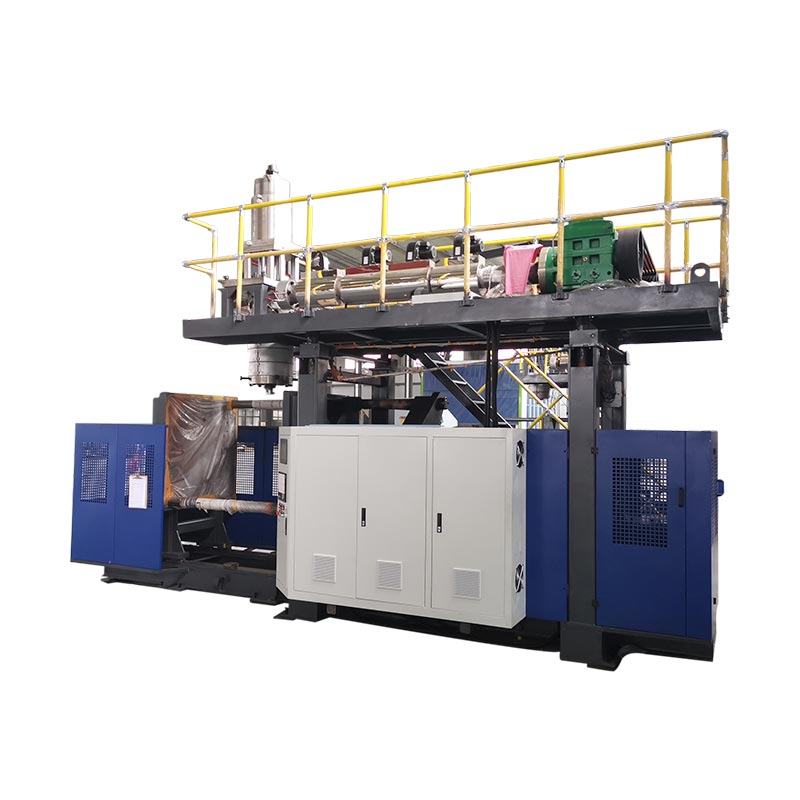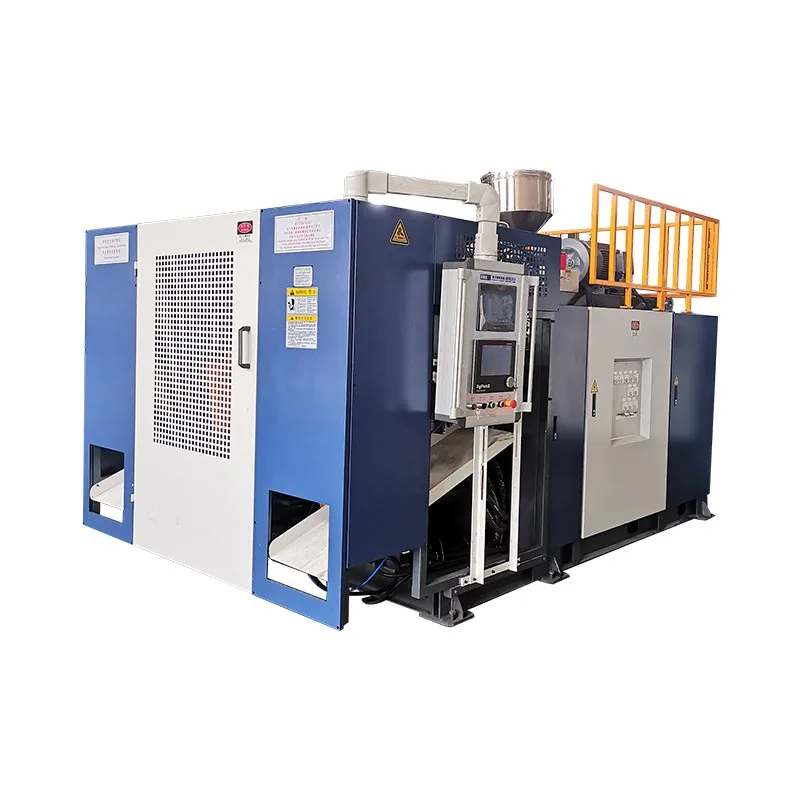
Жаңы калып, материалдын жолу, инструмент, рецепт жана ылдый агымдын жөндөөлөрү туура аныкталганда жана жаңы бөлүк аныкталган текшерүүлөрдөн өткөндө гана үйлөтүүчү машинаны алмаштыруу аяктайт.Автоматтык циклдерди баштоо - бул аяктагандын далили эмес, ортодогу этап. Эң коопсуз жана эң тез практикалык ыкма – бул токтогонго чейин мүмкүн болгон нерселердин бардыгын даярдоо, ачык иштөө үчүн кооптуу энергияны бөлүп алуу, функцияларды контролдонуучу тартипте калыбына келтирүү жана кабыл алуунун аныктамасы, өткөөл жоготуу, жооптуу бекитүүчү жана талап кылынган далилдер менен команда кийинки өндүрүш кампаниясын көзөмөлгө алынган жана байкоого боло турган өндүрүштүк базадан баштаардан мурун жазылган.

Терминологиялык эскертүү:Өндүрүштүк командалар бул ишти экструзия формасындагы балчы машинаны алмаштыруу, үйлөмө калыпты алмаштыруу, калыпты алмаштыруу, инструментти алмаштыруу, бөтөлкө линиясын өзгөртүү, үйлөмө калыптандыруу түсүн өзгөртүү, үйлөмө калыптандыруу чайырын өзгөртүү же балта калыптоо рецептин өзгөртүү катары сүрөттөшү мүмкүн. Бул энбелгилер бири-бирине дал келет, бирок алар дайыма эле бирдей масштабды сүрөттөй бербейт. Жумуш пакетинде кайсы физикалык, материалдык, санариптик жана ылдый агымдык элементтер өзгөрө турганы так көрсөтүлүшү керек.
өзгөртүүнү көзөмөлдөгөн беш чечим
- Кабыл алынган бөлүгү жана туруктуу өндүрүш терезеси катары аяктоо чекити аныктоо.
- Ар бир өзгөртүлгөн буюмду аныктаңыз: калып, жабдык, үйлөмө төөнөгүч, чайыр, түс, рецепт жана ылдыйкы жабдык.
- Текшерүүнү, стадияларды жана документтерди коопсуз жерде токтоп турган машинанын терезесинин сыртына жылдырыңыз.
- Кимдир бирөө ачык кооптуу аймакка кирерден мурун сайттын уруксат берилген кооптуу-энергетикалык процедурасын колдонуңуз.
- Бекитилген орнотууларды жана далилдерди жазыңыз, ошондуктан кийинки иштетүү көзөмөлдөнгөн базадан башталат.
| Доменди өзгөртүү | Жаңы жумушка эмне дал келиши керек | Далилдерди кайра баштоо | Типтүү жашыруун көз карандылык |
|---|---|---|---|
| Форма жана интерфейстер | Туура кайра карап чыгуу, монтаждоо, муздатуу, сокку төөнөгүч/өзөк жана алып чыгуу мамилелери | Башкарылуучу кол кыймылы жана агып кетпеген байланыштар | Шлангдын багыты, сенсордун абалы же ылдыйкы агым |
| Өлүм жана паризондук курал | Бекитилген инструменттин идентификациясы, механикалык абалы жана калибрлөө | Көк үчүн жайгашкан түз, туруктуу парисон | Курал файлы орнотулган жабдыкка дал келбейт |
| Материал жана түс | Туура чайыр сорту, лот, мастер-бетч жана бекитилген кайра майдалоо эрежеси | Таза, бир тектүү эритинди жана көзгө алынуучу материал өтүү | Эски чайыр же түс иштетүү жана эритүү жолдорунда калат |
| Рецепт жана башкаруу | Орнотулган продукт пакети үчүн рецептти кайра карап чыгуу | Буйрук жана иш жүзүндө абал башкарылуучу цикл аркылуу макулдашат | Эски буюмдун баасы сакталган рецепттен тышкары сакталып калат |
| Бөлүктү жана линияны кабыл алуу | Чийүү, визуалдык чектөө, салмак, дубал, өлчөмдөр жана функциялык тесттер | Аныкталган ырааттуу же убакытка негизделген кабыл алуу терезеси | Триммер, агып текшергич, конвейер же таңгак дагы деле эски SKU колдонот |
Жаңы бөтөлкө бекитилгенде гана алмаштыруу аяктайт
Өсүмдүктөр бул сөздү көп колдонушаталмаштыруубир нече ар кандай окуялар үчүн. Бир жетекчи жаңы калыпты кысып жатканда саатты токтотушу мүмкүн. Биринчи автоматтык цикл башталганда башкасы аны токтотушу мүмкүн. Сапат бүтүрүү текшерүүдөн өткөн биринчи бөлүк катары аныкталышы мүмкүн, ал эми өндүрүш кабыл алынган тетиктердин туруктуу иштешин талап кылышы мүмкүн. Бул аныктамалар ар кандай сандарды чыгарат, ошондуктан баштапкы чекит менен бүтүрүү чекити белгиленгенге чейин алмаштыруу убактысын салыштыруу маанисиз болот.
Экструзиялык үйлөтүү линиясы үчүн пайдалуу башталгыч чекит болуп чыгуучу жумуштун акыркы кабыл алынган бөлүгү саналат. Пайдалуу бүтүрүү чекити - бул келген жумуш үчүн биринчи кабыл алынган өндүрүш терезеси. Өсүмдүк ошол терезени аныкташы керек. Бул ырааттуу бөлүктөрдүн белгиленген саны, туруктуу шарттарда аныкталган убакыт же станциялар, көңдөйлөр же розеткалардан үлгү алуу эрежеси болушу мүмкүн. Талап оператордун эсинде эмес, башкарылуучу продуктунун же процесстин спецификациясына тиешелүү.
Бул аныктама калыпка гана тиешелүү метрика жашырган ишти ачыкка чыгарат. Келүүчү продукт башка өлчөмдү же мандренаны, сокку төөнөгүчтү, моюн инструменттерин, өзөктүн кыймылын, паризондук профилди, чайырды, түстү, кайра майдалоо эрежесин, агып чыгууну текшерүү программасын, кыркуучу арматураны, этикеткаларды, конвейер жетектөөчүсүн же пакеттөө үлгүсүн талап кылышы мүмкүн. Физикалык калып орнотулган бойдон калса да, материалды жана рецептке өтүү дагы эле толугу менен пластик бөтөлкөнүн өндүрүшүн алмаштыруу болушу мүмкүн.
Натыйжаны төрт өлчөмгө бөлүңүз: токтогон машина убактысы, биринчи калыптанган бөлүккө чейинки убакыт, биринчи кабыл алынган тетикке чейинки убакыт жана кабыл алынган өндүрүш терезесине чейинки убакыт. Орнотуудан баш тартууларды жазыңыз жана ошол убактагы санды тазалаңыз. Бул ар бир сан төмөндөйт деп убада кылбайт. Бул жоготууну көрүнөө кылат жана ылдыйкы линия же сапат дарбазасы дагы эле бөлүктөрүн четке кагып жатканда, ийгиликтүү экструзия үйлөтүүчү машинаны алмаштыруу катары тез кайра баштоону алдын алат.
Жаңы продукт пакетин машина токтогонго чейин пландаштырыңыз
Которуу чыгуучу жумуш дагы эле иштеп жатканда маалыматты текшерүү катары башталышы керек. Бөлүктү чийүүнү жана кайра карап чыгууну, чайырдын деңгээлин, мастер-батчты, уруксат берилген кайра майдалоону, максаттуу бөлүктүн салмагын, критикалык өлчөмдөрдү, дубалдын калыңдыгынын жайгашкан жерин, визуалдык критерийлерди, функционалдык сыноолорду жана күтүлгөн пакетти аныктаган бир чыгарылган жумуш пакетин түзүңүз. Форманы, жабдыкты, үйлөмө төөнөгүчтү, кыстарууну, алып чыгууну жана ылдый агымдагы арматуранын идентификациясын кошуңуз. Эгерде эки нерсенин жалпы аталышы болсо, орнотуу тобу сырткы көрүнүшү боюнча тандабашы үчүн, туруктуу идентификаторлорду же кайра кароо башкарылган сүрөттөрдү колдонуңуз.
Kinggle жарыялагансатуу процессимашинанын чечими тандалганга чейин сатып алуучулардан буюмдун сүрөттөрүн же чиймелерин, салмагын, өлчөмүн, материалын, калыңдыгын, өндүрүшүн жана химиялык каршылыкка муктаждыктарын камсыз кылууну суранат. Ошол эле киргизүү категориялары кийинчерээк алмаштырууда баалуу болуп саналат, анткени алар машинанын жөндөөсүн өндүрүлүшү керек болгон бөлүк менен байланыштырат. Өндүрүш пакети баштапкы суроого караганда конкреттүү болушу керек жана анык машина, калып жана материалдын айкалышы үчүн бекитилген гана маанилерди камтышы керек.
Кийинки калыпты жана текшерилген көмөкчү буюмдарды чыгууга, кайтарууга же материалдык агымга тоскоол болбостон, белгиленген жерге жайгаштырыңыз. Көтөрүү пункттарын жана заводдун көтөрүү планын текшериңиз, бирок калыптын номиналдык өлчөмүнөн көтөрүү жөндөмдүүлүгүн чыгарбаңыз. Муздатуу байланыштары, аба байланыштары, сенсорлор, кабелдер жана бекиткичтер бар экенин жана туура аныкталганын ырастаңыз. Чыгуучу чайыр, өткөөл материал жана четке кагылган бөлүктөрү үчүн таза материалды иштетүүчү жабдууларды жана бөлүнгөн контейнерлерди даярдаңыз. Эгерде линия триммерди, агып кетүүнү текшергичти, этикеткалоочу же конвейерди камтыса, анын рецептин жана бөлүктөрүн ошол эле даярдыкты карап чыгууга киргизиңиз.
акыркы эски бөлүгүнүн алдында кыска даяр чечимди өткөрөт. Форма орнотуучу шаймандарды жана көтөрүү даярдыгын ырастайт, материалды иштетүү туура лотторду жана таза маршрутту ырастайт, оператор рецептке жетүүнү ырастайт, тейлөө ар кандай пландаштырылган ишти ырастайт, сапат үлгү планын тастыктайт. Эгер талап кылынган нерсе жок болсо, иш жүзүндө аткарылган ишти калтырыңыз. Көйгөйдү пландаштырылган токтогонго чейин табуу коопсуздуктун кыска жолун колдонбостон токтоп калуу убактысын даярдоо убактысына айлантат.
Көк же аспап менен иштөө алдында кооптуу энергияны көзөмөлдөңүз
Калыптын формасынын өзгөрүшү адамдарды кысуучу кыймылга, кыймылдуу пластинкаларга, сокку төөнөгүчтөрүнө, кескичтерге, роботторго, гидравликалык басымга, пневматикалык басымга, электр энергиясына, ысык полимерге жана жылытылган шаймандарга дуушар кылышы мүмкүн. Кадимки токтотуу баскычын басуу кооптуу зонанын ичинде иштөө үчүн коопсуз шарт түзбөйт. Иш берүүчү кайсы милдеттерди тейлөө же тейлөө экенин аныктап, бардык энергия булактарын аныктап, үйрөтүлгөн жана ыйгарым укуктуу персонал аркылуу сайттын машинага тиешелүү энергияны көзөмөлдөө процедурасын колдонууга тийиш.
Америка Кошмо Штаттарынын жумуш орундары үчүн,OSHA 29 CFR 1910.147күтүлбөгөн кубаттандыруу, ишке киргизүү же топтолгон энергияны бошотуу кызматкерге зыян келтириши мүмкүн болгон тейлөө жана тейлөө маселелерин карайт. Бул энергияны көзөмөлдөө программасын, тиешелүү учурларда документтештирилген процедураларды, окутууну жана мезгил-мезгили менен текшерүүнү талап кылат.OSHA 29 CFR 1910.212жалпы машина-коргоо талаптарын камсыз кылат. Америка Кошмо Штаттарынын тышындагы өсүмдүктөр алардын жайгашкан жеринде колдонулуучу мыйзамдарды, стандарттарды жана иш берүүчүнүн жол-жоболорун аткарышы керек.
Өзгөртүү планы сыноо же жайгаштыруу үчүн убактылуу энергияны талап кылган милдеттерди да чечиши керек. Бул импровизацияга уруксат эмес. Жооптуу иш берүүчү шаймандарды жана адамдарды тазалоонун, керектүү энергияны гана калыбына келтирүүнүн, сыноону жүргүзүүнүн, керек болгондо кайра энергияны өчүрүүнүн жана ачык иш башталганга чейин көзөмөлдү кайра колдонуунун ылайыктуу ырааттуулугун аныкташы керек. Жарык көшөгө, бөгөттөлгөн эшик же авариялык токтотуу нормалдуу иштөөнү коргой алат, бирок аны кооптуу энергиянын колдонулуучу процедурасын алмаштыруу катары кароого болбойт.
Жабдууларды адамдар сыяктуу кылдаттык менен коргогула. Kinggle хоставтоматтык үйлөтүүчү машинаны иштетүү боюнча колдонмосокку төөнөгүч кыймылы калыптын ачык абалы менен макулдашылышы керек экенин эскертет жана платформаны жана өлчөмдүн башын жайгаштыруу функцияларын сүрөттөйт. Так интерфейс жана коопсуз кыймыл логикасы моделге, параметрлерге жана программалык камсыздоонун версиясына жараша өзгөрөт. Ошондуктан, орнотуу тобу токтогонго чейин машинага тиешелүү уруксат берилген кыймылдарды илинген көк же ачык аспап турганда аныктоонун ордуна аныктоосу керек.
Көк, материал жана башкаруу элементтери боюнча бир көзөмөлдөнүүчү ырааттуулукту иштетиңиз
Төмөнкү сегиз баскычтуу ырааттуулук универсалдуу механикалык процедура эмес, башкаруу агымы катары атайылап жазылган. Көктү жок кылуунун деталдуу кадамдары, бекиткичтин баалуулуктары, шланг ыкмасы, аспаптын температурасынын чектери жана сыноо кыймылдары чыныгы машинадан, калыптан жана өсүмдүктүн нускамаларынан алынышы керек. Жалпы ырааттуулуктун мааниси операцияларга, инструменттерге, тейлөөгө, материалдарга жана сапатка бирдей өткөрүп берүү пункттарын берет.
-
Чыгып жаткан жумушту бошотуңуз.Акыркы кабыл алынган эски бөлүгүн аныктоо, талап кылынган процесс жазуусун сактоо жана чыгуучу чайырды, этикеткаларды жана процесстеги ишти элдештириңиз. Заводдун контролдоо планы талап кылса, бекитилген үлгүнү сактаңыз.
-
Бекитилген абалда токто.Машинаны жана чайырды өчүрүү боюнча нускамаларды аткарыңыз. Кадимки тыныгуу чайырды алмаштырууга ылайыктуу деп ойлобостон, бункерде, экструдерде, баштыкта же аккумулятордо калган ысык резиденцияны жана материалды эсепке алыңыз.
-
Ачык иш үчүн изоляция.Ыйгарым укуктуу кызматкерлер сайттын кооптуу-энергетикалык жана көтөрүү процедураларын колдонушат. Белгиленген кооптуу зонага эч ким кирерден мурун изоляцияны текшерип, сакталган гидравликалык, пневматикалык, гравитациялык жана жылуулук энергиясына кайрылыңыз.
-
Чыгуучу компоненттерди алып салуу жана коргоо.Ажыратыңыз, көтөрүңүз жана калыпты жана ага байланыштуу шаймандарды алардын башкарылуучу көрсөтмөлөрү боюнча сактаңыз. Таза туташууларды каптап же коргоп, кийинки иштетүүгө өткөрүүнүн ордуна бузулууларды, агып кетүүлөрдү же анормалдуу эскирүүлөрдү жазыңыз.
-
Жалпы интерфейстерди текшерүү.Монтаждоо беттерин, тегиздөө өзгөчөлүктөрүн, муздатуу жана аба байланыштарын, сенсорлорду, кабелдерди жана жеткиликтүү корголгон аймакты текшериңиз. Жашыруун интерфейс көйгөйү жаңы калыпты ээрчип, рецепт катасы сыяктуу көрүнүшү мүмкүн.
-
Текшерилген келген пакетти орнотуңуз.Физикалык идентификаторлорду чыгарылган жумуш пакетине дал келтириңиз. Чымчым, ысып кетүү жана кыймыл коркунучун болтурбоо үчүн туташууларды маршруттаңыз, андан кийин көрсөтүлгөн орнотуу жана туташуу текшерүүлөрүн бүтүрүңүз.
-
Авторизация боюнча функцияларды калыбына келтириңиз.Кызматкерлерди жана шаймандарды тазалаңыз, кайтаргычтарды кайра орнотуңуз, бекитилген кайра кубаттандыруу процессин аткарыңыз жана башкарылган шарттарда уруксат берилген кол кыймылдарын далилдеңиз. Буйрук, пикир жана физикалык кыймыл макул экендигин ырастаңыз.
-
Материалды тааныштыруу жана буюмду квалификациялоо.Бекитилген чайырды же түстүү өтүүнү бүтүрүңүз, чыгарылган рецептти жүктөңүз, диагностикалык бөлүктөрдү түзүңүз, бир далилдүү себепти бир убакта оңдоңуз жана аныкталган кабыл алуу терезеси өткөндөн кийин гана өндүрүштү бошотуңуз.
Сахна ээси кол коюусу же санариптик түрдө ар бир тапшырууну тастыкташы керек. Бул кичинекей башкаруу муздатуу туташпай турганда "форма даяр" же бир көмөкчү түзмөк мурунку SKU кармап турганда "рецепт жүктөлдү" сыяктуу эки ача билдирүүлөрдүн алдын алат. Ал ошондой эле убакыт чындыгында кайда жоголгонун көрсөтөт: авторизацияны күтүү, жабдыкты табуу, интерфейсти оңдоо, эски түстү тазалоо, паризонду турукташтыруу же сапат сынагын кайталоо.
Курал менен иштөө мамилелери жөнүндө көбүрөөк маалымат алуу үчүн, Kinggle's колдонуңузэкструзия үйлөтүүчү калыптын дизайн колдонмосу. Токтотулган машинадан өндүрүшкө башкарылуучу кайтып келүү үчүн, колдонуңузүйлөтүүчү машинаны ишке киргизүү текшерүү тизмеси. Ал макалалар жеке этаптарды кеңейтет; бул алмаштыруу барагы бир бекитилген жумуштан экинчисине кайчылаш функционалдык өткөрүп берүүгө ээ.
чайыр жана түс өзгөртүү материалдык-жол чечим катары мамиле
Кийинки баштык бункерге жеткенде үйлөтүүчү материалдын өзгөрүүсү бүтпөйт. Чыгуучу чайыр же түс транспорттук линияларда, жүктөгүчтөрдө, бункерлерде, блендерде, тамактандыруучу кекиртектерде, бурамаларда жана бочкаларда, адаптерлерде, экструзия башында, аккумулятордун агымынын жолдорунда жана штамптын шайманында калышы мүмкүн. Өткөөл планда ошол томдордун кайсынысы камтылганын жана аралаш же түстүү эмес материал кайда чогултулаарын аныктоо керек. Анда ошондой эле өткөөл материал калыбына келтирилиши мүмкүнбү, карантинге алынышы керекпи же өсүмдүктүн материалдык эрежелерине ылайык утилдештирилиши керекпи, көрсөтүлүшү керек.
Чайыр берүүчүнүн бекитилген өчүрүү, ишке киргизүү жана тазалоо боюнча көрсөтмөлөрүн, ошондой эле машинанын нускамаларын аткарыңыз. Ар бир полимер, боектор жана экструзия системасы үчүн универсалдуу тазалоочу материал, температура же көлөм иштейт деп ойлобоңуз. Табигый материалдан караңгы материалга өтүү караңгыдан табигыйга башка көрүнүү көйгөйүн жаратат. Ошол эле полимердин класстарынын ортосундагы өзгөрүү дагы эле эрүү күчүн, шишип, муздатуу жана паризондук жүрүм-турумун өзгөртө алат. Полимердик үй-бүлөлөрдүн ортосундагы өзгөрүү көбүрөөк спецификалык шайкештикти жана деградацияны карап чыгууну талап кылышы мүмкүн. КинглдикиHDPE каршы PP үйлөтүүчү калыптоо колдонмосуматериалдын аталышын жөнөкөй алмаштыруу катары кароонун ордуна эмне үчүн бөлүк, процесс жана валидация пакетин кайра карап чыгуу керек экенин түшүндүрөт.
LyondellBasell'sүйлөмө калыптоо көйгөйлөрүн аныктоо боюнча колдонмосызыктардын, сызыктардын, түссүз бөлүкчөлөрдүн жана тешиктердин булагы катары сырттан булганууну жана бузулган чайырды аныктайт. Бул өзгөчө үй-тиричиликти, булганган кайра иштетүүнү, чайырлардын ортосундагы начар тазалоону жана мүмкүн болгон салымчылар катары начар өчүрүүнү же баштоо практикасын көрсөтөт. Бул диагностикалык байланыштар, Kinggle операциялык белгиленген чекиттери эмес.
Позитивдүү материалды идентификациялоону өткөрүп берүү. Чайыр берүүчүнү, сортту, лотту, мастер-батчты, катышты, кайра майдалоо булагын жана жаңы аралашма тоют тутумуна кирген убакытты жазыңыз. Зарыл болгон учурда сакталган үлгүлөрү менен этикеткаларды же штрих-код жазууларын сактаңыз. Эгерде биринчи жаңы бөлүктөрү кара тактарды, сызыктарды же түстүн өтүшүн көрсөтсө, убакыт белгиси жана материалдык жол жазуусу булгануудан же деградациядан болжолдуу өтүүнү айырмалоого жардам берет. Theэкструзия менен үйлөтүү кемчиликтери боюнча жолкененирээк симптом-далил матрицасын камсыз кылат.
Эски буюмдун божомолдорун импорттобостон, рецептти калыбына келтириңиз
Сакталган рецепт анын идентификациясы жана масштабы так болгондо гана пайдалуу. Кирүүчү жазууда продукциянын ревизиясы, калыптын жана инструменттердин айкалышы, чайырдын сорту, тиешелүү контроллер файлы, бекитүү статусу жана акыркы текшерилген дата көрсөтүлүшү керек. Мүмкүнчүлүк укуктары чыгарылган өндүрүш рецепттерин иштеп чыгуу сыноолорунан айырмалоосу керек. Файлды жүктөөдөн мурун оператор аппараттык камсыздоонун туура экендигинин далили катары рецепттин атын колдонуунун ордуна физикалык машинанын абалы файлга дал келгенин ырасташы керек.
Рецепт көлөмү системалар боюнча бөлүнүшү мүмкүн. Негизги HMI формада ачык жана жабык позицияларды, кыймыл ылдамдыгын, кечигүүлөрдү, сокку убагы, муздатуу убактысы, алып чыгуу логикасын жана функция тандоолорун камтышы мүмкүн. Дубалдын калыңдыгын өзүнчө контроллер атуу же цикл маалыматын, боштуктун маанилерин жана паризондук профилди кармай алат. Төмөнкү жабдыктар кыркууну, агып чыгууну текшерүүнү же конвейердин жөндөөлөрүн сактап калышы мүмкүн. Kinggle хостMoog DigiPack III колдонмосусакталган контейнер файлдары программаланган паризондук профилди жана шаймандык калибрлөө маалыматын камтышы мүмкүн экенин түшүндүрөт. Ошондой эле, бир контейнерден экинчисине өтүүдө так калибрлөө маанилүү экендиги айтылат.
Бул далилдер маанилүү эрежени колдойт: программалык файлды иштетүү үчүн калибрленген аспаптан ажыратпаңыз. Ошол эле контролердун колдонмосунда калыптын өзгөрүшү, ошондой эле өлчөгүч шайманды өзгөртүүнү талап кылышы мүмкүн экенин белгилейт. Кабыл алынган контейнерди бир калып, мандрел жана калибрлөө менен чыгарган файл ошол элементтер өзгөргөндөн кийин автоматтык түрдө жараксыз болуп калат. Заводдо уставдык жөндөөлөр бекитилген болсо, жүктөлгөн ревизияны чыгарылган жазуу менен салыштырып, кандайдыр бир атайылап айырмачылыктарды документтештириңиз. Биринчи бөлүктөрүн тууралоодо мастердин үстүнөн жазбаңыз.
Машинага тиешелүү процедура уруксат берген кыймылдарды гана далилдөө үчүн кол менен же орнотуу режимин колдонуңуз. Велосипедди автоматтык түрдө айдоо алдында көктүн боштугун, сокку төөнөгүчтүн же өзөктүн байланышын, баштыктын жана тактанын абалын, алып чыгуу жолун, коргоочуларды жана пикирлерди текшериңиз. Kinggle операциялык колдонмосу кол функцияларын сүрөттөйт жана сокку пин кыймылы ачык калып менен макулдашылышы керек деп эскертет. Интерфейстер жана кошумча функциялар ар кандай болгондуктанHMI орнотуулары жана ойготкучтар колдонмосуаны алмаштыруучу катары эмес, так машинанын нускамасы менен бирге окуу керек.
Тунинг башталганда, бир башкарылуучу өзгөрмөнү белгиленген себеп менен өзгөртүңүз, эски жана жаңы маанилерди жазыңыз жана аны баалоодон мурун процесстин жообун күтүңүз. Parison бөлүштүрүү, бөлүгү салмагы, экструзия жүрүм-туруму, муздатуу жана көк абалы өз ара. Theparison программалоо колдонмосуПрофильди сырткы көрүнүшү боюнча тегиздөөнүн ордуна дубалдын өлчөнгөн жерлери менен кантип туташтыруу керектигин түшүндүрөт.
Которуу ийгилигин өлчөөдөн мурун биринчи бөлүктөрдү текшериңиз
Биринчи жабык бөлүк бир гана суроого жооп берет: сызык бир нерсени түзө алат. Бул бөлүк чийме, функциялык же процесстик талаптарга жооп берерин далилдебейт. Алгачкы бөлүктөргө диагностикалык үлгү катары мамиле кылыңыз. Аларды ырааттуулугу, убакыты, станциясы, көңдөйү же керектүү розетка боюнча белгилеңиз. Процесс жакындап жатканын, дрейфтеп баратканын же бир тарапка тиешелүү кемчиликти кайталап жатканын көрүү үчүн аларды иретте сактаңыз.
Кимдиктен жана одоно абалдан баштаңыз. Туура бөлүгүн жана кайра карап чыгууну, чайырды жана түстү, моюнду же интерфейстин геометриясын, толук түзүүнү, кыркуунун жолун жана айкын зыянды ырастаңыз. Андан кийин бир бөлүгүнүн салмагы, дубалдын бөлүштүрүлүшү, критикалык өлчөмдөрү, көрүнүшү жана талап кылынган функционалдык тесттер үчүн көзөмөлдөнүүчү планды колдонуңуз. агып кетүү, төмөндөө, басым, жүктөө, химиялык туруктуулук же шайкештик сыноолору продуктка тиешелүү; сатып алуучунун чийме, стандарттык же валидация планы талап кылгандарды гана камтыйт. Универсалдуу толеранттуулукту же үлгүлөрдүн санын ойлоп таппаңыз.
Кабыл алуу үлгүсү чыныгы өндүрүштүк түзүлүштү чагылдырышы керек. Кош станциялуу машинада эки тараптын үлгүсүн алуу. Көп баштуу же көп көңдөйлүү орнотууда баштын же көңдөйдүн идентификациясын сактаңыз, ошондуктан орточо көрсөткүч бир иштебей калган чыгарууну жашыра албайт. Эгерде ылдый агымдагы триммер же агып кетүүнү текшергич сатыла турган бөлүктүн процессинин бир бөлүгү болсо, ал жабдууларды да квалификациялаңыз. Калыптан өтүп, бирок кесилгенден кийин иштебей калган бөтөлкө өндүрүштүн кабыл алынган натыйжасы болуп саналбайт. TheЗаводдо кабыл алуу сынагынын колдонмосупродуктту, процессти жана тесттик далилдерди жөнөтүү алдында кантип бириктирсе болорун көрсөтөт; ошол эле көз салуу принциби өндүрүштү алмаштырууда колдонулат.
Сакчылар, пикир, коммуналдык кызматтар, кол кыймылдары жана материалдык агым бекитилген орнотуу менен макул.
Белгиленген үлгүлөр чийме, визуалдык, өлчөмдүү, дубал жана функционалдык талаптардан өтүшөт.
Заводдун аныкталган ырааттуу же убакытка негизделген өндүрүш терезеси бардык тиешелүү жыйынтыктар аркылуу өтөт.
Заводдун атайын органы аркылуу гана линияны чыгарыңыз. Кабыл алынган үлгүлөрдү жана аларды чыгарган рецептти кайра карап чыгууну жазыңыз. Эгерде процесс бекитилген терезеге квалификациялуу диапазондон чыкпастан жете албаса, өркүндөтүлгөн орнотууларды токтотуп, инструменттерди, коммуналдык кызматтарды, материалды, машинанын абалын же процесстин баштапкы дизайнын изилдеңиз. Кинглдикикоммуналдык талаптар боюнча колдонмомашина орнотуу маселесин туруксуз абадан, суудан же электр менен камсыздоодон ажыратууга жардам берет.
Даярдоону аялдаманын сыртына жылдырып, алмаштыруу убактысын кыскартыңыз
коопсуз мүмкүнчүлүк, адатта, тезирээк ачкыч иш эмес. Бул токтоп калган терезенин ичинде болбошу керек болгон иштерди жок кылууда. Жазылган өзгөртүүнү карап чыгыңыз жана ар бир кечиктирүүнү классификациялаңыз: калыпты күтүү, кайра карап чыгууну ырастоо, шлангды табуу, материалдык контейнерди тазалоо, файлды жүктөө, тесттик түзүлүштү табуу, сапатты күтүү же бузулган байланышты оңдоо. Даярдоо өндүрүшкө же кайтарууга тоскоол болбосо, бул тапшырмалардын көбүн акыркы кабыл алынган эски бөлүккө чейин бүтүрүп же текшерсе болот.
Ар бир кайталанган продукт үй-бүлөсү үчүн иштетүүгө даяр комплект түзүңүз. Ал текшерилген туташуу карталарын, корголгон бекиткичтерди, этикеткаланган шлангдарды, сенсордук кашааларды, бекитилген рецептке шилтемелерди, үлгү пландарды жана ылдый агымдагы өзгөртүү бөлүктөрүн камтышы мүмкүн. Дүкөн чөйрөсүнөн аман калган визуалдык идентификацияны колдонуңуз. Көтөрүү чекиттери жана туташтыруу беттери жеткиликтүү жана корголушу үчүн калыптарды жана шаймандарды сактаңыз. Комплект издөөнү жана интерпретацияны азайтышы керек; контролдонуучу нерсе жок болгондо алмаштырууну эч качан шыктандырбашы керек.
Инженердик текшерүүдөн кийин гана интерфейстерди стандартташтырыңыз. Шлангдын ырааттуу жайгашуусу, туташтыргычтын идентификациясы, монтаждоо шилтемелери жана рецепттин аталышы чечим кабыл алуу убактысын кыскарта алат, бирок алар басымга, температурага, агымга, кыймылга жана коопсуздук талаптарына дал келиши керек. Эгерде тез өзгөртүү мүмкүнчүлүгү каралса, толук системаны баалаңыз, анын ичинде оң кулпу, пикир, агып чыгуу, тейлөө, каталарды текшерүү жана сайттын тобокелдигин баалоо. Ылдамдык долбоорун документсиз аппараттык өзгөртүүгө айландырбаңыз.
Бир убакта бир жакшыртууну тандоо үчүн алмаштыруу жазуусун колдонуңуз. Эгерде түстүү тазалоо үстөмдүк кылса, материалдын багытын жана бекитилген тазалоо стратегиясын изилдеңиз. Эгерде тегиздөө үстөмдүк кылса, сактоону, жайгашкан жерин жана көктүн абалын текшериңиз. Эгерде биринчи бөлүктүн тюнинги үстөмдүк кылса, аудиттин рецептин башкаруу, шайманды калибрлөө жана процесстин далили. Эгерде сапатты күтүү үстөмдүк кылса, алдын ала калибрленген өлчөөчү өлчөөлөр жана жумушту ким бошоторун аныктаңыз. Максаты - бул рекорддук кургак өзгөртүү эмес, кайра кайталануучу биринчи кабыл алынган өндүрүш терезеси.
Техникалык тейлөө иштери да так пландаштырылышы керек. Алмаштыруу текшерүүлөрдү жүргүзүү мүмкүнчүлүгүн камсыздай алат, бирок милдеттерди айкалыштыруу масштабды, адамдарды жана энергияны көзөмөлдөө муктаждыгын өзгөртөт. колдонуупрофилактикалык тейлөө текшерүү тизмесипландаштырылган кийлигишүүгө эмне таандык экенин чечүүгө. Кайталануучу жабдуулардын көйгөйлөрү көрүнүп турушу үчүн, техникалык тейлөө жыйынтыктарын продукт жөндөөсүнөн бөлөк сактаңыз.
Кийинки иштетүүнү жеңилдеткен алмаштыруу рекордун түзүңүз
Пайдалуу рекорд бүтүрүү үчүн кыска жана чуркоону кайра куруу үчүн жетиштүү. Идентификациядан баштаңыз: датасы жана убактысы, машинасы, чыгуучу жана кирүүчү продуктунун версиялары, калыптардын жана инструменттердин идентификаторлору, материалдын сорттору жана лоттору, рецептти кайра карап чыгуулар, команда мүчөлөрү жана чыгаруу ыйгарым укуктары. Мурда аныкталган төрт убакыт пунктун, плюс тазалоочу материалдын көлөмүн же салмагын, орнотуудан баш тартууларды жана кармалып турган продуктуну кошуңуз. Эгерде өсүмдүк бир талааны ишенимдүү өлчөй албаса, аны баалоонун ордуна, аны жеткиликтүү эмес деп белгилеңиз.
Өзгөчө учурларды байкала турган тилде жазыңыз. "Суунун көйгөйүнө" караганда "В калыптын схемасынан муздатуу агымы жок экенин көрсөткөн". "14-рецепт файлы жүктөлдү; ылдый агымдагы сыноочу SKU Xде калды" өткөрүп берүү катасын аныктайт. Күтүлбөгөн эскирүү, агып кетүү, бузулган туташтыргычтар же кайталануучу бөлүктүн кемчиликтерин тиешелүү идентификациялык маркер менен сүрөткө тартыңыз. Оператордун комментарийинде аны көмүүнүн ордуна оңдоо иштерин тейлөө же ылайык келбеген системага байланыштырыңыз.
| Жаздыруу блогу | Минималдуу пайдалуу талаалар | Суроого кийинки жолу жооп берет |
|---|---|---|
| Жумуштун идентификациясы | Машина, продукт, калып, инструмент, материал жана рецептти кайра карап чыгуу | Физикалык жана санарип пакети дал келдиби? |
| Убакыт | Акыркы кабыл алынган эски бөлүк, биринчи түзүлгөн жаңы бөлүк, биринчи кабыл алынган бөлүк, стабилдүү терезе чыгаруу | Кайсы жерде токтоп калган интервал квалификация убактысына айланды? |
| жоготуу | Тазалоо саны, орнотуу четке кагуу, ролу боюнча продукт жана жумушчу күчү | Кыскараак аялдама жоготууларды башка жакка жылдырдыбы? |
| Кечиктирүү коду | Күтүү, издөө, оңдоо, тазалоо, тюнинг, сыноо же авторизация | Кайсы даярдык же система маселеси жакшыртылышы керек? |
| Кабыл алуу | Үлгү идентификаторлору, өлчөөлөр, тесттер, бекитүү жана акыркы рецептти кайра карап чыгуу | Линия бошотулганын кандай далилдер далилдейт? |
| Exception | Байкалган маселе, ээси, камтуу жана байланышкан аракет | Ошол эле жумуш кайтып келгенге чейин эмнени оңдоо керек? |
Бир эң жакшы ишке таянбастан, продукттун үй-бүлөсү тарабынан кайталанган өзгөртүүлөрдү карап чыгыңыз. Ар бир убакыт баскычынын медианасын жана таралышын, кайталануучу өзгөчөлүктөрдү жана кайталанган сынык режимдерин издеңиз. Бир эле адаттан тыш тез окуя чекти өткөрүп жибериши мүмкүн, идеалдуу шарттардан пайда алып же башка кабыл алуу аныктамасын колдонушу мүмкүн. Маалыматтын максаты - стандартты жана даярдоону жакшыртуу, операторлорду коопсуздук чараларын айланып өтүү үчүн эмес.

Учурдагы бекитилген базалык көрсөткүч жана кийинки аракет менен жазууну жабыңыз. Эгерде өзгөртүү жакшыраак орнотууну жаратса, мастерди жаңыртуудан мурун кайра каралып чыккан баалуулуктарды заводдун бекитүү процесси аркылуу өткөрүңүз. Эгерде ал дизайн маселесине дуушар болсо, инженердик техника аны жапканга чейин убактылуу тосмону көрүнөө бойдон калтырыңыз. Бул дисциплина ар бир үйлөтүүчү машинаны алмаштырууну башка обочолонгон нөөмөт окуясына эмес, колдонула турган далилге айлантат.
Калыбын өзгөртүү боюнча көп берилүүчү суроолор
Калыбына келтирүүчү машинаны алмаштырууга эмнелер кирет?
Толук алмаштырууга калыпты, штампты жана мандренди, сокку төөнөгүчтү, өзөктү же салгычтарды, чайырды, мастер-батчты, кайра майдалоо эрежесин, HMI рецептин, дубалдын калыңдыгынын профилин, алып чыгууну, триммерди, агып чыгууну текшергичти, конвейердин жол көрсөткүчтөрүн, этикеткаларды жана таңгактарды камтышы мүмкүн. Так көлөмү чыгуучу жана кирген продукт пакеттеринин ортосундагы айырмачылыктарга көз каранды. Аялдамага чейин ошол айырмачылыктарды аныктаңыз. Эгерде калып гана тизмеленген болсо, команда эски материалдын маршруту, контроллер файлы же ылдыйкы жөндөө менен кайра башташы мүмкүн.
Которуу убактысы качан башталып, качан токтошу керек?
Практикалык аныктама чыккан жумуштун акыркы кабыл алынган бөлүгүнөн башталып, кириш жумуш үчүн биринчи кабыл алынган өндүрүш терезесинде аяктайт. Ошондой эле биринчи түзүлгөн бөлүктүн жана биринчи кабыл алынган бөлүгүнүн орто аралыктарын жазыңыз. Завод өндүрүш терезесин аныкташы керек, мисалы, ырааттуу бөлүктөрдүн белгиленген саны же бардык тиешелүү станциялар, боштуктар же баштар боюнча убакытка негизделген үлгү. Ошол эле аныктаманы колдонуу келечектеги салыштырууларды маңыздуу кылат.
Өсүмдүк үйлөтүүчү форманы алмаштыруу убактысын кантип коопсуз кыскарта алат?
Идентификациялоону, сахналаштырууну, тазалоону, рецептти текшерүүнү, ченегичти даярдоону жана сапатты пландаштырууну токтогон аралыктан тышкары жылдырыңыз, бул иш-аракеттер өндүрүшкө тоскоолдук кылбастан аткарылышы мүмкүн. Интерфейстерди белгилеңиз, сактагычты коргоңуз, жумушка тиешелүү комплекттерди даярдаңыз жана ар бир өткөрүп берүү үчүн ээлерди дайындаңыз. Күтүү жана оңдоо убактысын физикалык формадан өзүнчө талдоо. Талап кылынган текшерүүлөрдөн өткөнгө чейин кароолдорду айланып өтүү, кооптуу-энергетикалык башкарууну өткөрүп жиберүү, рейтинги жок көтөрүүчү жабдууларды колдонуу же тетиктерди кабыл алуу менен убакытты кыскартпаңыз.
Сакталган рецептти жүктөө орнотууну аяктайбы?
Жок. Сакталган рецепт орнотулган калыпка, штамптык аспапка, үйлөмө төөнөгүчкө, материалга жана продукцияны кайра карап чыгууга дал келиши керек. Кээ бир орнотуулар өзүнчө паризондук контроллерде же ылдый агымдагы машинада да жашашы мүмкүн. Толук файл топтомун ырастаңыз, уруксат берилген кол кыймылдарын далилдеңиз жана машинанын иш жүзүндөгү жүрүм-турумун чыгарылган базалык көрсөткүч менен салыштырыңыз. Moog's DigiPack III кол менен сакталган контейнер файлдарын паризондук профиль жана калибрлөө маалыматы менен байланыштырат, ошондуктан аппараттык камсыздоонун идентификациясы жана файлдын идентификациясы туташып турушу керек.
Эмне үчүн кара тактар же түстүү сызыктар материал өзгөргөндөн кийин пайда болот?
Мүмкүн болгон себептерге иштөөдө же эритүү жолунда калган эски материал, булганган чайыр же кайра майдалоо, токтоп турган жерден бөлүнүп чыккан деградацияланган чайыр, түстөрдүн бирдей эмес аралашуусу, жылыткычтын бузулушу же жараксыз өчүрүү жана тазалоо кирет. Орнотууларды өзгөртүүдөн мурун чайырды жана өтүү жазуусун сактаңыз. Бекитилген машинаны жана чайыр берүүчү процедураны аткарыңыз, материалдык жолду текшериңиз жана кемчиликтин кокусунанбы же парисондун айланасында бекитилгенби деп классификациялаңыз. Бир универсалдуу тазалоо ыкмасы ар бир чайыр жана баш үчүн коопсуз деп ойлобоңуз.
Кингглге кыйын алмаштыруу жөнүндө кандай маалымат жөнөтүлүшү керек?
Станоктун жана контроллердин идентификациясын, чыгуучу жана кирүүчү продукциянын чиймелерин, калыптардын жана инструменттердин идентификаторлорун, чайырдын сортторун жана лотторун, мастер-бетч жана кайра майдалоо деталдарын, рецептти оңдоолорду, сигнализациянын таржымалын, пайдалуу окууларды, өзгөртүү хронологиясын, белгиленген үлгүдөгү фотосүрөттөрдү жана өлчөнгөн бузулуу маалыматтарын жөнөтүңүз. Видеону кооптуу аймакка кирбестен тартып алууга мүмкүн болгондо гана кошуңуз. Конкреттүү далилдер талкууга материалдык-жолду, инструментти, башкарууну, пайдалуу же жарым-жартылай дизайн маселесин натыйжалуураак бөлүп алууга мүмкүндүк берет.
Продукт пакетинин айланасында машинаны пландаштырыңыз
Жаңы калып, жаңы материал же кайталанма алмаштыруу көйгөйү үчүн чыныгы бөлүктүн чиймесин, чайырды, максаттуу тесттерди, калыптын жана инструменттердин деталдарын, учурдагы машина маалыматын жана байкалган алмаштыруу рекордун жөнөтүңүз. Kinggle ошол эле далилдер топтомунан машинаны, шаймандарды, башкаруу элементтерин жана өндүрүш талаптарын талкуулай алат.
Долбооруңуздун маалыматын жөнөтүңүзТекшерилген булактар жана далилдер ыкмасы
Биринчи тараптын Kinggle баракчалары жана Kinggle тарабынан орнотулган колдонмолор машина-интерфейс, долбоор-киргизүү жана окутуу чөйрөсү боюнча билдирүүлөр үчүн колдонулган. Контроллер өндүрүүчүнүн колдонмосу сакталган файл жана инструмент-калибрлөө мамилелери үчүн колдонулган. Материалдык булгануу жана бузулуу жолдору үчүн чайыр өндүрүүчүнүн расмий көрсөтмөсү колдонулган. OSHA эрежелери Америка Кошмо Штаттарынын коопсуздук чектерин сүрөттөө үчүн гана колдонулган. Төмөндө бир дагы булак универсалдуу рецепт катары берилген эмес.
- Kinggle тарабынан уюштурулган автоматтык үрдөөчү машинаны иштетүү боюнча колдонмо, 2026-жылдын 8-сентябрында жеткиликтүү.
- Moog DigiPack III Parison Wall Thickness Controller Manual, MRJ06301, Kinggle тарабынан уюштурулган, 2026-жылдын 8-сентябрында жеткиликтүү.
- Kinggle сатуу процессижанаСатуудан кийинки тейлөө, 2026-жылдын 8-сентябрында жеткиликтүү.
- LyondellBasell, Blow Formding көйгөйлөрүн кантип чечүү керек, 2026-жылдын 8-сентябрында жеткиликтүү.
- OSHA 29 CFR 1910.147, Кооптуу энергияны көзөмөлдөө, 2026-жылдын 8-сентябрында жеткиликтүү.
- OSHA 29 CFR 1910.212, Бардык машиналар үчүн жалпы талаптар, 2026-жылдын 8-сентябрында жеткиликтүү.