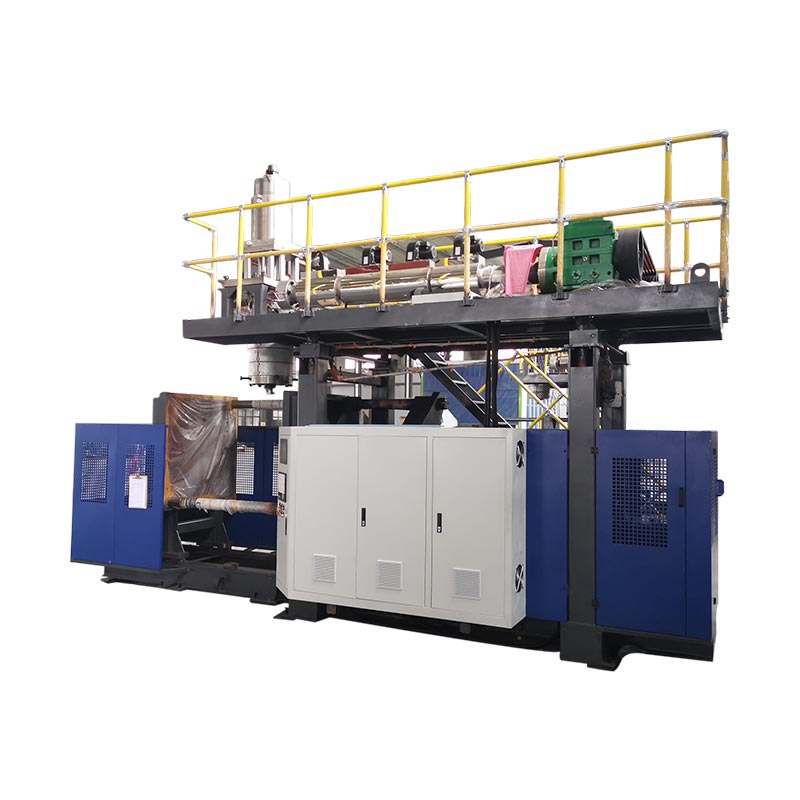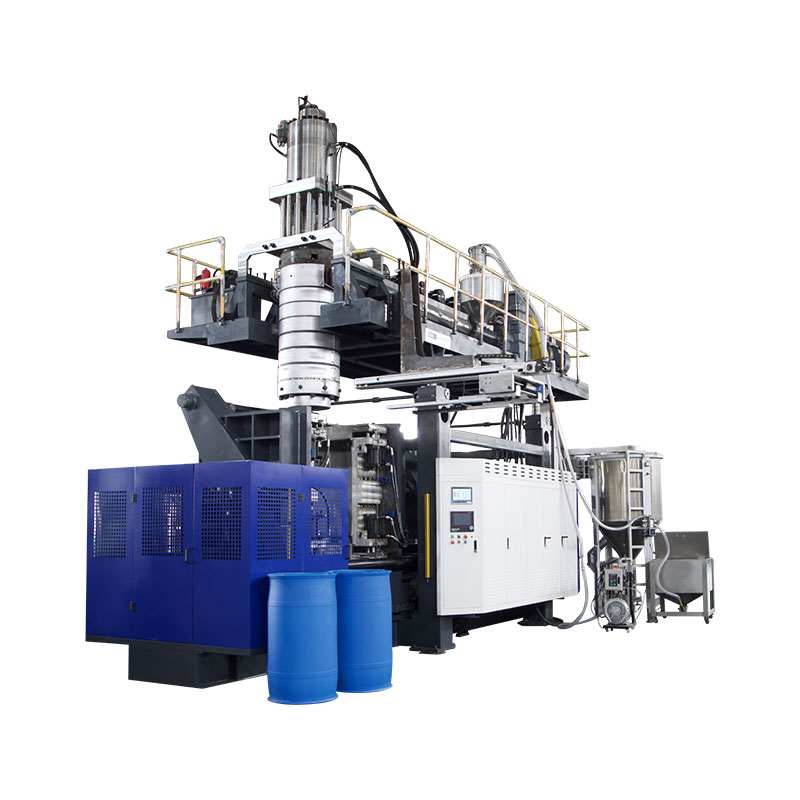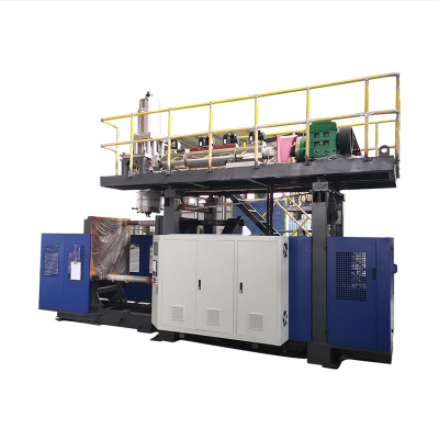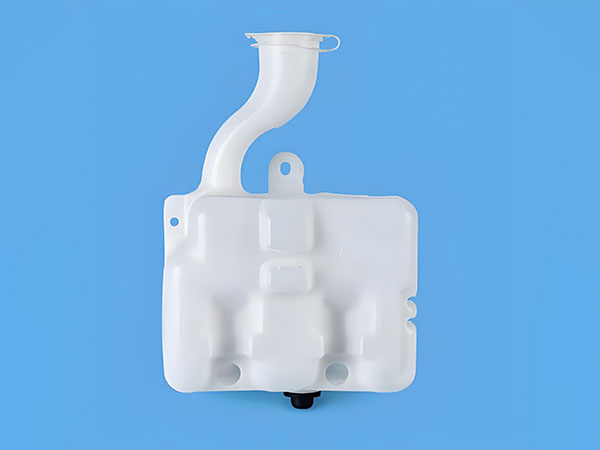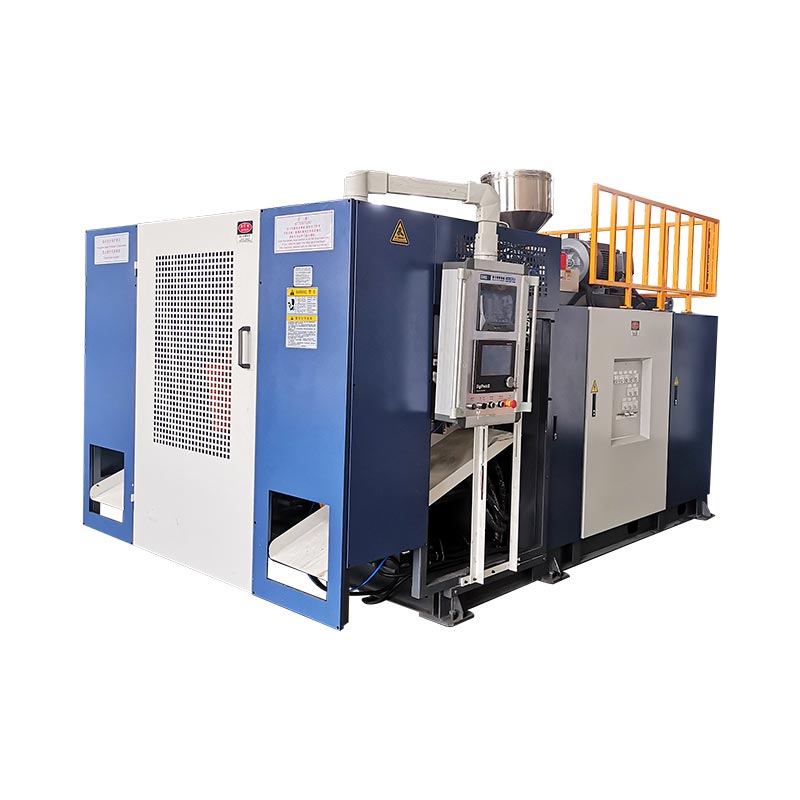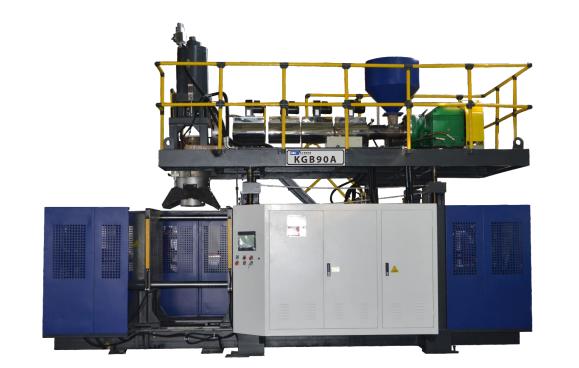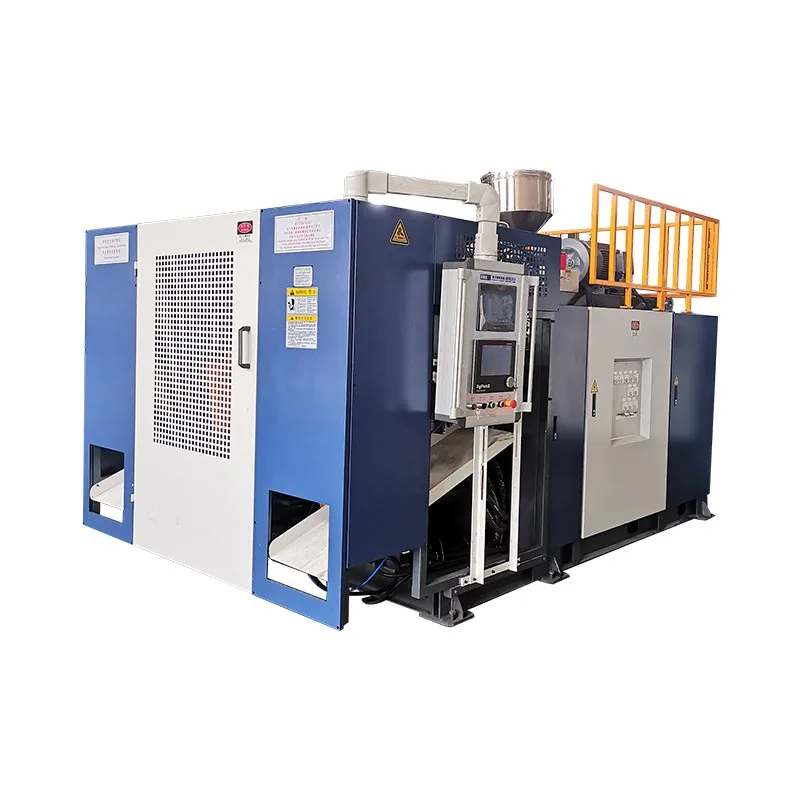
Автомобилдик формалоо аба каналдары жана суюктук резервуарлары сыяктуу көңдөй бөлүктөрүн чыгара алат. Жабдууларды тандоо бөлүктүн чийилишинен, көрсөтүлгөн чайырдан жана кабыл алуу талаптарынан башталат. Машинанын жарнамаланган контейнеринин көлөмү анын белгилүү бир каналды түзө аларын, калыптарын жайгаштырарын же талап кылынган даяр продукцияны берерин аныктай албайт.
Пайдалуу сатып алууларды карап чыгуу толук процесс аркылуу бөлүктөн турат: калыптандыруу, алып салуу, кесүү, чогултуу жана текшерүү. Номиналдуу өндүрүштү же бааны салыштыруу алдында милдеттүү продукт жана инструмент талаптарын чечиңиз. Болбосо, тез калыптандыруу цикли дагы эле жеткирүү максатына жетпей калган өндүрүш клеткасын жашырышы мүмкүн.

Үзүлүүчү формадагы унаа тетиктери: колдонмолор жана процесстин ылайыктуулугу
Автоунаа тетиктерин алардын көңдөй болгондугуна карап эмес, эмне кылышы керектиги боюнча бөлүштүрүңүз. Кабинанын аба түтүгү, кыймылдаткычтын аба соргуч бөлүгү жана суюктук резервуары ар кандай сын-пикирлерди талап кылат. Алардын иштөө шарттары жана интерфейстери машина сунушу жооп бериши керек болгон суроолорду аныктайт.
| Бөлүк үй-бүлө | Түзүү үчүн киргизүү | Жабдуулар жана аспаптар боюнча суроолор |
|---|---|---|
| Кабинанын HVAC каналдары | Аба жолу, туташуу геометриясы, орнотуу мейкиндиги жана функциялык текшерүүлөр | Сунушталган маршрут денени түзө алабы жана жеткиликтүү кесүү жана текшерүү жерлерин калтыра алабы? |
| Мотордун аба соргуч бөлүктөрү | Белгиленген температура, басым же вакуум шарттары, медиа таасири жана байланыш талаптары | Чайыр, түзүүчү жол жана толук клетка ошол өзгөчө шарттарга туура келеби? |
| Суюктук резервуарлары | Суюктук, тейлөө шарттары, порттор, монтаждоо өзгөчөлүктөрү жана кабыл алуу критерийлери | Корпус, интерфейстер жана андан кийинки монтаж кантип чыгарылат жана текшерилет? |
| Башка көңдөй техникалык бөлүктөр | Жүктөө учурлары, өлчөмдөрү, монтаждоо өзгөчөлүктөрү жана максаттуу пайдалануу | Калыбына үйлөмө ылайыктуубу же башка калыптандыруу же бириктирүү жолун салыштыруу керекпи? |
Отун-системасынын долбоорлорун өзүнчө бекитүү жолунда сактаңыз. Мисалы,RISE пластикалык күйүүчү май бактарынын өрт сыноосун сүрөттөйтБУУнун 34 Регламентинин 5-тиркемесинин 5-пунктуна ылайык. Иш жүзүндөгү отун системасынын долбоору үчүн тиешелүү рынокту, талаптарды жана бекитүү милдеттерин түзүү; "Автоунаа цистерналары" тизмеси бар машина каталогу күйүүчү май бактарын өндүрүүнүн талаптарына жооп бербейт.
Үгүттүү HVAC каналдары: геометрия, интерфейстер жана машинага талаптар
Үгүтүүчү HVAC каналдары үчүн аба жолун жана ар бир байланышты чогуу карап чыгыңыз. Түзүлө турган дене дагы эле кесилип, жайгашкан жана текшериле турган тешиктерге муктаж. Ыңгайлаштырылган пластикалык каналдар тырмакча стадиясына чейин калыптанган геометрияны жана белгиленген даяр геометрияны аныктоого жетиши керек.
Кабинанын вентиляциясы кыймылдаткычтын аба соргуч талаптарынан өзүнчө
Кыймылдаткычтын аба соргуч материалын же сыноо абалын кабинага өткөрбөңүз, анткени экөө тең аба ташыйт. Орнотуу чөйрөсүн, бекитилген материалды жана белгилүү бир бөлүгү үчүн талап кылынган текшерүүлөрдү жазыңыз. Эгерде басым, вакуум, температуранын айлануусу же суюктуктун таасири маанилүү болсо, долбоордун спецификациясында тиешелүү шарттарды аныктаңыз.
Калыпталган ачууну эле эмес, даяр байланышты карап чыгыңыз
Чиймеде туташтыруунун учтарын, монтаждоо маалыматтарын, бөлүмдөрдүн өзгөртүүлөрүн жана сунушталган кыркуучу жерлерди белгилеңиз. Андан кийин бөлүктүн бүтүрүү же текшерүү арматурасына кантип отурарын текшериңиз. Пайдалуу карап чыгуу суроосу - бир эле маалымат системасы кесүү, өлчөө жана чогултуу учурунда бөлүктү ырааттуу түрдө таба алабы.
Клетканы аныктоодон мурун керектүү агымды, өтүүнү, тууралоону же мөөр басууну текшериңиз. Бул текшерүүлөр үчүн атайын жабдуулар же өзүнчө станциялар керек болушу мүмкүн. Алар үйлөмө машина менен келет деп ойлобостон, дайындалган жеткирүүчү жана кабыл алуу ыкмасына ээ болушу керек.
Машинанын өлчөмүн тандоодон мурун процесстин жолун тандаңыз
Чоңураак машинаны тандоодон мурун парисон көктүн көңдөйүнө кантип жетээрин талкуулаңыз. Паризон - бул процесс пайда болгон жана үйлөгөн ысык көңдөй түтүк. Аны иштетүү жана жайгаштыруу геометрияга туура келиши керек.
Кадимки экструзияга каршы 3D соргуч менен үрдөө
Торайдын техникалык түшүндүрмөсү 3D соргуч үрдөөузун, татаал көңдөй формалар үчүн көктүн көңдөйүнө паризонду киргизүүнү сүрөттөйт. Бул өзүнчө жараян тартиби. Бөлүктөрүн алып салуучу роботу бар кадимки экструзия формасындагы формалоочу машина бул мүмкүнчүлүктүн эквиваленттүү далили катары каралбашы керек.
Ыңгайсыз жол үчүн, чыныгы геометрияны жана чайырды колдонуу менен калыптандыруу-маршрутту карап чыгууну сураныңыз. Кадимки экструзиялык үйлөмө форманы, адистештирилген жайгаштыруу же соргуч жолду жана ылайыктуу жерде кошулган калыпка салынган бөлүмдөрдү салыштырыңыз. Салыштыруу бир маршруттун ар бир автомобиль каналына туура келет деп ойлобостон, техникалык-экономикалык негиздемени, интерфейстерди жана ылдыйкы агымдагы иштерди караштырууга тийиш.
Эритүүнү жеткирүү жана диск конфигурациясын өзүнчө кармаңыз
Үзгүлтүксүз экструзия жана аккумулятордун башынын иштеши эритме жеткирүүнү сүрөттөйт. Parison жайгаштыруу жараянынын башка бөлүгүн сүрөттөйт. Гидравликалык, серво-гидравликалык жана электрдик дисктер кыймылга келтирүүнү сүрөттөйт. Аларды өзүнчө октордо салыштыруу цитаталарды чечмелөөнү жеңилдетет жана автоматташтырылган энбелгилерди калыптандыруу мүмкүнчүлүгүнө ээ болушуна жол бербейт.
Чыныгы унаа колдонуу үчүн үйлөтүүчү чайырларды тандаңыз
Полимердик үй-бүлөнү гана эмес, классты көрсөтүңүз. "PA" же "PP" бекемдөө, өзгөртүү, иштетүү жүрүм-туруму жана арналган бөлүгүнө ылайыктуулугу жөнүндө ачык суроолорду калтырат. Envalior'sDurethan PA6 портфолиосу, мисалы, түтүктөрдү жана аба өткөргүчтөр үчүн үйлөп калыптоо сортторун жана күчөтүлгөн сортторун айырмалайт. Фамилия алмаштыруучу рецептти аныктабайт.
Материалды даярдоо жана пластмассалаштыруу класска дал келет
Учурдагы класска тиешелүү иштетүү нускамаларын алыңыз. Сунушталган кургатуу жана азыктандыруу тартибин, зарыл болгон жерде нымдуулукту өлчөөнү, бурама жана баштын ылайыктуулугун, температураны көзөмөлдөөнү жана кошулма үчүн зарыл болгон ар кандай эскирүүгө туруктуу спецификацияны текшериңиз. Бул бардык инженердик пластмассалар үчүн бир кургатуу температурасын жарыялоо үчүн эмес, техникалык ырастоо үчүн нерселер.
Торай эритме илешкектүүлүгүн жана форманы сактоо туруктуулугун үйлөтүүчү чайырдын ылайыктуулугуна тиешелүү деп аныктайт. Сыноо учурунда материалдын абалын жана процесстин жөндөөлөрүн жазыңыз, андыктан калыптандыруу маселеси белгилүү рецептке каршы иликтениши мүмкүн. Машинанын жарыяланган HDPE экструзия ылдамдыгын анын башка чайыр менен жеткирүү ылдамдыгынын далили катары кабыл албаңыз.
Бекитилген рецепт боюнча кайра майдалагыла
Рецепттин квалификациясын аныктоо үчүн кардардын уруксаты жана текшерүүлөр менен бирге булакты, иштетүү тарыхын жана кайра майдалоонун сунушталган пропорциясын жазыңыз. Белгиленген өндүрүш аралашмасын сынап көрүңүз. Жалаң гана таза чайырды колдонгон сыноо кийинчерээк кайра майдалоо менен эффективдүүлүктү көрсөтпөйт.
Бөлүктүн чиймесин үйлөмө калыптоо жабдууларына талаптарга которуу
Үлпөтүүчү жабдыктарды карап чыгуу үчүн далилдерге талаптардын таблицасын колдонуңуз. Ар бир милдеттүү талапка тиешелүү спецификация, чийме же сыноо жазуусу керек. Чечилбеген нерселер жооптуу тарап аларды жапмайынча көрүнүп турушу керек.
| Талап | Сунушта текшериңиз | Далил жана жабуу |
|---|---|---|
| Материалдык жана жалпы керектөө | Класс-спецификалык пластмассалоо, колдонууга жарамдуу атуу жана жеткирүү; даяр салмактын ордуна процесстин калдыктарын камтыйт | Материалдык протокол жана соттук териштирүүнүн өкүлү |
| Калып орнотуу | Конверт, монтаждоо, көктүн калыңдыгы жана массасы, коммуналдык кызматтар жана тейлөө мүмкүнчүлүгү | Калып-машина интерфейсинин чийиши |
| ачуу жана алып салуу | Ачуучу мейкиндик, көктүн керектүү кыймылдары, кармагычтын жолу жана ысык бөлүгү үчүн боштук | Кыймылды карап чыгуу жана күбөлөндүрүлгөн алып салуу ырааттуулугу |
| Критикалык дубал аймактары | Баш инструмент, паризондук көзөмөл жана сунушталган текшерүү жерлери | Карталанган өлчөөлөр чийме чектерине каршы |
| Бүткөн интерфейстер | Кесүү, бириктирүү, чогултуу жана жайгаштыруу | Даяр бөлүктүн өлчөмдүү жана функционалдык текшерүүлөрү |
| Кабыл алынган чыгаруу | Толук клетка, эсептөө чекити, үзгүлтүккө учуратуу эрежелери жана иштетүүнү четке кагуу | Кабыл алынган өлчөмдөр менен мөөнөттүү сыноо жана жазууларды токтотуу |
Мен унааны үйлөтүү долбоорун кантип карап чыкмакмын
Автомобилдерди үйлөтүү долбоору үчүн мен машинанын кубаттуулугун талкуулоодон мурун тетиктин чиймесин карап чыкмакмын. Менин башталгыч суроолорум материалдык класска, иштөө чөйрөсүнө, туташуу пункттарына жана кабыл алуу талаптарына тиешелүү. Машинанын номиналдык контейнеринин көлөмү каналды же туура эмес резервуарды бекитүү үчүн негиз эмес, текшерүү маалымдамасы болуп калат.
Эгерде сынамык бөлүгү белгиленген салмакка жеткен болсо, бирок жергиликтүү дубалдын калыңдыгын текшерүүдөн өтпөй калса, мен жалпы бөлүктүн салмагын көбөйтүүдөн мурун материалдын бөлүштүрүлүшүн иликтемекмин. Мен көрсөтүлгөн текшерүү жерлерин парисон профили, материалды даярдоо, шаймандар жана жазылган процесс жөндөөлөрү менен салыштырат элем. Тиешелүү бөлүгү текшерүүлөр көйгөйдү чечкенин көрсөткөнгө чейин бардык жерде материалды кошуу сунушталган өзгөртүү бойдон кала берет.
Аспаптарды карап чыгуу, калыптын пластинкалардын ортосуна туура келер-келбесин гана камтыйт. Мен монтаждоону, калыптын калыңдыгын, ачуу мейкиндигин, талап кылынган кыймылдарды жана толук бөлүгүн алып салуу жолун текшерет элем. Порттор жана монтаждоо функциялары да калыптангандан кийин кыркуунун, жайгаштыруунун жана текшерүүнүн так планын талап кылат.
Белгиленген инженердик-пластикалык класс үчүн мен аны иштетүү боюнча жетекчиликти сурап, сунушталган кургатуу, азыктандыруу, бурамалар жана баштын түзүлүшүн текшерет элем. Мен HDPE өткөрүү көрсөткүчүн башка чайыр менен иштөөнүн далили катары колдонбойм. Кайтадан майдалоонун сунушталган рецепттери тиешелүү материалга жана кардарлардын талаптарына ылайык кала берет.
Өндүрүштүк уячаны бекитүүдөн мурун мен сыноо планына ылдыйкы агымдагы иштерди киргизмекмин. Калыпталган канал дагы эле макулдашылган кыркып алуу, чогултуу жана текшерүү этаптарынан өтүшү керек. Мен кабыл алынган өндүрүштү, үзгүлтүктөрдү жана кол менен тууралоолорду жаздырмакмын, андан кийин өткөн талаптарды оңдоого же кошумча далилдерге муктаж нерселерден бөлүп алмакмын.
Менин сунушум ошол жыйынтыктарга жараша болот. Чоңураак машина өндүрүштүн жетишсиздигине менин автоматтык жообум болмок эмес; Мен адегенде чектөө калыптандыруудан, иштетүүдөн, бүтүрүүдөн же текшерүүдөн келип чыкканын аныктамакмын.
Blow көк дизайн, дубал бөлүштүрүү жана маанилүү Interfaces
Даяр бөлүктүн салмагы бүт объекттин бир өлчөмү болуп саналат. Ал ийилгенде, туташтырылганда же чымчылып калганда калыңдыгын аныктай албайт. Чиймеден жана функциядан текшерүү жерлерин түзүңүз, андан кийин аныкталган бөлүгүндө жасалган өлчөөлөрдү салыштырыңыз.
Өзүнчө узунунан жана айланма башкаруу
Узунунан паризондук программалоону бөлүктүн айланасындагы дубалдын бөлүштүрүлүшүнөн өзүнчө карап чыгыңыз. Торай 3D соргуч процессин талкуулоодо радиустун дубалынын калыңдыгын көзөмөлдөөнү сүрөттөйт. Сунушталган системанын иш жүзүндөгү башкаруу функцияларын ырастоо; бир гана чоң программалоо пункттарынын саны ар бир маанилүү жер анын чегине жооп берерин көрсөтө албайт.
Жергиликтүү бузулуу үчүн өлчөөнү анын бөлүгүндөгү абалына картага түшүрүңүз жана тиешелүү процессти жана инструменттин өзгөрмөлөрүн изилдеңиз. Өзгөртүүлөрдүн натыйжаларын текшере тургандай кылып, байкоого болот. Бар болгонparison программалоо колдонмосуконтроль темасын кененирээк түшүндүрөт.
Датумдарды бүтүрүү жана чогултуу аркылуу өткөрүңүз
Порттор, кыркылган четтери жана монтаждоо функциялары көрсөтүлгөн маалыматка карата кандайча өлчөнүлөрүн аныктаңыз. Бөлүктү колдоо жана өлчөө шарты боюнча макулдашып алыңыз. Бул интерфейстерди көктүн жана арматуранын жеткирүүчүлөрү менен карап чыгыңызкалыптын дизайнын жана машина интерфейсин текшерүү, көктүн бекитилгенден кийин бүтүрүү өзүнчө маселе катары кароонун ордуна.
Толук унаа үйлөтүүчү клетканы аныктаңыз
Чайырды даярдоодон кабыл алынган бөлүктөрдү эсептөө пунктуна чейинки жолду тартыңыз. Алып салуу, кыркып алуу, ачуу, бириктирүү, чогултуу жана текшерүүнү бөлүккө керек болгон жерде гана кошуңуз. Ар бир операция үчүн жеткирүүчүнү, кабыл алуу далилин жана интеграция үчүн жоопкерчиликти атаңыз.
Станциянын интерфейстерин текшериңиз: бөлүк кантип өткөрүлөт, ал кантип жайгашкан, ылдыйкы станция токтогондо эмне болот жана четке кагылган бөлүктөр кантип бөлүнөт. Котировкада машина куруучу тарабынан берилген жабдууларды башкалар тарабынан берилген жабдуулардан айырмалоо керек. Theавтоматташтырылган линия конфигурациясынын колдонмосубул камсыз кылуу чектерин камтыйт.
Бөлүмдүн функциясынан жана спецификациясынан текшерүүлөрдү тандаңыз. Ачуу сыноо, зарыл болгон учурда, өлчөмдүү, өтүү, монтаждоо же бышык далилдерди алмаштырбайт. Ар бир унаа колдонмосу үчүн бир жалпы сыноо тизмесинен качыңыз.
Бөлүктү жана өндүрүш процессин өзүнчө далилдеңиз
Сүрөттү кайра карап чыгуу, бекитилген материал жана арналган рецепт боюнча өкүлчүлүктүү сыноону пландаштырыңыз. калыпты, орнотууну, материалдык лотту жана өлчөө планын жазыңыз. Кабыл алынган өлчөмдөрдү сактаңыз, четке кагуунун себептери, токтоп калуулар жана кол менен кийлигишүү цикл жазуусу менен бирге.
Жеткирүүчүлөрдүн машина сыноосу жана кардардын өндүрүш бөлүгүн бекитүү ар кандай максаттарга кызмат кылат.АИАГдын коомдук PPAP баяндамасыөндүрүштүн темптери боюнча иш жүзүндөгү өндүрүштүн жүрүшүндө ырааттуу жолугуу дизайн жазууларды жана спецификациялар менен өндүрүш бөлүгүн бекитүү менен байланыштырат. Бул масштаб машина кыймылын көрсөтүүгө же бир алгылыктуу үлгүнү чыгарууга караганда кененирээк.
| Активдүүлүк | Анда айтылган суроо | Аныктоо үчүн далилдер | Өзүнчө түзүлбөйт |
|---|---|---|---|
| Машина же клетка FAT | Берилген жабдуулар макулдашылган кабыл алуу көлөмүн канааттандырабы? | Келишимдик текшерүүлөр, конфигурация, сыноо шарттары жана ачык-пункт жазуу | Бардык даяр-бөлүк милдеттери же кардар өндүрүшүн бекитүү |
| Бөлүктү функционалдык текшерүү | Даяр бөлүгү көрсөтүлгөн колдонуу талаптарына жооп береби? | Колдонулуучу өлчөмдүү, монтаждык, функционалдык жана туруктуулук жазуулары | Бааланган шарттардан тышкары туруктуу өндүрүштүк көрсөткүчтөр |
| Кардардын өндүрүш бөлүгүн бекитүү | Болжолдонгон өндүрүш процесси кардардын тиешелүү бекитүү талаптарына жооп береби? | Кардар тарабынан аныкталган берүүлөр жана өндүрүштүк далилдер, анын ичинде зарыл болгон учурда PPAP | Керектүү кароосуз эле өзгөртүлгөн материалды, чиймени же процессти бекитүү |
Долбоорду кабыл алуу планында үлгүлөрдүн көлөмүн, сыноонун узактыгын, өлчөө ыкмаларын жана ар кандай статистикалык критерийлерди белгилеңиз. Жалпы машина макаласынан универсалдуу Cpk максаттуу же иштөө узактыгын карызга албаңыз. Жабдуу бөлүгү үчүн, колдонуңузFAT пландаштыруу колдонмосумакулдашылган текшерүүлөрдү белгилөө.
Ар бир талап өттү деп жабуу, оңдоо иштерин жана кайра сыноону талап кылат, же али текшериле элек. Акыркы эки категорияга ээсин жана жабуу далилдерин дайындоо. Бул статустарды өзүнчө сактоо толук эмес сыноонун ачык өндүрүштүк релиз болуп калышына жол бербейт.
Кабыл алынган-бөлүгү чек боюнча чыгаруу жана наркын салыштыруу
Макулдашылган текшерүүдөн өткөн унаа тетиктерин санаңыз. Максатка алмаштырууларды, үзгүлтүктөрдү жана ылдый агымдагы операцияларды камтыганын айтыңыз жана ар бир станция үчүн бирдей убакыт негизин колдонуңуз. караңызөндүрүштүн нормасын эсептөө боюнча колдонмономиналдык циклдер менен кабыл алынган өндүрүштүн ортосундагы айырмачылык үчүн.
HVAC каналынын клеткасын калыптандыруу циклинен тышкары баалоо
Гипотетикалык автомобиль HVAC канал долбоору үчүн мен пландаштырылган саатына 95 кабыл алынган бөлүктүн талабынан баштамакмын. Бир көңдөйлүү калыпты, 32 секунддук калыптандыруу циклин, 90% калыптандыруу стадиясын иштетүү мүмкүнчүлүгүн жана бүткүл процесс боюнча 96% акыркы кабыл алынган түшүмдүүлүктү кабыл алыңыз.
Номиналдуу калыптоо курсу 3,600 ÷ 32, же саатына 112,5 бөлүктөрү болмок. Болжолдонгон иштөө мүмкүнчүлүгүн колдонуу пландаштырылган саатына 101,25 бөлүктөн турган калыптандыруу стадиясын калтырат.
Бул көрсөткүч даяр продукцияны түзө албайт. Мен ошондой эле кесүү, иштетүү жана текшерүү мүмкүнчүлүктөрүн салыштырат элем. Төмөнкү таблица эки пландоо сценарийин көрсөтөт, алар эч кандай кошумча которуу жоготууларын же станциялардын токтоп калууларынын ортосундагы өз ара аракеттенүүнү эске алуу менен. Төмөнкү агымдагы кубаттуулук көрсөткүчтөрү тең пландаштырылган сааттарды колдонот жана станциянын болжолдуу үзгүлтүктөрүнө жол берет; 96% кирешелүүлүк аягында бир жолу колдонулат.
| Пландаштыруу чарасы | Баштапкы төмөнкү сценарий | Оңдолгон ылдыйкы сценарий |
|---|---|---|
| Формалоо стадиясынын кубаттуулугу | 101,25 бөлүк/саат | 101,25 бөлүк/саат |
| Төмөнкү иштетүү кубаттуулугу | 90 бөлүк/саат | 105 бөлүк/саат |
| Кабыл алынган акыркы түшүмдүүлүк | 96% | 96% |
| Болжолдонгон кабыл алынган чыгаруу | 86,4 бөлүк/саат | 97,2 бөлүк/саат |
| Талап кылынган кабыл алынган чыгаруу | 95 бөлүк/саат | 95 бөлүк/саат |
Баштапкы сценарийде ылдыйкы кубаттуулук клетканы акыркы түшүмдүүлүккө чейин саатына 90 бөлүккө чейин чектейт. Болжолдонгон кабыл алынган чыгаруу Ошондуктан талап төмөн, саатына 90 × 0,96 = 86,4 бөлүктөрү болмок.
Мен андан ары саатына 105 бөлүктөрдү иштетүүгө жөндөмдүү ылдыйкы түзүлүштү баалайт элем. калыптандыруу баскычында, андан кийин чектөө менен камсыз кылуу, болжолдонгон кабыл алынган өндүрүш саатына 101,25 × 0,96 = 97,2 бөлүктөрү болуп калат.
Кайра каралып чыккан эсеп саатына 2,2 бөлүккө гана тапшырмадан ашмак. Мен муну бекитилген өндүрүштүн көрсөткүчүнүн далили эмес, чектелген пландоочу орун катары карайт элем. Өкүлчүлүктүү клетка сыноосу дагы эле иш жүзүндөгү циклди, үзгүлтүктөрдү, ылдый агымдагы аткарууну жана кабыл алынган түшүмдү түзүшү керек.
Бул салыштыруу чоңураак үйлөтүүчү машинаны талап кылуудан мурун инженердик кароону бүтүрүү жана текшерүү тартибине багыттайт.
Ошол эле өндүрүш көлөмүн салыштыруу
Ар бир сунушта машинаны, калыпты, материалды даярдоону, жасалгалоочу шаймандарды, текшерүү, интеграциялоо жана сыноо чыгымдарын бөлүңүз. Бир гана машинанын баасын толук клетканын баасы менен түздөн-түз салыштырууга болбойт. Кабыл алынган продукцияга жана долбоордун суроо-талабына карата кошумча кубаттуулукту баалоо; чоңураак машина ылдыйдагы бөгөттөрдү жок кылат деп ойлобоңуз.
Kinggle үчүн унаа бөлүгү RFQ даярдаңыз
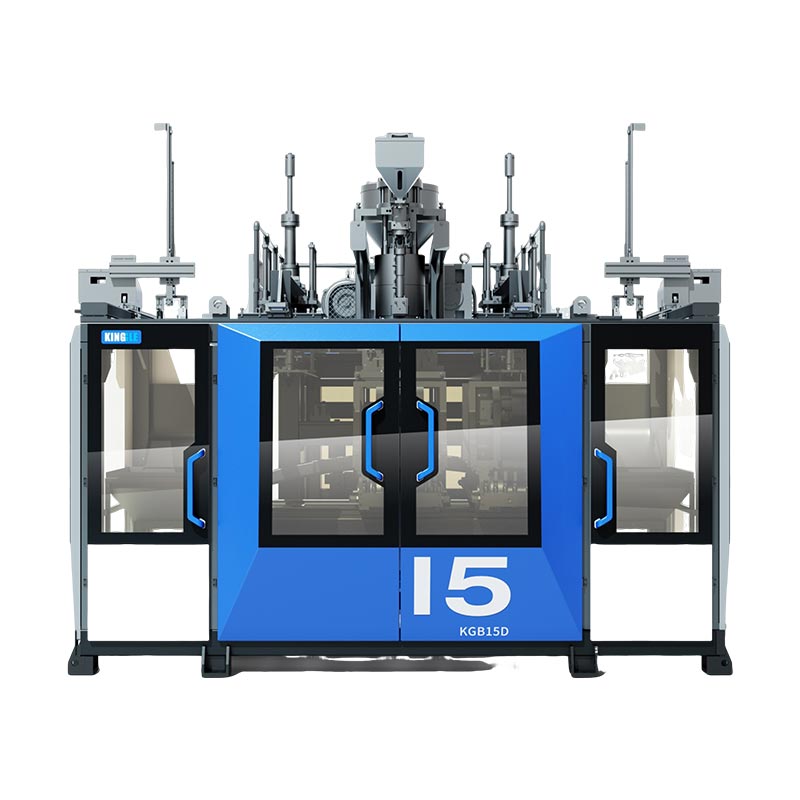
Kinggle компаниясынын жарыяланган аккумулятордук платформалары алгачкы талкуулоо үчүн спецификация шилтемелерин берет. Алар гипотетикалык каналдын мисалы үчүн же ар бир унаа бөлүгү үчүн автоматтык тандоо эмес. Сунушталган материал, калып жана толук өндүрүш көлөмү дагы эле техникалык кароону талап кылат.
| Шилтеме талаасы | KGB80A | KGB100B |
|---|---|---|
| Жарнамаланган максималдуу контейнер сыйымдуулугу | 30 Л | 120 л |
| Кысуучу күч | 215 кН | 440 кН |
| Көк тарелкасынын өлчөмү, W × H | 750 × 860 мм | 1200 × 1200 мм |
| Көктүн максималдуу өлчөмү, W × H | 520 × 860 мм | 920 × 1200 мм |
| Форма калыңдыгы | 360дан 420 ммге чейин | 510 - 600 мм |
| Тизмеге киргизилген колдонмо байланышы | Автоунаа тетиктери түтүктөрү | Автоунаа тетиктери жана автоцистерналар |
Таблица шилтемеленген Kinggle продукт барактарынан тандалган талааларды чыгарат. Пластинанын өлчөмү жана максималдуу көктүн өлчөмү ар кандай талаалар. Экөө тең кыймылдын толук конвертин, класска тиешелүү өндүрүштү, адистештирилген соргуч процессин же күйүүчү май тутумунун макулдугун тастыктабайт. Сунушталган куруу үчүн интерфейс чиймесин жана конфигурациясын сураңыз.

Суралган машина көлөмүн эмес, карап чыгуу пакетин жөнөтүңүз
- 3D жана 2D бөлүгүнүн чиймелери түзөтүүлөр, даяр геометрия, маалыматтар жана дубалдын же интерфейстин критикалык талаптары.
- Көрсөтүлгөн чайыр классы, бекитилген өндүрүш рецепти жана тиешелүү кайра иштетүү боюнча нускама.
- Бөлүктүн салмагы, калыптын пландаштырылган жайгашуусу, инструменттердин учурдагы маалыматы жана сунушталган бүтүрүү ырааттуулугу.
- Талап кылынган кабыл алынган өндүрүш, анын убакыт негизинде, жылдык суроо-талап, продукт аралашмасы жана текшерүү талаптары.
- Сайттын шарттары жана көктү, жардамчы, бүтүрүү, текшерүү жана интеграциялоону ким жеткире турганынын так тизмеси.
Бул киргизүүлөр машинанын конфигурациясы аяктаганга чейин техникалык кароонун дарегин, чечилбеген талаптарды жана сыноо шарттарын түзүүгө мүмкүндүк берет.
Көп берилүүчү суроолор
Ар бир унаа аба өткөргүчтөрүн кадимки үйлөтүүчү машинада жасоого болобу?
Жок. Геометрияны, көрсөтүлгөн чайырды, интерфейстерди жана инструментке кирүү мүмкүнчүлүгүн карап чыгыңыз. Кээ бир фигуралар адистештирилген паризондук жайгаштыруу, соргуч менен үрдөө же кошулган бөлүктөрдү баалоого кепилдик берет. Алуучу роботу бар кадимки машина бул түзүү жөндөмдөрүн өзүнөн өзү түзө албайт.
Аккумулятордун көлөмү автомобиль тетиктери үчүн машинаны тандоо үчүн жетиштүүбү?
Жок. Колдонууга жарамдуу атуу суроо-талап, материалдык-айкын жеткирүү, көк орнотуу, мейкиндикти ачуу, талап кылынган кыймылдар, бөлүктөрдү алып салуу жана ылдыйкы агымдагы иштер да карап чыгууну талап кылат. Жарнамаланган контейнердин көлөмү - бул туура эмес техникалык бөлүк үчүн толук тандоо ыкмасы эмес, скрининг маалымдамасы.
HDPE машинасы белгиленген инженердик-пластикалык классты иштете алабы?
Бул материалды даярдоону, пластификациялоону, баштык шаймандарды, башкаруу элементтерин жана сунушталган процессти бир класска карап чыгууну талап кылат. Жарыяланган HDPE экструзия ылдамдыгы башка чайыр менен чыгууну далилдебейт. Конфигурацияны ырастаңыз жана арналган материал менен репрезентативдик сыноону жүргүзүңүз.
Эмне үчүн бир бөлүк өзүнүн салмактуулугуна жете алат, бирок дубалдын калыңдыгын текшере албайт?
Салмагы бүт бөлүгүн сүрөттөйт, ал эми калыңдыгын текшерүү жайгашкан жерди өлчөйт. Материалдын жалпы салмагы тиешелүү өзгөрүүсүз аймактар арасында ар кандай бөлүштүрүлүшү мүмкүн. Ийгиликсиз жайгашкан жердин картасын түзүп, аны кантип оңдоону чечүүдөн мурун тиешелүү материалды, шаймандарды жана процесс шарттарын изилдеңиз.
Машинанын FAT өтүшү кардарлардын өндүрүш бөлүгүн жактырабы?
№. FAT макулдашылган жабдууларды кабыл алуу чөйрөсүн камтыйт. Аякталган бөлүктүн валидациясы жана кардарлардын өндүрүшүн бекитүү үчүн алардын тиешелүү далили талап кылынат. PPAP талап кылынган учурда, жабдууну жеткирүүнү макулдук катары кароонун ордуна, кардардын тапшыруу жана өндүрүш талаптарын ырастаңыз.
Автомобилдик формалоочу машинаны сатып алуу ыңгайлаштырылган үйлөтүүчү тетиктерди алуу менен бирдейби?
№. Жабдууларды сатып алуу өндүрүш процесси үчүн машиналарга, инструменттердин интерфейстерине, интеграцияга жана кабыл алуу чөйрөсүнө тиешелүү. Даяр бөлүктөрдү алуу бул бөлүктөрдү өндүрүү жана жеткирүү үчүн өндүрүүчүнүн жоопкерчилигине тиешелүү. Жеткирүүчүлөрдү салыштыруудан мурун кайсы көлөм суралып жатканын тактаңыз.
Унаа бөлүктөрү жабдууларын карап чыгуу үчүн чийме жана материал талаптарын жөнөтүңүзKinggle байланыш баракчасыже электрондук почтаsales@kinggle.com. Телефон:+86-574-87103665. Компаниянын маалыматы сайтта жеткиликтүүKinggle жөнүндө бет.
Машинага тапшыруудан мурун өндүрүш маршрутун бекитиңиз
Бөлүктөн жана материалдан баштаңыз, калыптандыруу маршрутун аныктаңыз жана чиймени ачык жабдууларга жана валидация талаптарына айлантыңыз. Андан кийин кабыл алынган-бөлүк чек боюнча толук сунуштарды салыштыруу. Милдеттүү түрдө туура келүү маселеси чечилиши керек; тезирээк цикл же төмөн сатып алуу баасы аны жаба албайт.