Пластикалык бөтөлкөлөрдүн агып кетүүсүн текшерүү аныкталган контейнерди же пакетти агып кетүүнүн макулдашылган критерийине каршы текшерет. Чыныгы бөтөлкөнүн ыкмасын тандаңыз, сыноо шарттарын жана шайманды текшериңиз, андан кийин аныктоону текшериңиз жана иштетүүдөн баш тартыңыз. Бош бөтөлкөдөн өтүү өз алдынча акыркы капкак мөөрүн же бөлүштүрүүнүн натыйжалуулугун текшербейт.
Текшерүүнү бекитүү алдында төрт чечим
- Сыноо бош бөтөлкөнү же жабык таңгакты жаба турганын аныктаңыз.
- Сыноо шарттары жана бирдиктери менен кабыл алуу чегин сактаңыз.
- Өз алдынча мүнөздөлгөн үлгүлөр менен системаны чакырыңыз.
- Ийгиликсиз жана текшерилбеген бөтөлкөлөр кабыл алынган агымга байкалбай кире албасын ырастаңыз.
Суу агып чыгууну текшерүү үйлөтүү процессинде кайда туура келет?
Экструзиялык үйлөп калыптоо процессинде бөтөлкө түзүлөт, муздатылат, бошотулат жана макулдашылган текшерүү чекитине жеткенге чейин бүтөт. Текшерилип жаткан операциялардын тегерегинде ошол чекитти тандаңыз. Кыркканга чейинки сыноо бөтөлкө кесилгенден кийин бузулбаганын аныктай албайт. Текшерүүдөн кийин иштөө да ошол эле кароого татыктуу.
Калыпталган бөтөлкөлөр жана контейнерлер: текшерүү чектерин аныктоо
Үлгү менен калыпка салынган идиштер үчүн бош бөтөлкөдөгү тест тешигин сыноочу арматура менен бекитет. Иш жүзүндө жабуу башка контакттык бетти же мөөр басуучу түзүлүштү колдонушу мүмкүн. Арматура кайсы моюндун өзгөчөлүктөрүн баалап, кайсынысын айланып өтөөрүн аныктаңыз. Бөтөлкө чийме, жабуу чийме жана арматура геометриясы бир эле текшерүү тапшырмасын сүрөттөшү керек.
Жабык таңгак сыноо көрсөтүлгөн жабууну жана чогултуу шарттарын камтыйт. Бөлүштүрүүнү текшерүү өзүнүн жүктөө жана кондициялоо талаптарын кошот. Бул тыянактарды өзүнчө кармаңыз: бир чекте алынган натыйжа экинчисине унчукпай далил болуп калбашы керек.
Агууну, өлчөмдөрдү жана күчтү өзүнчө талаптар катары сактаңыз
Бөтөлкө агып кетүү критерийин канааттандыра алат, ал эми өлчөмдүү же күч талап кылынбайт. Тескерисинче, канааттандырарлык салмак же дубалды өлчөө агып чыгуунун натыйжасын түзбөйт. Бир инструментти толук сапат системасы катары кароонун ордуна продукт талап кылган текшерүүлөрдү көрсөтүңүз.
Дубалды бөлүштүрүү үчүн колдонуңузпарисон программалоо жана дубалдын калыңдыгын көзөмөлдөө боюнча колдонмо. Эгерде даттануу түзүүгө, кыркууга же моюндун өзүнө тиешелүү болсо, өзүнчө процессти иликтөө үчүн ишке ашпай калган үлгүнү калтырыңыз. Inspection identifies a nonconforming response; finding its cause requires additional evidence.
Бөтөлкөнүн агып кетүүсүн текшерүү ыкмалары: чыныгы контейнердин варианттарын салыштырыңыз
Сыноо шарттарынан ажыратылган сезгичтик көрсөткүчү эмес, маанилүү болгон пакетке жана ийгиликсиздикке каршы ыкмаларды салыштырыңыз. Пайдалуу салыштыруу эмненин мөөр басылганын, басым кайда өлчөнөрүн, идиш кантип колдоого алынганын жана сыноо кайсы кемчиликтерди айырмалай турганын көрсөтөт.
Ылайыктуу бош контейнер колдонмолору үчүн басымдын бузулушу
Басым бузулуу сыноосу аныкталган оң басым шарты түзүлгөндөн кийин басымдын өзгөрүшүн байкайт. Жеткирип берүүчү сыноо агып чыгууну сыноо тартибиндеги башка өзгөртүүлөрдөн кантип ажыратарын түшүндүрүшү керек. Толтуруу, турукташтыруу жана өлчөө, контроллер аларды бир программа катары көрсөтсө дагы, ырааттуулуктун өзүнчө бөлүктөрү.
ASTM E2930-26массалык жоготууларды аныктоо үчүн өлчөнгөн басымды, температураны жана убакытты колдонуу менен басымдын ажыроо практикасын сүрөттөйт. Анын жарыяланган чөйрөсү деформациялануучу идиштерди ачыкка чыгарбайт. Бул чектөө ийкемдүү бөтөлкө үчүн басымдын негизинде текшерүү мүмкүн эместигин аныктабайт; бул стандартты ошол колдонмо үчүн автоматтык түрдө талап кылуу мүмкүн эмес дегенди билдирет.
Ичке же ийкемдүү HDPE бөтөлкөсү үчүн тандалган текшерүү тутумунан колдонмого тиешелүү далилдерди сураңыз. Арматура, бөтөлкөнүн жообу жана тастыкталган чечим эрежеси ошол далилдерге таандык. Анын божомолдорун карап туруп, башка контейнерден агып чыгуунун басымын эсептөөнү өткөрбөңүз.
Вакуумдук ажыроо үчүн аныкталган камера жана пакеттик түзүлүш керек
ASTM F2338-24пакетти камтыган эвакуацияланган камерада вакуумдук ажыроону аныктоону сүрөттөйт. Пакеттен чыккан газ же буу камерадагы басымдын көтөрүлүшүнө өбөлгө түзөт. Бул жөн гана ачык бөтөлкөнүн ичин эвакуациялоодон айырмаланат.
Жарыяланган ыкма бир нече пакеттин түрлөрүн камтыйт, бирок анын билдирилген сезгичтиги көрсөтүлгөн продукт-пакет изилдөөлөрүнүн натыйжасында келип чыгат. Бул көрсөткүчтөр башка HDPE бөтөлкөсү, жабылышы же арматурасы үчүн универсалдуу аныктоо чеги эмес. Чекти тандоодон мурун чыныгы конфигурацияга баа бериңиз.
| мамиле | Эмне бааланат | Эмне ырастоо керек |
|---|---|---|
| Оң басымдын бузулушу | Белгиленген интервалдагы мөөр басылган сыноо көлөмүнүн басымына жооп | Бөтөлкөнүн деформациясы, температуранын абалы, арматураны мөөр басуу жана тастыкталган чечим эрежеси |
| Камералык вакуумдук ажыроо | ичинде көрсөтүлгөн пакети менен камера басымы жооп | Пакет даярдоо, арматура/камера тартиби жана демонстрацияланган аныктоо көрсөткүчтөрү |
| Оффлайн жабык пакеттик баалоо | анын аныкталган тартиби боюнча көрсөтүлгөн бөтөлкө-жана жабуу системасы | Жабык колдонуу, кондициялоо, жүктөө жана так корутунду процедура колдойт |
Оффлайн пакет тесттери башка суроого жооп берет
Кээ бир талаптар бөлүштүрүү шарттарында даяр контейнер жана жабуу системасынан суюктуктун агып кетишине тиешелүү. Мисалы,ASTM D5094/D5094M-24катуу жана жарым-катуу контейнерлердеги 4 литрге чейинки белгиленген сай же тиштүү жабуулар үчүн суюктуктун одоно агып кетишин карайт. Анын масштабы ошондой эле кооптуу материалдарды ташуу үчүн чектөөлөрдү аныктайт.
Мындай жол-жобону анын тиешелүү чегинде гана колдонуңуз. Бул ар бир бөтөлкө үчүн демейки онлайн тест рецепти же башка бардык бөлүштүрүү талаптарын алмаштыруучу эмес.
Рецептти коюудан мурун сыноо чектерин аныктаңыз
Пакеттин туруштук берүүсү жана кабыл алуу үчүн талап кылынган далилдер менен баштаңыз. Андан кийин текшерүү системасы кабыл алынгыс жоопту кантип аныктай турганын макулдашыңыз. Жеткирүүчүнүн эң кичинекей жарналган тешик өлчөмү анын пакети, сыноо түзүмү жана иштөө шарттарысыз толук талапты аныктай албайт.
Билдирилген көлөмдү анын шарттары менен сактаңыз
Басым төмөндөшүнүн чеги жана көлөмдүү агып кетүү ылдамдыгы ар кандай билдирилген чоңдуктар. Аспап чындыгында эмнени өлчөгөнүн жана кандайдыр бир конверсиянын негизин жазыңыз. Чек менен бирдиктерди, маалымдама шарттарын жана өлчөө аралыгын сактаңыз. Башка рецепттен көчүрүлгөн сан ал контекстсиз толук эмес.
Көрсөтүлгөн нөл инструменттин резолюциясынын жана чечим чыгаруу эрежесинин ичинде чечмелөөнү да талап кылат. Бул ар бир шартта таптакыр нөл агып кетүүнүн далили катары кайра жазылбашы керек. Белгиленген кабыл алуу критерийин айтыңыз жана иш жүзүндө алынган натыйжаны сактап калыңыз.
| Талаа | Аны чыныгы колдонуу үчүн аныктаңыз |
|---|---|
| Продукт идентификациясы | Бөтөлкөнүн жана жабуунун ревизиялары, чайырдын классы жана тиешелүү геометрия же салмак диапазону |
| Текшерүү чек арасы | бош бөтөлкө же жабык пакет; бааланган бети жана арматура байланыш |
| Жыйынтык жана чектөө | Ченүүчү сан, бирдиктер, кабыл алуу эрежеси жана жараксыз натыйжаларды дарылоо |
| Жүктөө жана убакыт | Басым/вакуум абалы, толтуруу же эвакуация баскычы, турукташтыруу жана өлчөө аралыгы |
| Үлгү абалы | Температуранын абалы, калыпка салуу убактысы жана тиешелүү кондициялоо же иштетүү |
| Жабдуулардын идентификациясы | Сыноочу, сыноочу баш, арматура, пломба, программаны кайра карап чыгуу жана маалымдама-текшерүү статусу |
| Текшерүү жана жайгаштыруу | Үлгү топтому, текшерүүлөр, кайра сыноо эрежеси, ырастоодон баш тартуу жана жоопкерчиликти бошотуу |
Лимитти бекитүүдөн мурун арматура чектерин чечиңиз
Пломбалоочу баш кызматта маанилүү болгон функцияга тийип жатабы деп сураңыз. Анын контакты тест ачып бериши керек болгон тешикти жаап алабы же жокпу, текшериңиз. Баш тартуу чегин өзгөртүү менен начар отуруунун ордун толтуруунун ордуна, бөтөлкөнүн бийиктигинин жана моюндун презентациясынын өзгөрүшүн арматура берүүчү менен карап көрүңүз.
Бекитилген программа ага дал келген өзгөртүү бөлүктөрү менен барышы керек. Сакталган рецепт туура пломба же моюн куралы орнотулганын аныктабайт. Программаны, шайманды жана продукттун аныктамасын бир башкарылган орнотуу катары караңыз.
Эмне үчүн жакшы бөтөлкөлөр бузулуп, бузулган бөтөлкөлөр өтүп кетет?
Биз калыптоо рецептин же четке кагуу чегин өзгөртүүдөн мурун далилдерди сактоону сунуштайбыз. Бөтөлкөнүн этикеткасын коюңуз, анын көңдөйүн жана тесттин башын жазыңыз жана баштапкы натыйжаны сактаңыз. Ийгиликсиз окуу тергөөнү баштайт; ал бузулган компонентти аныктабайт.
Өзгөртүү далилин сактаңыз
Бөтөлкө алмаштыруудан кийин баш тартуунун өсүшү үчүн, процессти оңдоодон мурун тесттин түзүлүшүн текшериңиз. Тандалган программаны, моюн инструменттерин, мөөрдүн абалын жана бөтөлкөнүн презентациясын бекитилген орнотууга каршы ырастаңыз. Андан кийин бирдей текшерүү шарттарында өз алдынча мүнөздөлгөн алгылыктуу жана кемчиликтүү үлгүлөрдү салыштырыңыз.
Салыштыруу үчүн аныкталган үлгү температурасы жана калыптангандан баштап сыноого чейинки убакыт керек. Басымдын өзгөрүшүн өлчөөнүн артында турган моделден жана шарттардан көз карандысыз чечмелөө мүмкүн эмес. Кырккандан кийин дароо текшерилген жылуу бөтөлкө машинанын жанында муздап калган шилтеме менен кокусунан салыштырууга болбойт. Ал шарттарды эсепке алуу.
Арматура табылгасын процесстин табылышынан ажыратыңыз
Эгерде далилдер арматураны көрсөтсө, бошоң чек менен компенсациялоонун ордуна ошол табылгага кайрылыңыз. Сыноочу текшерилген үлгүлөрдү туура аткарса, четке кагылган идиштерди калыпка салуу, кыркып алуу жана иштетүү жазууларына чейин издеңиз. Далилдер колдогон ыйгарым укуктуу өзгөрмөнү гана өзгөртүңүз, андан кийин тиешелүү текшерүүлөрдү кайталаңыз.
Бир сыноо башына чектелген үлгү тергөөгө пайдалуу башталгыч чекит берет. Ошентип, бир калыптын көңдөйү менен байланышкан үлгү. Эч кимиси жалгыз себебин аныктабайт. Бөтөлкөнүн маршруту белгилүү бир көңдөйдү белгилүү бир баш менен байланыштырышы мүмкүн; интерфейстин кайсы тарабын тууралоону чечүүдөн мурун эки идентификацияны тең сактап калыңыз.
Ошондой эле аныктоону четке кагуу текшерүүсүнөн бөлүүнү сунуштайбыз. Эгерде туура эмес бөтөлкө алынып салынса же четке кагылган бөтөлкө кабыл алынган агымга кайтып келсе, туура эмес сигнал жетишсиз. Текшерүү планына көз салуу, физикалык алып салуу жана каталарды калыбына келтирүү кирет. Дагы бир нөөмөт текшерүүлөрдү кайталашы үчүн, кайра каралган орнотууларды жана натыйжаларды чогуу сактаңыз.
Тейлөө үчүн уруксат берилген кирүү жана изоляция процедураларын колдонуңуз.OSHAнын коркунучтуу-энергетикалык көрсөтмөсүкүтүлбөгөн ишке киргизүү жана сакталган энергияны чыгарууну чечет. Текшерүү көйгөйү кыймылдуу жабдууларга жетүү же басымдагы компоненттерге жетүү мүмкүнчүлүгүн актабайт.
Белгилүү жакшы жана белгилүү кемчилик үлгүлөрү менен аныктоону текшерүү
Күтүлгөн натыйжа бааланып жаткан тесттен көз карандысыз далилдерден болушу керек. Болбосо, бөтөлкөнү ошол эле тестиер өткөндүктөн "жакшы" деп атоо тегерек чекти жаратат. Ар бир текшерүү үлгүсүнө идентификацияны бериңиз жана анын алгылыктуу же бузулган абалы кандайча аныкталганын жазыңыз.
ASTM F2338-24вакуумдук-чирүү ыкмасы үчүн бул принципти сүрөттөйт: кабыл алуу критерийлери агып чыкпаган таңгактардан алынган базалык өлчөөлөрдү жана калибрленген агым өлчөгүч менен киргизилген симуляцияланган агып чыгуулар менен салыштыруу. Маалымдама текшерүү жана пакеттик чакырык ар кандай далилдерди берет; бири-бирине унчукпай алмаштырылбашы керек.
| Үлгү же текшерүү | Көз карандысыз негиз | Эмне жазыш керек |
|---|---|---|
| Кабыл алынган контейнер | Макулдашылган продукт жана маалымдама жол-жобосуна каршы түзүлгөн | Үлгү ID, абалы, презентациялар, натыйжалар жана ар кандай жалган баш тартуу |
| Тиешелүү физикалык кемчилик | Кемчиликтин идентификациясы, жайгашкан жери жана мүнөздөмөсү документтештирилген | Күтүлгөн ката, иш жүзүндөгү чечим, жетекчинин инсандыгы жана четке кагуу |
| Чектөө жакын | Макулдашылган чечим критерийине салыштырмалуу мүнөздөлөт | Вариация, чечимдердин ырааттуулугу жана талап кылынган байкоо |
| Аспап маалымдамасы | Тиешелүү маалымдама идентификациясы жана текшерүү статусу | Курал жооп жана анын белгиленген текшерүү боюнча натыйжасы |
Презентацияларды, ошондой эле физикалык үлгүлөрдү санаңыз
Бир үлгүдөгү кайталанма презентациялар кайталануучулукту текшерүүгө жардам берет, бирок алар кошумча көз карандысыз бөтөлкөлөр эмес. Үлгүлөрдүн санын жана презентациялардын санын өзүнчө жазыңыз. Тиешелүү сыноо баштарын, форматтарын жана кадимки өндүрүш шарттарын макулдашылган планга киргизиңиз.
Жалган кабыл алуу менен жалган баш тартууну айырмалап туруңуз. Система тарабынан кабыл алынган кемчиликтүү чакырык үлгүсү ал тарабынан четке кагылган алгылыктуу үлгүдөн айырмаланат. Тиешелүү чакырык тобуна каршы ар бирине отчет бер. Аларды кадимки өндүрүштү четке кагуу менен айкалыштырбаңыз жана жалпы текшерүү тактыгын атаңыз.
Ийгиликсиз жыйынтык чыкканга чейин кайра сыноо эрежесин орнотуңуз
Кайра тестирлөөгө ким уруксат бере аларын, кайсы процедура колдонуларын жана баштапкы натыйжага эмне болорун аныктаңыз. Өтмөк пайда болгонго чейин сыноону кайталоо чыгаруу эрежеси эмес. Чечилбеген мүчүлүштүктөр контролдонуучу дисплейди талап кылат, анын ичинде сапат планы талап кылынган өндүрүш диапазону да.
Эч кандай байкалган өткөрүп жиберүү менен коюлган чакырык ошол топтомдун жана ошол шарттардын натыйжасы болуп кала берет. Текшерүүнү улантуу, үлгүнүн абалы жана шаймандарга же программаларга тиешелүү өзгөртүүлөр дагы эле текшерүү планына кирет.
Өндүрүш линиясы үчүн бөтөлкөнүн агып кетүүсүн текшерүү тутумун тандаңыз
Эң ылайыктуу система - бул талап кылынган кирүүчү ылдамдыкта жана иштетүү шартында иш жүзүндөгү текшерүү талабына жооп берген система. Бөтөлкөдөн баштаңыз, андан кийин сыноо позицияларын жана өткөрүп бериңиз. Ыкчам контроллер ырааттуу эмес отургучтун ордун толтура албайт же продукттун инсандыгын жоготкон четке кагуу механизми.
Толук сыноо ырааттуулугун санаңыз
Жүктөө, пломбалоо, толтуруу же эвакуациялоо, турукташтыруу, өлчөө, бошотуу жана түшүрүү кирет. Кайсы окуялар бири-бирине дал келерин жана кайсы ресурсту бөлүшө аларын аныктаңыз. Бир гана келтирилген өлчөө аралыгы станциянын толук циклинин убактысы эмес. Theавтоматтык өндүрүш линиясынын конфигурациясынын көрсөтмөсүбул чектерди кыркуу, өткөрүп берүү жана таңгактоо менен байланыштырат.
Пландаштыруу мисалы: 600 бөтөлкө/саат линиясында сегиз секунддук сыноочу
1 л HDPE бөтөлкө линиясы текшерүүгө саатына 600 контейнер жеткирет деп ойлойлу. Also assume a single test position needs eight seconds for its complete sequence, including loading and unloading.
Бир позициядагы теориялык кубаттуулук = 3600 с/с ÷ 8 с/бөтөлкө = 450 бөтөлкө/саат
Болжолдуу станция саатына 150 бөтөлкө кыска, ал тургай үзгүлтүккө чейин. Буфер убактылуу толкунду соруп алат; бул туруктуу келишпестикти жок кыла албайт.
Эгерде эки көзкарандысыз позиция бирдей сегиз секунддук ырааттуулукту параллелдүү түрдө бүтүрсө, эч кандай жалпы колдонуу же пневматикалык бөтөлкө жок, алардын биргелешкен теориялык кубаттуулугу саатына 900 бөтөлкө болот. Бул эсептөө текшерүү шарттарын сактоо менен параллелдүү түзүлүшкө баа берүүнү колдойт. Ал иш жүзүндө кабыл алынган өндүрүштү белгилебейт.
Тандалган түзүлүштү орнотулган система талап кылынган дискриминацияны көрсөткөндөн кийин гана бекитүү, өткөрүп берүү жана анык контейнерлер менен иштөөдөн баш тартуу. Жогорудагы цифралар Kinggle өндүрүшүнүн натыйжасы эмес, пландоочу божомолдор.
Ар бир натыйжанын физикалык жолун ырастаңыз
Ийгиликтин белгиси жайгаштыруу аяктаганга чейин туура бөтөлкө менен байланышта болушу керек. Продукцияга көз салуу, ишке киргизүүнү жана ырастоодон баш тартууну аныктаңыз. Сыналбаган бөтөлкө же жараксыз жыйынтык өзүнүн көзөмөлүндөгү маршруту керек; конвейер иштей бергендиктен эле өтмөк болуп калбашы керек.
Белгиленген жоопту жок бөтөлкөлөргө, орун албастыкка, камсыздоонун бузулушуна, четке кагуу мүчүлүштүктөрүнө, толук четке кагуу урнасына жана линия токтогонуна чакырыңыз. Таасирленген продукт кантип аныкталып, камтылганын макулдашыңыз. Мүчүлүштүктөрдү калыбына келтирүү кабыл алынган, четке кагылган жана чечилбеген бөтөлкөлөрдүн ортосундагы айырманы сакташы керек.
Үлпөтүүчү форманын сапатын контролдоо үчүн текшерүү жазууларын колдонуңуз
Натыйжаларды убакытка, бөтөлкөнүн форматына, боштукка, сыноо башына жана рецептти кайра карап чыгууга туташтырыңыз, анда система ошол талааларды колдойт. Өзгөртүүлөрдү иликтөөдө материалдык-лотту жана тиешелүү процесс жазууларын кошуңуз. Бул диагностика катары натыйжа үлгүсүн карабастан, формалоо процессин башкаруу үчүн текшерүүнү пайдалуу кылат.
Ошондой эле жол көрсөткүчтөр, өткөрүп берүү же четке кагуу тарабынан келтирилген зыян үчүн иштетүү жолун текшериңиз. Inline таңгак текшерүү аныкталган ката үчүн экранда болот; ошол бузулуунун пайда болушун азайтуу оңдоп-түзөөнү жана жогорудагы текшерүүнү талап кылат. Аныктоо көрсөткүчтөрүн жана кемчиликтерди азайтуу дооматтарын өзүнчө натыйжалар катары сактаңыз.
калыптоо сызыгы менен агып-тестирлөө көлөмүн көрсөтүү жана кабыл алуу
"Автоматтык агып текшерүү" өтүнүчү негизги кабыл алуу чечимдерин чечилбестен калтырат. Жеткирүүчүлөргө бөтөлкөнүн бирдей аныктамасын, текшерүү чектерин, үлгүнүн абалын жана талап кылынган продукцияны бериңиз. Сунуш бир үзгүлтүксүз демонстрацияны эмес, кадимки өндүрүштү камтышы үчүн продукттун аралашмасын жана алмаштырууну кошуңуз.
| Сатып алуучунун киргизүү | Жабдуучу жооп алуу үчүн |
|---|---|
| Бөтөлкөнүн, моюндун жана жабуунун чиймелери; материалдык жана продуктылар ассортименти | Текшерүү чек арасы, орнотулган түзүлүш жана керектүү өзгөртүү бөлүктөрү |
| Белгиленген ката, үлгүлөр жана кабыл алуу талабы | Сунушталган ыкма, чечим эрежеси жана арыз-текшерүү планы |
| Кирүүчү ылдамдык, аралык, багыт жана контейнердин абалы | Толук цикл негизи, өткөрүп берүү тартиби жана колдоого алынган иштөө шарттары |
| Четке кагуу, жараксыз натыйжа жана калыбына келтирүү талаптары | Көз салуу, ырастоо, камтуу жана интерфейстик милдеттер |
| Жазуу, алмаштыруу жана чыгаруу талаптары | Программаны көзөмөлдөө, сакталган натыйжалар, кабыл алуу далилдери жана өткөрүп берүү көлөмү |
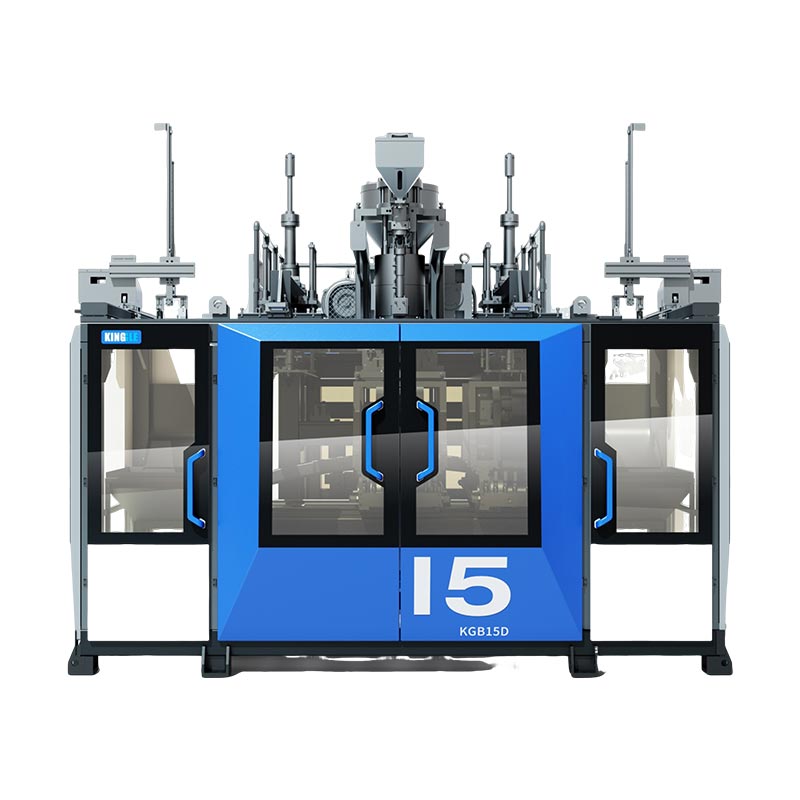
Kinggle бөтөлкө машинасынын эки шилтемеси
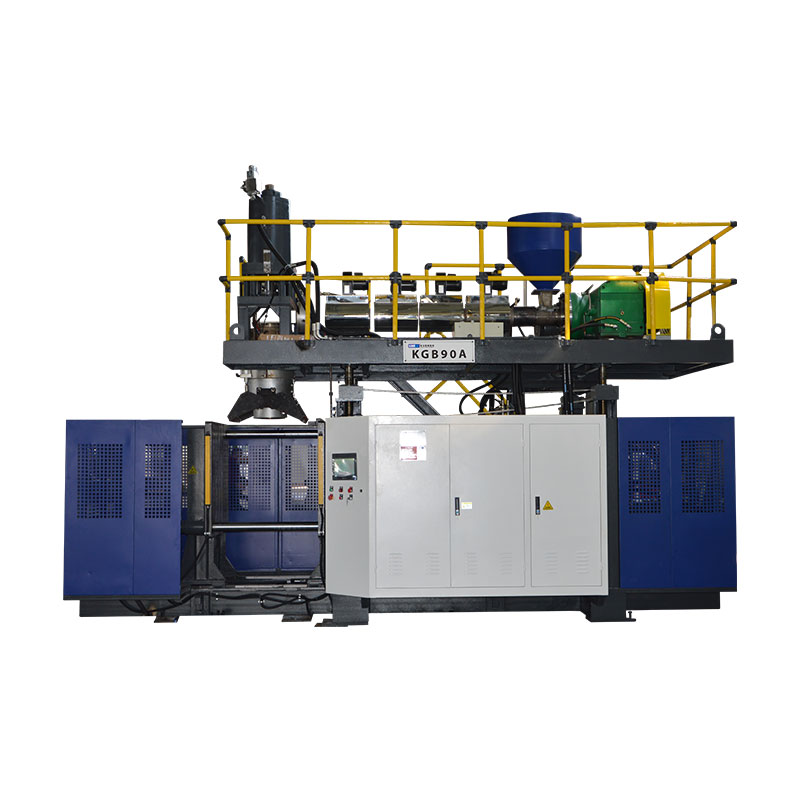
TheKGB5L бир станциялуу платформажанаKGB5D кош станциялуу платформаare published 5 L machine references. Алар бөтөлкө долбоору үчүн калыптандыруу-платформа мисалдарды камсыз кылат. Текшерүү системасы дагы деле чыныгы бөтөлкө, калыптын схемасы, агып чыгуу үлгүсү жана сыноо талабына каршы тандоого муктаж.

Болжолдонгон аксессуарды эмес, интерфейсти көрсөтүңүз
Кайсы тарап текшерүү модулун, шаймандарды, өткөрүп берүүнү, интеграцияны көзөмөлдөйт жана жабдууларды четке кагарын аныктаңыз.
Ар бир машинанын жарыяланган калыптандыруу спецификацияларын макулдашылган текшерүү шарттарынан өзүнчө сактаңыз. Калыптын спецификациясындагы сокку басымы бөтөлкөнүн агып кетүүсүн текшерүү басымы эмес.
Кеңири форма түзүү талабы үчүн колдонуңузHDPE бөтөлкө-машина тандоо боюнча колдонмо.
Аспапты, тиркемени жана линияны кабыл алыңыз
Кабыл алуу жазуусу маалымдама текшерүүлөрдү, иш жүзүндөгү контейнер дискриминациясын жана толугу менен четке кагуу ырааттуулугун айырмалап турушу керек. Кадимки форматтарды жана макулдашылган үзгүлтүктөрдү же калыбына келтирүүнү текшерүүлөрдү камтыңыз. Бир нече өтүп бара жаткан бөтөлкөлөрдүн видеосуна таянбастан, сандарды, шарттарды, кемчиликтерди жана оңдоо иш-аракеттерин көрсөтүңүз.
Продукцияны, шайманды жана программанын оңдоолорун өткөрүп берүү жазуусуна киргизиңиз. Тиешелүү өзгөртүүдөн кийин чыгарууну ким бекитээрин аныктаңыз. TheЗаводдо кабыл алуу сынагынын колдонмосукененирээк машина баа камтыйт; ошол долбоорго тиркелген текшерүүгө тиешелүү далилдерди сактоо.
Бөтөлкөнүн агып кетүүсүн текшерүү жөнүндө көп берилүүчү суроолор
Бош бөтөлкөнүн агып кетүүсүн текшерүү акыркы капкак мөөрүн тастыктайбы?
Өзүнөн эмес. Сыноочу арматура иш жүзүндө жабылгандан башка бетке тийип калышы мүмкүн. Текшерилген өзгөчөлүктөрдү ырастаңыз, андан кийин бөтөлкө жана жабуу дизайны талап кылынган кандайдыр бир кошумча жабык таңгак баалоону көрсөтүңүз. Ошол натыйжа менен жабуунун инсандыгын жана колдонуу шарттарын сактаңыз.
басымдын бузулушу ар бир HDPE бөтөлкөсүнө ылайыктуубу?
Эч кандай ыкма чайырдын атынан гана тандалбашы керек. Бөтөлкөнүн геометриясы, деформациясы, температурасы, арматурасы жана талап кылынган бузулуу дискриминациясы. Чыныгы контейнерди текшерүүнү сураныңыз. Деформацияланбаган идиштерди камтыган басымдын бузулуу стандарты ийкемдүү бөтөлкө үчүн шайкештикти аныктайт деп ойлобоңуз.
Камера же КТ көрсөтүлгөн агып кетүү тестин алмаштыра алабы?
Өлчөмдүү жана сүрөттөөчү далилдер дефекттин анализин колдой алат, бирок аны функциялык агып чыгуунун натыйжасы катары кайра белгилөөгө болбойт. Эгерде альтернатива ошол эле кабыл алуу талабына жооп берери көрсөтүлбөсө жана тиешелүү сапат процедурасы аркылуу бекитилмейинче, көрсөтүлгөн агып кетүү сынагын сактап калыңыз.
Четке кагылган бөтөлкө кайра текшерилиши мүмкүнбү?
макулдашылган тескөө жол-жобосу боюнча гана. Биринчи натыйжаны сактап, кайра тестирлөөнүн себебин жана шарттарын аныктап, уруксатты жана натыйжаны сактап калыңыз. Кийинчерээк өтүү мурунку ийгиликсиздикти унчукпай өчүрбөшү керек же артыкчылыктуу натыйжа чыкканга чейин кайталанган тестирлөөгө уруксат бербеши керек.
Суу агып чыгууну текшерүү ар бир автоматтык формалоочу машинада камтылганбы?
Жок. Автоматтык формалоо цикли ылдыйкы текшерүүнүн көлөмүн аныктабайт. Техникалык сунушта тестирлөөчү, арматуралар, өткөрүп берүү, жабдууларды четке кагуу, башкаруу интерфейстери жана кабыл алуу иштери аныкталышы керек. Ал пункттарды "автоматтык" деген сөздөн тыянак чыгаруунун ордуна иреттелген система үчүн ырастаңыз.
калыптандыруу жана текшерүү көлөмүн чогуу талкуулагыла
Бөтөлкөнүн чиймесин, материалды, жабуу талабын, максаттуу кириш ылдамдыгын жана текшерүү аныктоого тийиш болгон кемчиликтерди жөнөтүңүз. Мүмкүн болгон жерде өкүл үлгүлөрдү жана учурдагы сыноо жазууларын кошуңуз, андыктан жабдууларды талкуулоо өндүрүштүн белгилүү бир талабынан башталат.
өндүрүш жана текшерүү талабын талкуулооNingbo Kinggle Machinery Co., Ltd. ·Компания маалыматы