1000L IBC үйлөтүүчү машина пластикалык ички идишти түзөт. Бул толугу менен ЭБКны өзүнөн өзү далилдей албайт. Бекитилген ички бөтөлкө, капаска, паллетке, жабууга, материал тутумуна, калыпка, ылдыйкы монтажга жана талап кылынган пакет тесттерине каршы машинаны тандап жана кабыл алыңыз.
Чоң кубаттуулук IBC долбоорун машинанын өлчөмүн аныктоо көнүгүүсүнө окшош кылат. Оор жумуш интерфейстерде отурат. Үстүнкү ачылыш жабылууга жооп бериши керек. Төмөнкү розетка клапанга жана капаска кирүүгө жооп бериши керек. Калыпталган корпус поддонго туура отурушу керек. капас ички идишке зыян келтирбестен коргошу керек.
Бул колдонмо ошол интерфейстерди машинанын киришине жана заводдун сыноо далилдерине айлантат. Ал жарыяланган жабдуулардын маалымдамасы катары Kinggleдин учурдагы 1000L IBC платформасын колдонот.

Продукт бир чогултулган система болуп саналат
Ички бөтөлкө капаска, поддонго, клапанга жана толтуруу байланышына туура келет.
башчысы, парисон профили, көк жана муздатуу бекитилген дубал картасын түзөт.
Алып алуу, кыркуу, монтаждоо жана сыноо талап кылынган кабыл алынган өндүрүштү камсыз кылат.
Сыноо ар бир кабыл алынган бирдикти материалга, орнотууларга, өлчөөлөргө жана сыноо натыйжаларына байланыштырат.
KGB1000L-IBC, ал эми анын спецификация таблицасы колдонулатKGS1000L-IBC. Кургак цикл катар да көрсөтүлөт150 л, бул колдонууга жарамдуу көрсөткүч эмес. Бул макалада жабдык Kinggle 1000L IBC платформасы деп аталат, ал эми тирүү баракча жана цитата бир тастыкталган моделдин кодун жана чыгаруу бирдигин колдонбойт.1000L IBC үйлөтүүчү калыптоочу машина эмне менен камсыз кылаарын аныктаңыз
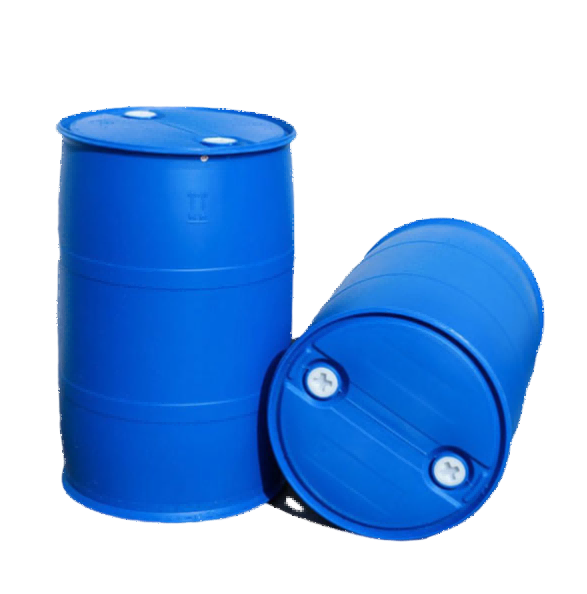
Үлдөөчү машина пластик корпусту жасайт. IBC терминологиясында, ал дене көбүнчө ички бөтөлкө, ички контейнер, лайнер же ички идиш деп аталат. Издөө тили рынокко жараша өзгөрөт. Техникалык келишимде бир көзөмөлдөнүүчү термин колдонулушу керек.
Толук курама IBC ошол калыптанган денеден көбүрөөк камтыйт. Сырткы түзүлүшкө металл капас жана поддон камтышы мүмкүн. Жабыктар, прокладкалар, ылдый чыгаруу клапаны, этикеткалар жана идентификациялык белгилер пакетти толуктайт. Монтаждоочу жабдуулар жана сыноо станциялары калыптоочу камеранын сыртында отурушу мүмкүн.
Айырмалоо практикалык натыйжага ээ. Машина берүүчү формалоо процессин жана макулдашылган сыноого киргизилген өлчөмдөрдү далилдей алат. Толук IBC ээси бардык берилген компоненттердин чогуу иштешин далилдеши керек. Эгер капас, поддон же клапан башка жеткирүүчүдөн келсе, сатып алуучу компаниялар арасында интерфейсти көзөмөлдөө керек.
Америка Кошмо Штаттарынын учурдагы эрежелери ачык мисал келтирет.49 CFR 178.707курама IBC пластикалык ички идиш менен курчап турган катуу сырткы таңгак катары сүрөттөйт. Анда ички идиш жана сырткы таңгак ажырагыс пакетти түзөрү айтылат. Ал ошондой эле ички идиш сырткы таңгагы жок кармоо функциясын аткарууга арналбаганын айтат.
Бул эреже рынокко тиешелүү, бирок инженердик сабак жакшы өтөт. Коммерциялык продукт чогулган IBC болсо, ички бөтөлкөнү өзүнчө кабыл албаңыз. Өндүрүш капасын, паллетти, үстүнкү жабууну, клапанды жана прокладкаларды квалификациялык планга киргизиңиз.
Циркацияда машина менен камсыздоочунун чек арасы көрсөтүлүшү керек. Берилген калыпты, роботту, жаркырагычты, агып чыгууну текшергичти, конвейерлерди жана монтаждоо шаймандарын атаңыз. Бардык сатып алуучу тарабынан берилген компоненттерди жана кызматтарды белгилеңиз. Түстүү чек чийме "стандарттык аксессуарлардын" узун тизмесине караганда пайдалуураак.
Бир чийме боюнча ички бөтөлкө, капаска, паллет жана клапанды башкарыңыз
Ички бөтөлкө чийме анын сырткы өлчөмдөрү менен токтоп калбашы керек. Бул бөтөлкө ЭИКтин калган бөлүгүнө кантип жооп берерин көрсөтүшү керек. Бекитилген компоненттердин чиймелерине шилтемелер менен бир интерфейсти башкаруу чиймесин түзүңүз.
Жогору жактан баштаңыз. Толтуруунун ачылышын, жипти же жабуунун интерфейсин, пломбалоочу бетти, капкактын боштугун жана капаска кирүү мүмкүнчүлүгүн жазыңыз. капаска салыштырмалуу үстүнкү бетинин бийиктигин кошуу. Жабык өзүнүн ченегичине жооп бериши мүмкүн, бирок ички бөтөлкө өтө бийик же өтө төмөн отурганда орнотуу кыйын болуп калат.
Төмөнкү розеткага өтүңүз. Чыгуу борборун, бурчту, колдоону, клапанды байланышты жана капас аркылуу тазалоону көрсөтүңүз. Паллет мамилелерин камтыңыз. Жылуу бөтөлкө муздатуу учурунда формасын өзгөртүшү мүмкүн, андыктан макулдашылган кондициялоо мезгилинен кийин интерфейсти өлчөңүз.
капас байланыштарды карта. Бурчтун радиустарын, панелдик зоналарды жана бардык жергиликтүү таянычтарды белгилеңиз. Толтурулган бирдик иштетилгенде же үйүлгөндө байланыш өзгөрүшү мүмкүн. Ички бөтөлкө дизайн күткөн жерде отурушу керек. Колдоо үчүн кокустан чыккан дөңгөчкө таянбашы керек.
| Интерфейс | Башкарылган далилдер | Машина же калып чечими |
|---|---|---|
| Жогорку ачуу жана жабуу | Сүрөттү бүтүрүү, бетти, ченегичти жана капкактарды тазалоо | Мойнун инструменттери, соккуларды жайгаштыруу, муздатуу жана кыркуу |
| Төмөнкү розетка жана клапан | Центр линия, бурч, колдоо, прокладка жана капаска кирүү | Көк салуу, жергиликтүү дубал профили, муздатуу жана бүтүрүү |
| Сырткы капас | Ички конверт, темир жол жайгашкан жерлер жана бөтөлкөнүн контакт зоналары | Бөтөлкөнүн геометриясы, дубал картасы жана чыгаруу абалы |
| Палет же база | Локатордун геометриясы, таяныч бети жана иштетүү клиренси | Негизги калыптын формасы, алып чыгуучу колдоо жана муздатуудан кийинки арматура |
| Аймактарды белгилөө жана белгилөө | Тегиздик, позиция жана талап кылынган идентификация | Көктүн бети, дубал профили жана ылдыйкы агым менен иштөө |
Ар бир интерфейсти номерлөө. Форма чиймесинде, текшерүү планында жана фабриканын сыноо отчетунда бирдей сандарды колдонуңуз. Бир өлчөм иштебей калганда, команда кайсы чийме башкаруусу жөнүндө талашпастан, аны инструментке, муздатууга, алып салууга же чогултууга чейин карай алат.
Кинглдикисатуу процессипродукт сүрөттөрдү, чиймелерди, салмагын, өлчөмүн, материалды, калыңдыгын, чыгарууну жана химиялык туруктуулукту сурайт. IBC долбоору үчүн капаска, паллетка, клапанга жана жабуунун чиймелерин ошол пакетке кошуңуз.
Жарыяланган 1000L машинанын конвертин ашыкча окубастан окуңуз
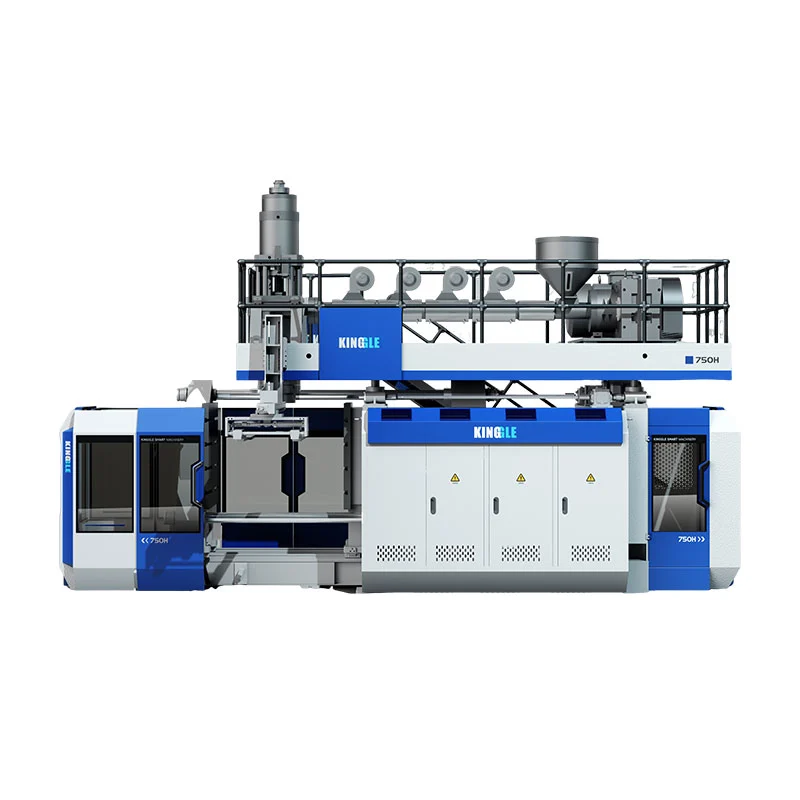
Кинглдики1000L IBC продукт бетисалыштыруу конверт менен камсыз кылат. Анда 1000 л максималдуу контейнер классы, 55 т машина жана 9,5 х 5,1 х 6,5 м машина өлчөмү көрсөтүлгөн. Акыркы макет дагы эле кирүү, тейлөө жана көмөкчү мейкиндикке муктаж.
Коомдук кысуу столунда 1000 кН, 1800 х 1600 мм бланка жана максималдуу калыптын өлчөмү 1600 х 1500 мм көрсөтүлгөн. Бул 1200 1400 мм көктүн калыңдыгын берет. Бул көрсөткүчтөр көгөрүп жаткан алгачкы текшерүүнү колдойт. Алар толук калыпты чогултуу чийме алмаштырылбайт.
Экструзия бөлүмүндө 32 L/D катышы бар эки 100 мм бурамалар көрсөтүлгөн. Жарыяланган HDPE эритүү кубаттуулугу бир бурама 180 кг / ч болуп саналат. Өлчөмдүү бөлүмдө 45 L аккумулятор жана 33 кг PE аккумуляторунун салмагы маалымдамасы келтирилген.
| Жарыяланган нерсе | Вебсайттын мааниси | Талап кылынган долбоорду текшерүү |
|---|---|---|
| Контейнер классы | 1000 л | Бекитилген ички бөтөлкө, одоно ок, көк жана алып салуу жолу |
| Машинанын көлөмү жана салмагы | 9,5 x 5,1 x 6,5 м; 55 т | Final GA чийме, пайдубал, транспорт бөлүү жана көтөрүү планы |
| Кысуучу күч | 1000 кН | Болжолдонгон аймак, сокку басымы, чымчып алуу жана маржа |
| Калыптын максималдуу өлчөмү | 1600 x 1500 мм | Толук көк, коллекторлор, шлангдар, кыймылдуу бөлүктөр жана роботтордун тазалыгы |
| Форма калыңдыгы | 1200дөн 1400 ммге чейин | Жабык стек жана такта интерфейси |
| Бурамалар | 100 мм x 2; 32 L/D | Катмардын түзүлүшү, чайыр сорттору жана иш жүзүндө буйрутмаланган эрүү жолу |
| Жарыяланган HDPE эритмесинин кубаттуулугу | 180 кг/саат x 2 | Бекитилген формула менен туруктуу калыбына келтирүү |
| Аккумулятордук шилтемелер | 45 л; 33 кг PE | Гросс паризондук масса, резерв, чайыр негизи жана профили |
| Абаны үйлөт | 0,8 МПа; 2 м³/мин | Жогорку агым, кабыл алгыч, абанын сапаты жана машинадагы басым |
| Муздатуу суу | 0,3 МПа; 120 л/мин | Температура, жылуулук жүк, суунун сапаты жана схема балансы |
| Жарыяланган күч маалымдамасы | 110 150 кВт орточо | Өлчөө чек, продукт, орнотуулар жана кабыл алынган чыгаруу |
Барактын кургак цикл катары учурда көрсөтүлүүдө150 л. Литрлер циклдин ылдамдыгы эмес. Ошол катарды саатына 150 даанага же башка чыгаруу дооматына айлантпаңыз. Кингглден цитатадагы болжолдонгон санды жана бирдикти ырастоосун сураныңыз.
Ар бир катар бир тар суроого жооп берет. Көктүн максималдуу туурасы роботтун тазаланышын далилдебейт. Аккумулятордук масса бөтөлкөнүн ички салмагын далилдей албайт. Эритме-кубаттуулук көрсөткүчү кабыл алынган өндүрүшкө барабар эмес. Бекитилген продукт жана сыноо планы аркылуу катарларды туташтырыңыз.
Туташкан жүктөө графигин да сураңыз. Мотор жана жылыткыч катарлары негизги компоненттерди сүрөттөйт, бирок акыркы орнотулган жүк башкаруу органдарын, насосторду, роботторду, материалды иштетүүнү жана буйрутмаланган жардамчыларды камтышы мүмкүн.
Аккумулятордук чечимди өлчөнгөн масса балансынан түзүңүз
Даяр ички бөтөлкө ар бир октун бир бөлүгү гана. Парисон ошондой эле үстүнкү жаркты, астыңкы куйруктарды, розеткаларды жана башка процесстердин калдыктарын түзөт. Аккумулятор бекитил-ген материалдык база боюнча буткул паризонду камсыз кылууга тийиш.
Эгер бар болсо, белгилүү өндүрүш үлгүсүн таразага тартыңыз. Жабыктарды, клапандарды жана өзүнчө чогулган бөлүктөрүн алып салыңыз. Андан кийин ар бир кесүү агымын таразалап же баалаңыз. Сметаны сунушталган калыпка жана чымчым дизайнына байлаңыз.
даяр ички идиш + үстүнкү жаркылдоо + астыңкы куйруктар + розетка трим + башка калыптанган калдыктары
Бул жыйынтыкты жарыяланган 33 кг PE аккумуляторунун салмагы маалымдамасы менен салыштырыңыз. Жалгыз даяр салмакты салыштырбаңыз. Долбоор дагы операциялык резервге муктаж. Тандалган чайыр, түс жана катмардын түзүлүшү пайдалуу массанын негизин өзгөртө алат.
Көлөм дагы бир чекти түзөт. Баракта 45 л аккумулятор көрсөтүлгөн. Көлөмү менен массасынын ортосундагы байланыш чыныгы эрүү жана өндүрүүчүнүн аныктамасынан көз каранды. Жеткирип берүүчүнүн эсебисиз 45 л түз даяр продукциянын салмагына айландырбаңыз.
Аккумулятордун разрядынын убактысы маанилүү, анткени узак, оор парисон ылдыйлап калышы мүмкүн. Гравитация дубалдын бөлүштүрүлүшүн көзөмөлдөн тышкаркы өзгөртө электе башы программаланган паризонду жеткирүүсү керек. Сыноо учурунда разряд терезесин, эритме абалын жана өлүү боштук профилин жазыңыз.
Калыбына келтирүү да маанилүү. Эки экструдер өндүрүш циклинин ичинде кийинки окту даярдашы керек. Ченилген калыбына келтирүү убактысын муздатуу жана ылдыйкы агым менен салыштырыңыз. Каталогдун жогорку эрүү ылдамдыгы, эгерде бекитилген материал системасы жай калыбына келсе же ылдыйкы уяча толуп калса, жардам бере албайт.
Kinggle's менен массалык рекордду колдонуңузparison программалоо колдонмосу. Масса формага канча материал киргенин айтат. Дубал картасы ошол материал кайда кеткенин көрсөтөт.
Ар бир катмарга эки экструдер заказ кылаардан мурун жазылган тапшырманы бериңиз
Продукт барагында көп катмарлуу өндүрүш сүрөттөлүп, эки экструдер тизмеленген. Бул көп агымдуу платформанын далили. Бул толук катмар спецификациясы эмес.
Ар бир катмардын функциясын жазыңыз. Бир катмар башкарылуучу контакттык бетти камсыздай алат. Башкасы бекитилген процесстеги кайра майдалоону алып жүрүшү мүмкүн. Түс же UV коргоо аныкталган агымда отурушу мүмкүн. Так дизайн буюмга, мазмунуна, рынокко жана бекитилген тест программасына жараша болот.
Андан кийин уруксат берилген материалдарды аныктайт. Чайыр сортторун, мастер-бетчти, кошумчаларды жана кайра майдалоо булагын атаңыз. Кайра майдалоо бир эле өндүрүш процессинен келип чыкканын жазыңыз. Башкарылуучу материалдын спецификациясынын ордуна "кайра иштетилген" деген сөздү колдонбоңуз.
Америка Кошмо Штаттарынын учурдагы талаптары бул эмне үчүн маанилүү экенин көрсөтүп турат. Бөлүм 178.707 курама IBC ички идиштери үчүн белгилүү пластикалык спецификацияларды талап кылат. Ал ошондой эле бекитилген шарттарда бир эле өндүрүш процессинен өндүрүш калдыктарын же кайра майдалоону уруксат бербестен, колдонулган материалды чектейт. Башка базарлар башка эрежелерди колдонушу мүмкүн.
Катмардын катышы максаттуу жана жумушчу диапазонду талап кылат. Катыштын кантип орнотуларын жана текшерилерин айтыңыз. Гравиметрикалык тоют жазуулары, экструдердин чыгышын текшерүү же кыйратуучу бөлүмдүн анализи башкаруу планын колдошу мүмкүн. Фабрикадагы сыноодон мурун ыкманы тандаңыз.
Баш чийме эритүү жолун көрсөтүү керек. Кайсы экструдер ар бир катмарды азыктандырарын аныктаңыз. Өткөөлдөрдүн санын жана маркумдагы тартипти жазыңыз. Тазалоо жана материалды алмаштыруу процедураларын кошуңуз. Долбоор бир катмарлуу жана көп катмарлуу продукцияны иштете турган болсо, конверсия жол-жобосун жана аны кабыл алуу текшерүүсүн аныктаңыз.
Машинанын сүрөттөлүшү
Жарыяланган эки 100 мм бурамалар жана көп катмарлуу билдирүү платформанын багытын көрсөтөт. Алар иреттелген катмар функцияларын же катыштарын аныкташпайт.
Долбоордун спецификациясы
Катмар диаграммасында ар бир материалдык агым, функция, максаттуу катыш, уруксат берилген диапазон, текшерүү ыкмасы жана өзгөртүүнү көзөмөлдөө эрежеси аталат.
Бекитилген формула жана сыноо далилдерисиз көп катмарлуу курулуштан арзаныраак баага же узак өмүргө убада бербеңиз. Бул жыйынтыктар тандалган материалдарга, бөлүштүрүүгө жана даяр ЭИК дизайнына жараша болот.
Бир механикалык система катары калыпты, кыскоону жана паризондук жолду текшериңиз
1000L көк бир каталогдун туурасы жана бийиктигинен көбүрөөк ээлейт. Ал муздатуу коллекторлорун, шлангдарды, моюн инструменттерин, розеткаларды, чымчыган жерлерди, көтөрүүчү жерлерди жана кыймылдуу деталдарды камтыйт. робот жана ысык ички бөтөлкө так алып салуу жолу керек.
Толук калыптын чиймесин плитанын чиймесинде каптаңыз. Байлоочу таякчаларды, кысуучу борбор сызыктарды, сокку жабдыктарын жана тейлөө байланыштарын текшериңиз. Жабык калыңдыгын жана ачылуу ыраатын карап чыгыңыз. Көк пластинкалардын арасына батып, шланг же роботтун кыймылына бөгөт коё алат.
Кысгычты тандоо болжолдонгон аянтты жана үйлөө басымын колдонуу керек. Жарыяланган 1000 кН машина-беттеги маалымдама болуп саналат. Долбоордун эсебин сураңыз. Чычкан күчтөрдү жана белгиленген маржаны кошуңуз. Чоң жалпак панелдер ички бөтөлкө көлөмү үчүн жарык болгондо да талап кылынган болжолдуу аймакты түзө алат.
Паризондук жол бирдей көңүл бурууга муктаж. Калыптын орто сызыгын, разряддын узундугун, калыпты басып алууну жана жабуунун ырааттуулугун ырастаңыз. Узун парисон басып алуудан мурун селкинчек же суна алат. Профиль ийинди, бурчтарды, чыгуу зонасын жана негизди эске алышы керек.
Чымчып алган жерлерди ширетүү үчүн жетиштүү материал керек, бирок ашыкча материал кыркууну жана муздатууну жогорулатат. Розетка кошумчасы жергиликтүү көзөмөлдү талап кылат. Үстүнкү ачылыш анын жабылышы үчүн туруктуу геометрияга муктаж. Бул өзгөчөлүктөр номерленген дубал картасына таандык.
Желдетүү жана беттин жасалгасы чыгарууга жана көрүнүшүнө таасир этет. Кап кээ бир панелдерди жашырышы мүмкүн, бирок калыптанган кемчиликти оңдой албайт. Монтаждоодон кийин иштей турган ар бир байланыш жана энбелги аймагын карап чыгыңыз.
Кинглдикикалыптын дизайн колдонмосукапкактарды туурап, чымчылап, желдетип жана муздатат. Аны жалпы форманын текшерүү тизмеси катары эмес, акыркы монтаж чиймесинде колдонуңуз.
Станок жеткирүүчү, калып куруучу, капас жеткирүүчү жана IBC ээси интерфейстер боюнча макулдашкандан кийин гана калыпты бекитиңиз. Сатып алуу файлына ар бир бекитилген чийме ревизиясын жазыңыз.
IBC геометриясын муздатуу, алып салуу жана кондициялоо аркылуу коргоңуз
Калып ачылгандан кийин чоң беттер кыймылдай беришет. Ички бөтөлкө бошогондо алгылыктуу көрүнүшү жана муздаганда дрейф болушу мүмкүн. Бул кыймыл жабылуу бийиктигин, клапандын абалын же капастын байланышын өзгөртө алат.
Термалдык зоналардын айланасында муздатуу схемаларын долбоорлоо. Ийиндер, бурчтар, моюндар, розеткалар жана негизги таянычтар ар кандай агымга муктаж болушу мүмкүн. Калыптын чиймесинде ар бир схеманы атаңыз. Максаттуу кирүү температурасын жана агымын кошуу. Бир басымдын көрсөткүчү тең салмактуу муздагандыгын далилдей албайт.
Сыноо учурунда камсыздоо жана кайтаруу шарттарын өлчөө. Система уруксат берген ар бир схемадагы агымды текшериңиз. Макулдашылган жерлерде көктүн температурасын жазыңыз. Эгерде бир зонада ысык бойдон калса, схеманы изилдебестен бүт циклди узартуу менен аны жашырбаңыз.
Алып кетүү колдоо муздатуу бөлүгү болуп саналат. Робот кармаган жерди жана бөтөлкө кайда түшөөрүн аныктаңыз. Жылуу панель тар кармагычтын же конвейердик рельстин астында деформацияланышы мүмкүн. Төмөнкү розетка таасирден алыс болушу керек. Бөлүк иштетүү күчү жеткенде, база колдоого алынышы керек.
Өлчөмдүү текшерүүлөрдүн алдында кондициялоо убактысын коюңуз. Маанилүү болгондо айлана-чөйрөнүн абалын айтыңыз. Сыноо үлгүлөрү жана өндүрүштүк текшерүү үчүн бирдей убакытты колдонуңуз. Бир бөтөлкөнүн ысык жана башка муздактыгын өлчөө процесстин дрейфине окшош ызы-чуу жаратат.
Продукт барагында муздаткыч сууга шилтеме катары 0,3 МПа жана 120 л/мүнөт көрсөтүлгөн. Бул сандар байланышты пландаштырууга жардам берет. Алар суунун температурасын же жалпы жылуулук алып салуу мүмкүнчүлүгүн көрсөтпөйт. Машинаны жана калыптын жылуулук жүктөрүн сураңыз.
Муздатуу убактысын сапатка карап көрүңүз. Кинглдикицикл боюнча жол көрсөткүчмуздатуу, калыбына келтирүү жана иштетүүнү бөлүп турат. Пайдалуу максат өлчөмдүү жана функционалдык планга жооп берген эң кыска туруктуу цикл.
Өндүрүштүк капаска, паллет жана клапан бөлүктөрүнө каршы калыптанган бөтөлкөлөрдү далилдеңиз
квалификация учурунда өндүрүштүк-ниет компоненттерин колдонуу. Прототиптин капастары же колго модификацияланган поддондор интерфейстин каталарын жашыра алат. Ар бир монтаждык компонент үчүн жеткирүүчүнү, бөлүктүн номерин жана ревизиясын жазыңыз.
Кургак тууралоо менен баштаңыз. Кондицияланган ички бөтөлкөнү капаска жана поддонго салыңыз. Локатордун контактын, панелдин боштугун, үстүнкү ачылуучу мүмкүнчүлүгүн жана розетка абалын текшериңиз. Клапанды жана үстүнкү жабууну аныкталган шаймандар жана мүмкүн болгон учурда момент ыкмасы менен орнотуңуз.
Интерфейстерден чогултулган бирдикти өлчөңүз. Ар бир калыптанган өлчөмдү кайталабаңыз. Толтурууну, чыгарууну, иштетүүнү, чөмөлөтүүнү жана сыноону даярдоону көзөмөлдөгөн нерселерге көңүл буруңуз. Оператордун пикирин төмөндөтүүчү жерде жүрүү же жок ченегичтерди колдонуңуз.
Колдонуудан кийин байланышты текшериңиз. Бекитилген ыкма менен аппаратты көтөрүңүз же жылдырыңыз. Жаңы белгилерди, жергиликтүү басым чекиттерин же кыймылды издеңиз. Ички бөтөлкө жана капас стационардык абалда эле туура эмес, дизайндагыдай иштеши керек.
| Ассамблея текшерүү | Эмне жазуу керек | Мүмкүн болгон процесс байланышы |
|---|---|---|
| капас киргизүү | Тазалоо, интерференция, ориентация жана киргизүү ыкмасы | Дене өлчөмдөрү, муздатуу, чыгаруу деформациясы |
| Палетка отургуч | Колдоо контакты, термелүү, локатор туурасы жана розетка бийиктиги | Негизги формасы, муздатуу колдоо жана көктүн кыстарма |
| Жогорку жабуу | Өлчөмдүн натыйжасы, мөөр бети жана орнотулган бийиктик | Мойнун инструменттери, кесүү, кичирейтүү жана иштетүү |
| Төмөнкү клапан | Борбордук сызык, бурч, прокладканын абалы жана капаска кирүү | Outlet киргизүү, дубалды бөлүштүрүү жана бүтүрүү |
| Аткарылган бирдик | Идентификация, визуалдык абал жана байкоого боло турган компоненттердин оңдоолору | Монтаждык көзөмөл жана жыйынтыктоочу текшерүү |
Суу агып чыгууну текшерүүдө бекитилген орнотуулар колдонулушу керек. Кайсы компоненттер орнотулгандыгын аныктаңыз, сыноо чөйрөсү, басым же вакуум, турукташтыруу, узактык жана четке кагуу эрежеси. Метод тиешелүү продукт программасына дал келиши керек. Дүкөндө тез текшерүү расмий тестти автоматтык түрдө алмаштырбайт.
Чек ара үлгүсү катары бекитилген бир жыйынды сактаңыз. Интерфейстерди сүрөткө тартыңыз. Калыпталган рецептти, материалдын партиясын, капастын ревизиясын, палеттин ревизиясын, клапанды жана жабуу маалыматтарын үлгү жазуусу менен сактаңыз.
Машинаны FAT толук IBC дизайн түрүндөгү бекитүүдөн ажыратыңыз
Заводдун кабыл алуу сыноосу буйрутмаланган калыптандыруу клеткасын макулдашылган продукцияга жана шарттарга каршы далилдейт. Ал ар бир чогулган IBC, толтуруучу зат же базарга уруксат бербейт.
TheUNECE БУУнун моделдик жоболору Rev. 24учурдагы 2025 дүйнөлүк маалымдама басылма болуп саналат. Анын 6.5-бөлүмүндө IBC куруу жана тестирлөө каралат. Улуттук жана модалдык эрежелер белгилүү бир редакцияны кабыл алышы же талаптарды кошуусу мүмкүн. Валидация планын тоңдурардан мурун тиешелүү органды жана квалификациялуу сыноо маршрутун ырастаңыз.
Интернеттен табылган бир тамчы бийиктиктен баштабаңыз. Дизайн түрү, материал, арналган мазмун, таңгактоо тобу, даярдоо, кондициялоо, жабуулар жана толук сыноо ырааттуулугу программага таасирин тийгизет. Компетенттүү орган же квалификациялуу лаборатория талап кылынган далилдерди аныкташы керек.
Машинанын квалификациясы дагы эле пайдалуу далилдерди түзүшү керек. Материалдын спецификацияларын, катмардын түзүлүшүн, жалпы жана таза массасын, дубалдын картасын, өлчөмдөрүн, агып чыгуунун натыйжасын, рецептти жана компоненттердин оңдоолорун жазыңыз. Сыналган партиядан үлгүлөрдү сактаңыз. Бул маалымат өндүрүш процессин кийинчерээк пакеттик тестирлөө менен байланыштырууга жардам берет.
Үч документти бөлүп алыңыз. Машинанын FAT отчету куруу жана процесстин натыйжалуулугун камтыйт. Монтаждык квалификациялык отчет капас, поддон, клапан жана жабууну камтыйт. Регулятивдик тестирлөө отчету тиешелүү дизайн түрүн камтыйт. Ар бир отчетто анын көлөмү жана чектөөлөрү көрсөтүлүшү керек.
Бекитилгенден кийин өндүрүштү көзөмөлдөө улантылат. Бекитилген сапат системасы аркылуу чайыр, пигмент, ингибитор, кайра майдалоо, катмар катышы, калып, жабуу, клапан, капаска жана палетка өзгөртүүлөрдү башкаруу. Кичинекей өзгөртүү сыноо үчүн колдонулган негизге таасир этиши мүмкүн.
Кичирээк жөнгө салынган таңгак линиясы үчүнKGB200L/LP химиялык барабан клеткасынын жол көрсөткүчүмашина далили жана пакетти бекитүү ортосундагы айырманы көрсөтөт.
Акыркы кабыл алынган уяча дарбазасында чыгарууну өлчөө
Учурдагы продукт барагы колдонууга жарамдуу өндүрүш темпин камсыз кылбайт. Анын кургак цикл саптары көрсөтүлөт150 л, ошондуктан бул макала саатына даана чыгарбайт. Долбоор чыныгы ички бөтөлкөнүн жана толук клетканын негизинде кабыл алынган чыгаруу максатын талап кылат.
Адегенде чыгаруу чектерин тандаңыз. Калыпталган ички бөтөлкөлөр саатына калыптоо клеткасын өлчөйт. Чогулган жана агып текшерилген IBC саатына чоңураак системаны өлчөйт. Эки сан тең пайдалуу болушу мүмкүн, бирок алар бир белгини бөлүшпөшү керек.
макулдашылган калыптандыруу текшерүүдөн өткөн ички бөтөлкөлөр ÷ байкалган мүнөт х 60
макулдашылган акыркы дарбазасынан өткөн чогулган бирдиктер ÷ байкалган мүнөт х 60
Бардык баштоолорду, четке кагууну жана токтотууларды санаңыз. Себептерин классификациялаңыз. Экструзияны калыбына келтирүү, муздатуу, робот менен иштөө, кесүү, капаска киргизүү, клапанды орнотуу жана агып чыгууну текшерүү ар бири клетканын ылдамдыгын орното алат. Эң жай туруктуу дарбаза даяр продукцияны аныктайт.
Материалдык суроо-талап жалпы атуу массалык жана калыптандыруу окуяларды колдонуу керек. Даяр ички бөтөлкөнүн салмагы кыркууну жана баштоону жоготпойт. Кабыл алынган бөтөлкөдөгү жалпы килограммдарды, ошондой эле саатына дааналарды билдириңиз.
Энергияга да ошол эле чек керек. Kinggle платформа үчүн орточо кубаттуулук шилтеме катары 110 150 кВт жарыялайт. Бул ЭИК үчүн кВт саат эмес. Тандалган өлчөө чекитин, өндүрүш абалын, иштөө узактыгын жана кабыл алынган санды жазыңыз. Theэнергия өлчөө үчүн колдонмодеген айырмачылыкты түшүндүрөт.
Калыбына келтирүү жана ылдый агым кезектерин ачуу үчүн жетиштүү узун сыноону колдонуңуз. Кыска жарылуу машинанын кыймылын көрсөтөт, бирок материалдын дрейфтин, муздатуу дисбаланстын же капастын топтолушун өткөрүп жиберет.
Пайдалуу аспаптар тактасына кабыл алынган калыпка салынган бөтөлкөлөр, кабыл алынган толук IBC, биринчи өтүү кирешеси, кабыл алынган бөтөлкөдөгү дүң килограмм, кыркуунун массасы, орточо цикл, эсептелген токтоп калуу жана кабыл алынган бирдикке энергия кирет. Кабыл алуу протоколунда ар бир терминди аныктаңыз.
Учурдагы жалпы схеманын айланасында имаратты пландаштырыңыз
55 т машина полдун аянтынан көбүрөөк керектелет. Имарат орнотууну, тейлөөнү, материалдардын кыймылын жана коопсуз кирүүнү колдошу керек. Заказ кылынган кайра карап чыгуу үчүн жеткирүүчүнүн учурдагы жалпы схемасынан баштаңыз.
Коомдук таблицада 9,5 х 5,1 х 6,5 м өлчөмүндөгү машина көрсөтүлгөн. Продукт-беттеги чийме өзүнүн өлчөмдөрүн көрсөтөт. Кайсы чийме версиясы цитатага дал келгенин Kinggle тастыктамайынча чиймени визуалдык шилтеме катары караңыз. пайдубалын долбоорлоо үчүн желе сүрөттү колдонбогула.

Калыптын жолун белгилеңиз. Эшиктин өлчөмүн, полдун кубаттуулугун, кран илгичинин бийиктигин, көтөрүү пункттарын жана сактоону камтыйт. Бурама тартуу мейкиндигин жана аккумулятордун башына кирүү мүмкүнчүлүгүн көрсөтүңүз. Бийик жабдуулардын айланасына коопсуз тепкичтерди жана платформага кирүү мүмкүнчүлүгүн кошуңуз.
Сактагычтан ар бир экструдерге чейинки материалдын агымын карта. Мастербетчти кошуу, кайра майдалоо, өткөрүү, майдалоо жана чаңды көзөмөлдөө. Таза тримди аралаш калдыктардан бөлөк сактаңыз. Толук бункер же бөгөттөлгөн кайтаруу линиясы кантип тейленерин көрсөтүңүз.
Долбоор үчүн атайын пайдалуу баракчаларды колдонуңуз. Баракта 0,8 МПа жана 2 м³/мүнөттөгү абаны үйлөө үчүн тизмеленген. Анда муздаткыч суу үчүн 0,3 МПа жана 120 л/мүнөт көрсөтүлгөн. Машинадагы басымды пландоо, эң жогорку агым, кабыл алгычтар, дарылоо, камсыздоо температурасы, кайтаруу абалы жана жылуулукту четке кагуу.
Электрдик дизайн туташкан жүктү, чыңалууну, жыштыкты, коргоону, кабелдик трассаларды жана көмөкчү жүктөрдү талап кылат. Жарыяланган 110 150 кВт орточо маалымдама туташкан жүк эмес. Заводдун жалпы курамына муздаткычтарды, компрессорлорду, материалдык жабдууларды, майдалагычтарды, монтаждоо жана сыноо станцияларын кошуңуз.
Kinggle колдонуңузкоммуналдык талаптар боюнча колдонмочек ара барагын куруу. Ал баракты макет жана пайдубалдын чиймеси менен тоңдуруңуз.
Заводдун кабыл алуу сынагынан өтүү үчүн бир IBC лотунан өтүңүз
Пайдалуу FAT машина иштей электе башталат. Бөтөлкөнүн ички чиймесин, компоненттерди кайра карап чыгууну, чайырды, катмардын структурасын, дубал картасын, үлгү планын, чыгаруу чектерин жана кабыл алуу чектерин макулдаңыз. Аспаптарды жана сыноо ыкмаларын атаңыз.
- Заказдалган платформаны ырастаңыз.Келишимге каршы акыркы моделдин кодун, экструдерлерди, аккумулятордун башын, кысуу тартибин, контролерду, роботту, сокку жабдыктарын, кайтаруучуну жана жардамчыларды текшериңиз.
- Утилиталарды жана калибрлөөнү ырастаңыз.Кубат, аба жана муздатуу шарттарын жазыңыз. Өлчөө куралдарын жана калибрлөө статусун тизмектеңиз.
- Башкарылган материалдарды жүктөө.Ар бир чайырдын классын, лотун, түсүн, кошумчасын жана кайра майдалоо агымын жазыңыз. Ар бир экструдерге берилүүчү жолду текшериңиз.
- калыптандыруу процессин турукташтыруу.Расмий чуркоо башталганга чейин кайталануучу калыбына келтирүүгө, чыгарууга, көк муздатууга, алып салууга жана кыркууга жетишиңиз.
- Баштапкы рецептти тоңдуруңуз.Температураны, ылдамдыкты, катмардын жөндөөлөрүн, паризондук профилди, убакытты, басымды жана төмөнкү агым жөндөөлөрүн бир карап чыгуу астында сактаңыз.
- Макулдашылган өндүрүш терезесин иштетиңиз.Саноо башталат, кабыл бөтөлкөлөр, четке кагуу жана ар бир аялдама. Себеп коддорун конкреттүү сактаңыз.
- Калыпталган планды өлчөө.Таза жана жалпы массаны, кыркууну, дубал картасын, тешиктерди, розеткаларды, базаны, дененин геометриясын, сырткы көрүнүшүн жана агып чыгуунун натыйжасын текшериңиз.
- Өндүрүш компоненттерин чогултуу.Бекитилген капаска, паллетка, үстүнкү жабууга, клапанга жана прокладкаларды орнотуңуз. Интерфейс өлчөгүчтөрүн жана монтаждык текшерүүлөрдү бүтүрүңүз.
- Далил пакетин жабыңыз.Белгиленген үлгүлөрдү сактап, акыркы рецептти экспорттоо жана ээси менен ар бир ачык четтөөнү жазыңыз жана кайра сыноо ыкмасы.
Расмий иштетүүнүн башталышынан, ортосунан жана аягынан үлгүлөрдү тандаңыз. Аларды убакыт жана рецептти кайра карап чыгуу менен белгилеңиз. Үлгү жазуусу менен капастын, поддондун, клапандын жана жабуунун ревизияларын сактаңыз.
Мүмкүн болгон учурда ылдыйкы станцияларды колдонуңуз. Кол менен кесилген үлгү өтүп кетиши мүмкүн, ал эми өндүрүштүк трим арматурасы розеткага зыян келтирет. Лабораториялык агып чыгууну текшерүү пландалган линияны текшерүүчүдө кезекти жашырышы мүмкүн.
Ченемдик жактырууну жалпы FAT кол тамгасына аралаштырбаңыз. Эгерде расмий тестке күбө болсоңуз, өзүнчө тест протоколун жана отчетту тиркеңиз. Дизайн түрүн, үлгүнү даярдоону жана ыйгарым укуктарын айтыңыз.
Машинанын аталышын, калыптын идентификациясын жана сакталган үлгүлөрдү сүрөткө тартыңыз. Иштин аягында ойготкуч тарыхын жана өндүрүш эсептегичти сактаңыз. Бөтөлкөнү алмаштырган кол менен кийлигишүүнү акыркы текшерүүдөн өткөндө да жазыңыз. Бул маалымат сайт командасына орнотуудан кийин кабыл алынган абалды кайра чыгарууга жардам берет.
Kinggle сатуу процесси текшерүүнү жана тестке катышууга чакырууну камтыйт. колдонуумашина FAT жетекжазууну аныктоо. Kinggle's сайтындагы жеткиликтүү жабдууларды карап чыгыңызвидео барагыиш сапарынын алдында команда багытталган суроолорду даярдай алат.
Жалгыз томдун ордуна тырмакчага даяр IBC долбоорунун файлын жөнөтүңүз
Бир гана "1000L IBC машинасы" деген суроо маанилүү ишти аныкталбаган бойдон калтырат. Бекитилген ички бөтөлкө чиймесин жана сүрөттөрүн жөнөтүңүз. Иш жүзүндө болгондо физикалык үлгүнү кошуңуз. Номиналдык кубаттуулукту жана арналган мазмунду айтыңыз.
Таза калыптанган салмагын, брутто сметасын, кыркып алуу картасын жана дубалдын калыңдыгынын картасын камтыйт. Ар бир чайырдын агымын, кошумчасын, түсүн жана кайра майдалоо эрежесин атаңыз. катмар диаграммасын жана текшерүү ыкмасын тиркөө.
капас, поддон, үстүнкү жабуу, төмөнкү клапан жана прокладка чиймелерди кошуу. Башкарылган интерфейстерди белгилеңиз. Калыптын сыналышы, FAT жана сайтты ишке киргизүү учурунда ар бир компонентти камсыздаган мамлекет.
Бардык продукт текшерүүлөрдү тизмеси. Өлчөмдөрдү, ченегичтерди, кондициялоо убактысын, агып кетүү ыкмасын жана монтаждык текшерүүлөрдү камтыңыз. Тиешелүү долбоор түрүндөгү программаны, компетенттүү органды же сыноо лабораториясын аныктаңыз. Башка базардан жалпы тест тизмесин чаптабаңыз.
Кабыл алынган чыгарууну туура дарбазада аныктаңыз. Пландаштырылган сменалык норманы жана жылдык суроо-талапты айт. Роботту чыгарууну, кыркууну, муздатуу колдоону, капастарды киргизүүнү, жабууну жана клапанды чогултууну, агып чыгууну текшерүүнү, белгилөө жана паллет агымын сүрөттөп бериңиз.
Заводдун чыңалуусун, жыштыгын, жеткиликтүү абаны жана муздатууну, айлана-чөйрөнүн шарттарын, бийиктикти, полдун планын, кран маалыматтарын жана кирүү жолун камсыз кылуу. Акыркы жалпы тартипти, пайдубалдын жүктөрүн, пайдалуу баракчаны жана транспорттук бөлүнүүнү сураңыз.
Жабуучунун жообу машинанын акыркы моделин жана ревизиясын аташы керек. Ал экструдер жана баштын архитектурасын, аккумулятордун негизин, калыптын конвертин, кыскычты карап чыгууну, көмөкчү чекти, кабыл алуу протоколун жана маалыматтарды тапшырууну камтышы керек.
Kinggle колдонуңузжүктөө борборуучурдагы документтер үчүн. аркылуу башкарылуучу долбоор файлын жөнөтүүбайланыш барагы. Цитата андан кийин кеңири 1000L энбелгисинин ордуна чыныгы IBC долбооруна жооп бере алат.
Көп берилүүчү суроолор
Бул жооптор көбүнчө масштабды, сыноону же заводдун планын өзгөрткөн машина тандоо маселелерин чечет. Жарыяланган моделдин маалыматтары баштапкы шилтеме бойдон калууда. Кол коюлган техникалык келишим тартиптүү системаны көзөмөлдөөгө тийиш.
1000L IBC үйлөтүүчү машина чындыгында эмне кылат?
Ал ички бөтөлкө же лайнер деп да аталган пластикалык ички идишти түзөт. Толук композиттик IBC ошондой эле анын сырткы капасын же таңгагын, паллетти, үстүн жабууну, астыңкы клапанды, прокладканы жана башка тейлөө же структуралык бөлүктөрүн камтыйт.
Kinggle's 1000L IBC машинасынын модель номери кандай?
Учурдагы англис барагы дал келбейт. Анын продуктунун кыскача баяндамасы KGB1000L-IBC көрсөтөт, ал эми спецификация таблицасында KGS1000L-IBC көрсөтүлгөн. Модельдин акыркы кодун жана цитатадагы, чиймелердеги, фамилиялардагы жана колдонмолордогу оңдоону ырастаңыз.
Жарыяланган 33 кг аккумулятордун мааниси 33 кг даяр бөтөлкө дегенди билдиреби?
Жок. Баракта PE аккумуляторунун салмагынын маалымдамасы катары 33 кг белгиленет. Гросстук паризондук массага даяр ички идиш жана бардык калыптанган трим кирет. Чайырдын негизин, резервин, катмардын түзүлүшүн жана толук атуу эсебин ырастаңыз.
Kinggle 1000L IBC платформасынын өндүрүштүк натыйжасы кандай?
Учурдагы кургак цикл сапында 150 л көрсөтүлөт, бул өндүрүштүк чен бирдиги эмес. Саатына даана чыгарбаңыз. Кабыл алынган калыптанган бөтөлкөлөрдү же саатына кабыл алынган толук IBCлерди аныктаңыз жана макулдашылган өндүрүш сынагында бул ылдамдыкты далилдеңиз.
Эмне үчүн капас жана поддон машинаны сыноо учурунда болушу керек?
Бөтөлкө толук жыйындын ичине туура келиши жана иштеши керек. Өндүрүштүк капастар, поддондор, жабуулар жана клапандар бийиктикте, чыгууда, колдоодо, тазалоодо жана иштетүүдө каталарды ачыкка чыгарат, бул обочолонгон бөтөлкөлөрдү текшерүү өткөрүп жибериши мүмкүн.
1000L IBC машинасынын баасын алуу үчүн кандай маалыматты жөнөтүшүм керек?
Бөтөлкөнүн ички чиймесин, үлгүсүн, салмагын, дубал картасын, материалдарды, катмардын дизайнын жана кесүү сметасын жөнөтүңүз. Капусту, поддонду, жабууну жана клапанды чиймелерди, сыноолорду, чыгаруу максатын, ылдыйкы агымдын көлөмүн, заводдун схемасын жана пайдалуу шарттарды кошуңуз.
Толук IBC айланасында машина сунушун түзүңүз
Kinggleге көзөмөлдөнүүчү ички бөтөлкө файлын, компоненттердин интерфейстерин, материалдын жана катмардын планын, чыгаруу максатын, сыноолорду жана фабриканын утилиталарын жөнөтүңүз. Инженердик команда анда 1000L платформасын, калыпты, көмөкчү жана кабыл алуу чөйрөсүн тастыктай алат.
1000L IBC машинасынын чечимин сураныңыз