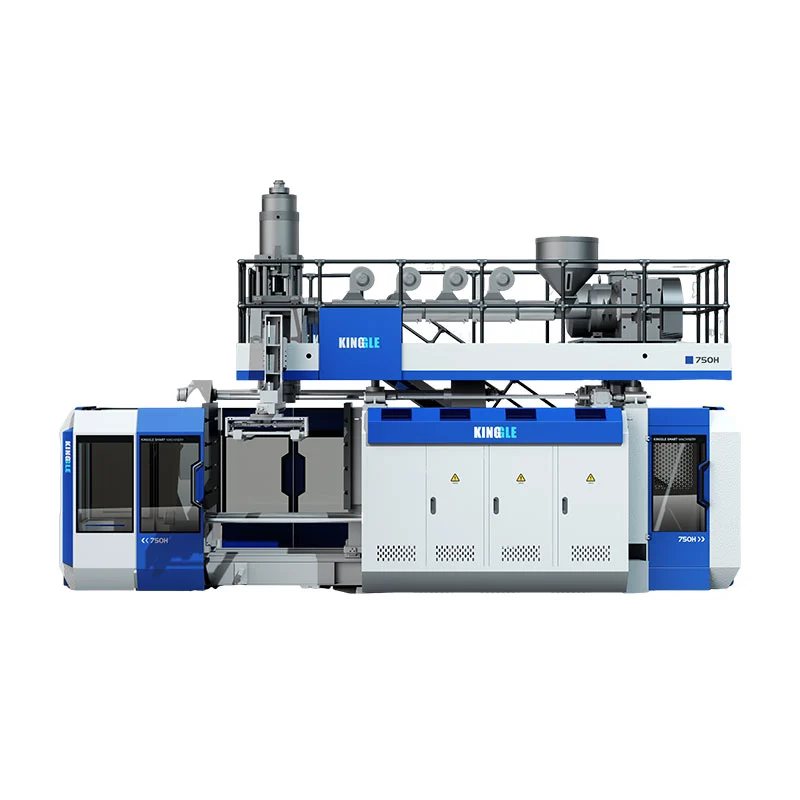
Эки баш, эки паризон жана эки көңдөй көбүнчө бир өндүрүш концепциясына кирет, бирок алар бири-бирин алмаштыра турган терминдер эмес. Туура макет бутылкадан, розеткадан, көктүн мейкиндигинен жана эритүүнүн дүң талабынан башталат, максаттуу баштын саны эмес.

"Төрт көңдөйлүү бөтөлкө үйлөөчү машинаны" сураган сатып алуучу төрт розеткалуу колонка башын, төрт көңдөйлүү калыпты жана бир же эки калыптоочу станцияны ала алат. "Кош баштуу үйлөмө машинаны" сурап жаткан дагы бир сатып алуучу эки паризонду гана айтып жатышы мүмкүн. Цитата ар бир элементтин тизмеси болбосо, эки тарап башка жабдууларды элестетип, бир эле санды талкуулай алышат.
Бул колдонмо ошол терминдерди бөлүп, башкы тандоонун артындагы өлчөмдүк чектерди көрсөтүү үчүн учурдагы Kinggle 2L, 5L жана 15L спецификацияларын колдонот жана өндүрүштүн өндүрүшүн ойлоп таппай туруп, бир, эки, үч жана төрт баштуу түшүнүктөрдү салыштыруу үчүн масса-баланс ыкмасын камсыз кылат.
Биринчиден, төрт түрдүү эсепти атагыла
сөзбашрынокто кецири колдонулат. Экструзиялык үйлөтүүчү калыптын башы эритинди таратып, түтүктүү паризонду түзөт. Көп паризондук өлүк башынын бир нече розеткалары бар. Андан кийин көк ал паризондордун айланасында жабылат жана ар бир көк көңдөй бир бөлүгүн түзөт. Станция аларды кабыл алуучу толук калып жана кысуучу позиция болуп саналат. Катмар - бул экструзия жана өлүү-баш системасы тарабынан түзүлгөн материалдык катмар.
| Сан | Физикалык мааниси | Мисал сатып алуучу суроо | Ойлонбо |
|---|---|---|---|
| Дие-баштык розеткалары | Бир калыптоо окуясында паризондор пайда болгон ачылыштар | Сунуш бир, эки, үч же төрт баштуубу? | Бул розеткалардын саны кабыл алынган бөтөлкөлөрдүн бирдей санын кепилдик берет |
| Парижондор | Көктүн басып алган түтүкчөлүү эритме узундуктары | Кантип салмак жана убакыт паризондор ортосунда тең салмактуу болот? | Ошол бирдей аралыктагы розеткалар ар дайым бирдей паризондорду жеткирет |
| Көк көңдөйлөр | Бир калыпта пайда болгон бөлүкчөлөр жабылат | Көк бир окуяга бир, эки же төрт бөлүктөн жасайбы? | Бул көңдөй саноо көк станциялардын санын сүрөттөйт |
| Станциялар | Машина колдонгон толук калып-жана-кыскыч кызмат орундары | Машина жалгыз станциябы же кош станциябы? | Экинчи станция экинчи өлүү баш болуп саналат |
| катмарлар | Дубал структурасы боюнча материалдык катмарлар | Бөлүк бир катмарлуубу же көп катмарлуубу? | Ал "кош катмар" кош баш же кош көңдөй дегенди билдирет |
Көз карандысыз жабдуулар адабияттар да бирдей айырмачылыкты көрсөтөт. TheR&B үзгүлтүксүз экструзия челнок маалымат баракчасыбир же эки станциялык кыскыч конфигурацияларын бир нече розеткалары бар баштык конфигурациялардан өзүнчө тизмелейт. Бул бөлүү ар кандай RFQ үчүн пайдалуу: станцияларды, розеткаларды, көктүн боштуктарын жана ар кандай сызыктардагы катмарларды көрсөтүңүз.
Калыптын башы розеткага ээ болгондо эмне өзгөрөт?
Көп баштуу, көп өлчөмдүү же көп паризондуу үйлөтүүчү машина параллелдүү бир нече паризондорду түзөт. Эгерде көк жана процесс ар бир паризонду басып алуу жана бир бөтөлкө түзүү үчүн иштелип чыккан болсо, калыптандыруу окуясына бөлүктөрү көбөйүшү мүмкүн. Пайда шарттуу болуп саналат. Ар бир розеткага мейкиндик, эритме агымы, температураны көзөмөлдөө жана тиешелүү көңдөй абал керек.
Бул диаграмма концептуалдык, Kinggle инструменттеринин сүрөтү эмес. Чыныгы чыгуу диаметри, кадам, агым каналдары жана боштуктун жайгашуусу бөтөлкөдөн жана машинадан көз каранды. Демек, "эки баш", "үч баш" жана "төрт баш" толук мүнөздөмөлөргө караганда, сыпаттамаларды баштоо.
Көбүрөөк баштар жеткиликтүү калыптоо туурасын бөлөт
Бир чоң парисон машинанын жеткиликтүү калыптын туурасынан көбүрөөк колдоно алат. Бир нече розеткалар ошол мейкиндикти бөлүшкөндө, бөтөлкөнүн туурасы, көңдөйүнүн бийиктиги, моюндун абалы, жаркыраган чөнтөк жана муздатуу байланыштары жанаша туура келиши керек. Форма ошондой эле көңдөйлөрдүн ортосунда жетиштүү болот жана кесүү жана бөлүктөрүн алып салуу үчүн жетиштүү орун керек.
Көбүрөөк баштар бир окуяга талап кылынган жалпы эрүүнү көбөйтөт
Эгерде бир гросстук парисондун салмагы 0,10 кг болсо, төрт эквиваленттүү паризондун иш жүзүндөгү салмагындагы айырмачылыктарды эске алуудан мурун бир калыптоо окуясына 0,40 кг талап кылынат. Мисал арифметиканы гана түшүндүрөт; бул Kinggle бөтөлкөлөрүнүн спецификациясы эмес. Окуялардын ортосундагы интервалды кыскартуу саат сайын эритүү суроо-талапты жогорулатат.
Көбүрөөк жетекчилер башкаруу үчүн көбүрөөк позицияларды түзөт
Көк ачылгандан кийин көрүнгөн төрт бөтөлкө төрт эквиваленттүү процессти далилдей албайт. Бир розетка жылуураак иштеши мүмкүн, бир парисон башкача ылдый түшүшү мүмкүн, көңдөй жайыраак муздашы мүмкүн же бир кесүү позициясы кошумча жарк калтырышы мүмкүн. Ошентип, көп көңдөйлүү өндүрүштү бириктирилген сумма катары гана эмес, абалы боюнча эсептеп, текшериш керек.
Түпнуска салыштыруу: машина платформасы тарабынан жарыяланган Kinggle баш чектөөлөр
Кингглдин учурдагы үзгүлтүксүз экструзия менен үйлөтүүчү барактары бир нече моделдердеги кошумча эки, үч жана төрт баштуу конфигурацияларды сүрөттөйт. Спецификациялык таблицалар бир жана эки баштуу шилтемелер үчүн так өлчөмдөрдү жарыялайт. Алар бул барактар үчүн үч же төрт баштуу кадамдарды жарыялашпайт, ошондуктан ал макеттер экстраполяцияны эмес, долбоордун инженериясын талап кылат.
| Kinggle модели | Станция | Максималдуу продукт кубаттуулугу | Көктүн максималдуу өлчөмү (W×H) | HDPE эритүү кубаттуулугу | Жалгыз баштын максималдуу диаметри | Жарыяланган эки баштуу борбор аралык | Эки баштуу максималдуу өлчөмдүү диаметри |
|---|---|---|---|---|---|---|---|
| KGB2L | Бойдок | 2 Л | 360 × 380 мм | 30 кг/саат | 90 мм | 130 мм | 60 мм |
| KGB2D | Double | 2 Л | 360 × 380 мм | 55 кг/саат | 90 мм | 130 мм | 60 мм |
| KGB5L | Бойдок | 5 Л | 410 × 450 мм | 55 кг/саат | 150 мм | 150–180 мм | 80 мм |
| KGB5D | Double | 5 Л | 410 × 450 мм | 80 кг/саат | 150 мм | 150–180 мм | 80 мм |
| KGB15L | Бойдок | 15 Л | 580 × 500 мм | 100 кг/саат | 220 мм | 240–280 мм | 150 мм |
| KGB15D | Double | 15 Л | 580 × 550 мм | 120 кг/саат | 220 мм | 240–280 мм | 150 мм |
Kinggle's 2L беттеринде ошондой эле 50 млден 2 литрге чейинки колдонмолор сүрөттөлөт. Бул диапазон продуктунун үй-бүлөсүн аныктайт; бул диапазондогу ар бир контейнер ар бир баш санына туура келет дегенди билдирбейт. 2 литрлик кенен бөтөлкө бир розетка талап кылышы мүмкүн, ал эми бир нече кууш бөтөлкө көп көңдөйлүү түшүнүккө туура келиши мүмкүн. Максималдуу көлөм жалгыз калыпты чече албайт.


Kinggle маалыматтары башты тандоо жөнүндө эмнени көрсөтөт
1. Станциялардын саны жана баштын геометриясы көз карандысыз тандоо
2L жуп ичинде, бир жана эки станциялуу моделдер бирдей 90 мм бир баштуу чекти, 130 мм эки баштуу борбор аралыкты жана 60 мм эки баштуу өлүү пин чегин жарыялайт. 5L жана 15L жуптары өздөрүнүн платформаларында бирдей үлгүнү карманышат. Экинчи станция калыптардын алмашышын өзгөртөт; ал автоматтык түрдө розеткалардын санын же чыгуу кадамын өзгөртпөйт.
2. Эки баштуу макет розеткага азыраак диаметрге ээ
Ар бир платформа бир баштуу маалымдамага караганда эки баштуу маалымдама үчүн кичирээк максималдуу төөнөгүч диаметрин жарыялайт: 60 ге каршы 90 мм 2 л, 80 ге каршы 150 мм 5 л жана 150 ге каршы 220 мм 15 л. Бул даяр бөтөлкөнүн диаметрин болжолдобойт, бирок эмне үчүн "башка баш кошуу" жөн гана чыгаруу параметри эмес экенин көрсөтүп турат. Калып, паризон жана бөтөлкө геометриясы чогуу өзгөрөт.
3. Чоң платформалар көктүн жана розетка аралыктарынын кененирээк маалымдамаларын жарыялайт
Көктүн максималдуу шилтемеси 2 л жупта 360 × 380 ммден 5 л жупта 410 × 450 ммге чейин жана 15 л жупта 580 мм кеңдикке чейин өсөт. Жарыяланган эки баштуу борбор аралык 130 мм 150-180 мм, андан кийин 240-280 мм чейин өсөт. Бул цифралар платформаны тандоону номиналдык литрге эмес, бөтөлкөлөрдүн аралыгы менен байланыштырат.
4. Жупташкан кош станциялуу моделдер көбүрөөк эрүү кубаттуулугун жарыялайт
Кош станциянын мисалдары алардын бир станциялуу өнөктөштөрүнө караганда жогорку HDPE эритүүчү кубаттуулугун жарыялайт: 2Lде 55ке каршы 30кг/саат, 5лде 80ге каршы 55кг/саат жана 15лде 120га каршы 100кг/саат. Айырмачылыктар бирдиктүү катышка ээ эмес жана чыгаруу мультипликаторун далилдебейт. Алар эмне үчүн экструзия системасы станциялар жана баштар сыяктуу эле эсепке таандык экенин көрсөтүп турат.
5. Үч жана төрт баштуу дооматтар үчүн продуктка тиешелүү чийме керек
Продукциянын сүрөттөмөлөрү ийкемдүү 2/3/4 көп өлчөмдүү конфигурацияларга мүмкүндүк берет, бирок алардын таблицаларында универсалдуу үч же төрт баштуу борбор аралыкты билдирбейт. Эки баштуу катардан бул өлчөмдөрдү ойлоп табуу бөтөлкөнүн туурасын, калыптын болотун, чайырын, моюндун жайгашкан жерин жана тейлөө мүмкүнчүлүгүн этибарга албайт. Туура кийинки документ сатып алуучунун бөлүкчөлөрүнүн чиймесинин негизинде сунушталган баш жана көктүн макети.
Каалаган мультипликатордон эмес, бөтөлкөдөн баш санын тандаңыз
Сатып алуучу жеткирүүчүгө товардын толук аныктамасын бергенде, заводдук цитата ишенимдүү болуп калат. Сунушталган куралдар үй-бүлөсүнө арналган эң кеңири жана эң оор SKU менен баштаңыз. Андан кийин кичинекей өнүмдөр практикалык эмес компромисске барбастан, бир эле машинаны бөлүшө аларын текшериңиз.
Бөтөлкө туурасы жана борбордук аралык
Борбор аралык чектеш чыгуучу борборлордун ортосундагы ченелет. Ал көктүн туура абалына кирүү үчүн ар бир паризондун көңдөйүнүн түзүлүшү менен тыгыз болушу керек. Бөтөлкөнүн туурасы талаптын бир гана бөлүгү. Мойнун бүтүрүү, туткасы, жарк чөнтөгү, чымчым-өчүрүү аянты жана көңдөйлөрдүн ортосундагы көктүн дубалы да мейкиндикти талап кылат.
Бөлүк салмагы жана жалпы паризондук масса
Даяр бөтөлкөнүн салмагы ар бир окуя үчүн экструдер камсыз кылууга тийиш болгон масса эмес. Гросстук парисонго бөтөлкө үчүн тартылган материал, ошондой эле үстүнкү жана астыңкы жаркыраган жана башка кесилген материал кирет. Бир позициянын дүң массасын бардык активдүү позицияларга көбөйтүңүз, андан кийин пландалган окуя ылдамдыгы боюнча экструзия системасы менен жалпы сумманы салыштырыңыз.
Муздатуу жана алып салуу
Көбүрөөк көңдөйлөр ар бир калыпта жок кылуу үчүн көбүрөөк жылуулукту жаратышы мүмкүн. Бирдей эмес суу жолдору бир көңдөйдү жай абалга келтириши мүмкүн. Форма ачылгандан кийин клетка кагылышуусуз же ашыкча топтолбостон ар бир бөлүгүн бөлүп, кыркып, сынап, өткөрүп бериши керек. Формалоочу машина кыймылын аягына чыгара алат, ал эми ылдыйкы жабдыктар өндүрүшкө тоскоолдук жаратууда.
SKU стратегиясы
Жогорку көңдөйлүү көк туруктуу, тар бөтөлкө үй-бүлөсүнө ылайыктуу болот. Буйрутмалар кыска болгондо, конструкциялар тез-тез өзгөрүп турганда же SKUлардын чоң үлүшү бирдей ыргакты колдоно албаганда, ал азыраак жагымдуу болушу мүмкүн. Жылдык жакшы бөлүккө суроо-талапты жана SKU боюнча алмаштыруу убактысын салыштырыңыз. Заводдун калган бөлүгү ошол кубаттуулукту пайдалана албаса, ар бир калыпты бир сезондук чокуга жакын өлчөп бербеңиз.
Окуялар, бөлүктөр жана масса балансы менен реалдуу натыйжаны эсептеңиз
Каталогдун кургак цикли жана баш саны сатылуучу бөтөлкөлөрдү болжолдоо үчүн жетиштүү эмес. Туташкан эки эсептөөнү колдонуңуз: бири кабыл алынган бөлүктөр үчүн жана бири дүң эритиндиге суроо-талап үчүн.
Саатына жакшы бөлүктөрү = саатына туруктуу калыптандыруу окуялар × окуя боюнча түзүлгөн бөлүктөрү × кабыл алынган фракция
Эритүүгө жалпы суроо-талап (кг/саат) = саатына стабилдүү калыптандыруу окуялары × бир окуяга жалпы дүң парисондук масса (кг)
Кабыл алынган бөлүк сатып алуучунун сапат аныктамасынан жана макулдашылган сыноодон же чынчыл пландаштыруудан келип чыгышы керек. Жалпы паризондук масса – бул бир окуяда колдонулган бардык паризондордун суммасы. Эгерде төрт розетка бирдей массаны бербесе, аларды кошуудан мурун төрт позицияны өзүнчө жазыңыз.
Ачык гипотетикалык мисал
Сунушталган төрт розеткадан бир иш-чарага төрт бөтөлкө түзөт деп ойлойлу. Кургак цикл эмес, туруктуу сыноо учурунда клетка саатына 300 калыптоо окуясын аткарат. Эгерде макулдашылган кабыл алынган фракция 0,97 болсо, эсептелген жакшы өндүрүш саатына 300 × 4 × 0,97 = 1164 бөтөлкө. Эгерде бир окуя боюнча жалпы дүң парисондук масса 0,44 кг болсо, эритиндиге болгон суроо-талап 300 × 0,44 = 132 кг/саат.
Бул сандар окутуу үлгүсү гана жана Kinggle үлгүсүнүн натыйжасы эмес. Алар эмне үчүн төрт баштуу машина автоматтык түрдө ылайыктуу эмес экенин көрсөтүп турат: сунушталган экструдер материал жана шарттар үчүн текшерилген кубаттуулукту талап кылат, ал эми муздатуу жана бардык ылдый кадамдар окуянын ылдамдыгын жана сапатын кармап турушу керек. Сатып алуу чечимин кабыл алуудан мурун өлчөнгөн долбоордун маалыматтарын алмаштырыңыз.
Кинглдикиүзгүлтүксүз үйлөтүүчү машинанын жетектөөчүсүстанциялардын саны, баш боштуктар жана цикл убактысы кантип айкалышканын түшүндүрөт. Заводду пландаштыруу үчүн, ошондой эле электрдик, кысылган аба жана муздатуу шарттарын текшериңизүйлөтүүчү машинанын пайдалуу колдонмосу.
Заводду ишке киргизүү: ар бир розеткага жана боштукка позиция катары квалификациялоо
Бириктирилген орточо алсыз абалды жашыра алат. Эгерде үч бөтөлкө салмак текшерүүдөн өтүп, бирөө жеңил болсо, алардын орточо бир көңдөйү туруксуз болсо да алгылыктуу көрүнүшү мүмкүн. Заводду кабыл алуу жана ишке киргизүү учурунда ар бир розеткага жана көңдөйдүн абалына белги коюңуз жана аны кесүү жана текшерүү аркылуу сактаңыз.
Позиция боюнча базалык көрсөткүчтү түзүңүз
- Машинаны, калемпирдин башын, калыпты, чайырдын үлүшүн, рецептин жана пайдалуу шарттарын аныктаңыз.
- Ар бир розеткадан/көңдөй абалдан бөлүктөрдү ырааттуулук менен чогултуңуз.
- Макулдашылган коопсуз сыноо ыкмасы уруксат берсе, жалпы паризондук массаны жазыңыз.
- Ар бир позиция үчүн даяр салмакты жана ошол эле критикалык дубал жерлерин өлчөңүз.
- Чымчым, мойну, жарк, өлчөмдөрү, сырткы көрүнүшү жана агып кетүү көрсөткүчтөрүн текшериңиз.
- Окуя аралыгын, четке кагууларды, ойготкучтарды, кол менен кийлигишүүнү жана ылдый агымдагы токтотууларды жазыңыз.
- Ар кандай бекитилген тууралоодон кийин туруктуу шарттар калыбына келтирилгенден кийин кайталаңыз.
Бир жолу башкарылуучу факторду өзгөртүңүз
Эгерде бир паризон айырмаланып турса, адегенде сызык розеткага, көңдөйгө, муздатуу схемасына же ылдыйкы позицияга ылайык келерин чечиңиз. Координацияланган жазуу бир эле учурда бир нече HMI маанилерин тууралоодон алда канча пайдалуу. КинглдикиHMI орнотуулары жана ойготкуч жолрецептти өзгөртүүдөн мурун далилдерди жазууну сунуштайт.
жалпы салмагы гана эмес, дубалдын бөлүштүрүүнү текшерүү
Эки бөтөлкө бирдей таразага ээ жана дагы эле материалды ар кандай бөлүштүрө алат. Белгиленген ийинди, тулкусун, туткасын, негизин жана бөлүккө тиешелүү жерлерин чымчып салуу жерлерин салыштырыңыз. Долбоор программаланган дубалды башкарууну колдонсо, андаparison программалоо колдонмосуөлчөнгөн аймактарга программалык чекиттерди туташтыруу үчүн структураланган ыкманы камсыз кылат.
Кабыл алынган сыноону тейлөө маалымдамасына айлантыңыз
Бекитилген позиция маалыматтарын, температура шарттарын, тазалоо абалын, суунун шарттарын жана шаймандардын идентификациясын сактаңыз. Бир позиция кийинчерээк өзгөрүп кеткенде, тейлөө аны баштапкы база менен салыштыра алат. Theпрофилактикалык тейлөө текшерүү тизмесибул байкоолорду күнүмдүк текшерүүгө алып кете алат.
Жалпы айкалыштар - жана ар бир сүрөттөмө дагы эле ачык бойдон калууда
| Кыскача сүрөттөмө | Бул эмнени билдирет | Эмне RFQ дагы эле тастыкташы керек |
|---|---|---|
| Эки баштуу, эки көңдөйлүү машина | Эки паризон калыптандыруу окуясына эки көк көңдөйүн азыктандырат | Станциянын саны, чыгуу кадамы, калыптын өлчөмү, бөлүктүн салмагы, экструзия сыйымдуулугу жана ылдыйкы агым |
| Төрт баштуу бөтөлкө үйлөөчү машина | Төрт түтүк параллелдүү төрт паризонду түзөт | Көктүн төрт тиешелүү көңдөйү барбы, так чайыр жана бардык SKU туура келеби |
| Кош станция, эки баштуу машина | Эки калыптандыруучу станция эки розеткалуу системанын айланасында кезектешип турат | Көк топтомдорунун саны, окуянын ырааттуулугу, эритүү талабы, алып салуу ыкмасы жана кепилденген сыноо шарттары |
| Төрт көңдөйлүү үйлөмө станок | Бир калыптын жабылышы төрт бөлүктөн түзө алат | Дие розеткасынын тартиби, станциянын саны, көңдөй балансы, муздатуу жана кабыл алынган чыгаруу |
| Эки кабаттуу, эки баштуу машина | Көп катмарлуу система эки розеткаларды азыктандырышы мүмкүн | Экструдердин саны, материалдын түзүлүшү, катмарлардын катышы, сыныктар маршруту, чыгуулар, боштуктар жана станциялар |
"Пластикалык бөтөлкөлөрдү жасоочу машина", "HDPE бөтөлкөлөрдү үйлөтүүчү машина", "экструзия бөтөлкө машинасы", "көп өлчөмдүү башты үйлөтүүчү калып" жана "көп паризондук экструзиялык үйлөмө машина" бардык тиешелүү жабдууларды издөөдө пайда болушу мүмкүн. Техникалык жактан толук спецификация ошол маркетинг аталыштары өзгөрсө да түшүнүктүү бойдон калууга тийиш.
Көп баштуу үйлөтүү долбоору үчүн RFQ текшерүү тизмеси
Ар бир жеткирүүчүгө бир эле продукцияны жана заводдук маалыматтарды жөнөтүңүз. Ар бир цитатага бирдей тартипте жооп берүүнү сураныңыз, каталог шилтемелери долбоордун кепилдиктеринен бөлүнгөн.
| RFQ тобу | Берүү үчүн маалымат | Талап кылынуучу жооп |
|---|---|---|
| Продукт | 2D/3D чийме же үлгүлөр, сыйымдуулук, максималдуу өлчөмдөр, моюн, тутка, бөлүү сызыгы жана трим геометриясы | Шайкеш машина платформасы, багыты, көңдөйүнүн жайгашуусу жана ар кандай дизайн маселелери |
| Материал | Так чайыр сорту, түс/кошумчалар, кайра майдалоо же ПТР планы жана жеткирүүчү маалыматтар | Сунушталган бурама/экструзия чөйрөсү, иштетүү божомолдору жана сыноо материалына талап |
| Массалык жана сапат | Даяр салмак, болжолдуу дружина/жарк, критикалык дубалдар, өлчөмдөр жана функционалдык тесттер | Сыноо ыкмасы, позиция жана кабыл алуу аныктамасы боюнча үлгү алуу |
| Чыгуу | Саатына талап кылынган жакшы бөлүктөрү, нөөмөт/жыл көлөмү, SKU аралашмасы жана алмаштыруу жыштыгы | Сааттагы окуялар, окуянын бөлүктөрү, болжолдонгон кабыл алынган фракция жана дүң эритинди эсептөө |
| Куралдар | Учурдагы калыптар же артыкчылыктуу оюк түшүнүгү | Чыгуу саны, борбордук аралык, төөнөгүч диапазону, калыптын өлчөмү, боштуктун кадамы, калыптардын топтомдору жана муздатуу дизайны |
| Машина | Тандалган автоматташтыруу деңгээли жана заводдук чектөөлөр | Станциянын саны, кыскыч, экструдер, башкаруу элементтери, алып чыгуу жана камтылган опциялар |
| Фабрика | Энергия стандарты, аба/суу шарттары, айлана-чөйрөнүн чеги, пол, бийиктик жана көтөрүү жолу | Долбоордун пайдалуу баракчасы, жалпы түзүлүш, пайдубал/жүктөө жана тейлөө-тазалоо талаптары |
| Төмөнкү агым | Кесүү, агып чыгууну текшерүү, жеткирүү, этикеткалоо, таңгактоо жана сыныктарды иштетүү планы | Ар бир камтылган жана сатып алуучу тарабынан камсыз кылынган этап үчүн сыйымдуулук жана интерфейс чеги |
Анын сыноо шарттары жок чыгаруу линиясын кабыл албаңыз
Пайдалуу кабыл алуу документи бөтөлкөнүн чиймесин, материалдын классын, даяр жана жалпы салмагын, активдүү розеткаларды жана көңдөйлөрдү, көк муздатуу шарттарын, туруктуу иштетүү терезесин, сапат сыноолорун, үлгү алуу планын жана ылдыйкы агымдагы жабдууларды камтыйт. Ал позиция боюнча кабыл алынган бөлүктөрүн жазат. Бул шарттарсыз "даана/саат" машинанын кыймылын, текшерүүдөн мурун калыптанган бөлүктөрүн же жакшы таңгакталган бөтөлкөлөрдү - үч түрдүү натыйжаны сүрөттөй алат.
Сатып алуу буйрутмасын тоңдурардан мурун макетти сураңыз
Корутунду чиймеде калыптын көңдөйлөрүнө, калыптын жана пластинкалардын чектерине, сокку төөнөгүчтөрүнө, кыркуу же өчүрүү ыкмасына, алып чыгуучу жолго жана тейлөө боштуктарына каршы сызыктарды көрсөтүү керек. Үч же төрт баштуу Kinggle өтүнүчү үчүн, бул чиймеде долбоорго тиешелүү кадам ырасталат; жарыяланган эки баштуу таблицадан жыйынтык чыгарбоо керек.
Көп берилүүчү суроолор
Көп баштуу үйлөтүүчү машина деген эмне?
Көп баштуу үйлөтүүчү машина бир калыптоо иш-чарасында бир нече паризондорду түзүү үчүн бир нече розеткалары бар өлчөмдүү баш түзүлүштү колдонот. Чыгуу саны, борбордук аралык жана өлчөмдүн өлчөмү бөтөлкөнүн жана көктүн көңдөйүнүн схемасына дал келиши керек.
Эки баштуу машина эки көңдөйлүү машина менен бирдейби?
Жок Double башчысы эки өлүп чыгууну же паризондорду сүрөттөйт; эки көңдөй формадагы эки бөлүктүн формасын сүрөттөйт. Алар, адатта, дал келген эки бөлүктөн турган макет катары иштелип чыккан, бирок цитатада экөө тең өзүнчө көрсөтүлүшү керек.
Төрт баштуу үйлөмө станок төрт эсе көп бөтөлкө жасайбы?
Автоматтык түрдө эмес. Ал калыптоо окуясына көбүрөөк бөлүктөрдү түзө алат, бирок иш жүзүндө жакшы өндүрүш иш-чаранын стабилдүү ылдамдыгынан, эритин жалпы суроо-талабынан, чыгуучу жана көңдөй балансынан, муздатуудан, кыркуудан, сыноодон жана кабыл алынган сапаттан көз каранды.
Калыптын ортосунан аралык кантип тандалат?
Борбордун аралыгы сунуш кылынган оюктун кадамынан жана продуктунун схемасынан тандалат. Бөтөлкөнүн туурасы, моюндун абалы, жарк чөнтөктөрү, калыптын болоту, муздатуу, сокку төөнөгүчтөрү, кыркып алуу жана алып салуу мейкиндиги акыркы өлчөмгө таасир этет.
Бир машина бир жана көп баштуу өндүрүштүн ортосунда которула алабы?
Тийиштүү долбоорлонгон платформада башка өлчөгүч же шайман түзүлүш болушу мүмкүн, бирок аны болжолдоого болбойт. Жеткирип берүүчү менен механикалык тууралоону, экструзия көлөмүн, башкарууну, алмаштыруу ишин, калыптын шайкештигин жана ишке киргизүү талаптарын ырастаңыз.
Экструзия формасындагы көңдөйлөрдүн санын эмне чектейт?
Чектөөлөргө продукциянын өлчөмдөрү, жеткиликтүү калыптын жана пластинанын мейкиндиги, чыгуу кадамы, калыптын жана паризондун геометриясы, кыскычтын талаптары, экструзия кубаттуулугу, муздатуу балансы, бөлүктөрдү алып салуу жана ылдыйкы агым кубаттуулугу кирет.
Көп көңдөйлүү машинанын баасын алуу үчүн кандай маалыматтарды жөнөтүшүм керек?
Бөлүктүн чиймесин же үлгүлөрүн, материалдын классын, даяр жана жалпы паризондук салмагын, критикалык дубалдарды жана сыноолорду, талап кылынган жакшы өндүрүштү, SKU планын, фабриканын коммуналдык кызматтарын, жайгашуу чектерин жана төмөнкү талаптарды жөнөтүңүз.