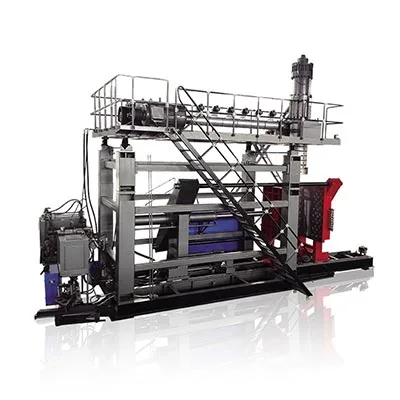
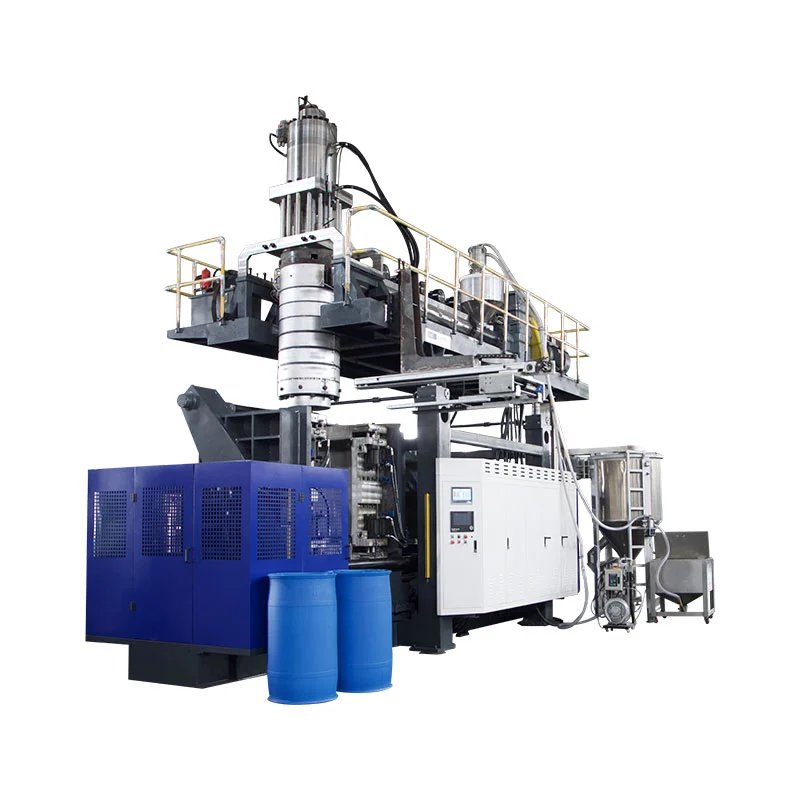
Парисон программалоосу экструзия учурунда өлчөмдүн боштугун өзгөртөт, андыктан материал даяр бөлүккө керектүү жерге жайгаштырылат. Жакшы профиль бурчтарды, туткаларды, ийиндерди жана чымчылып калган жерлерди бүт контейнерди оордотпостон коргойт.

Эмне паризондук программалоо иш жүзүндө көзөмөлдөйт
Экструзиялык үйлөмө формада эриген пластмасса калькты паризон деп аталган түтүкчө катары калтырат. Гравитация, эрүү күчү, өлүү шишип, чоюлуп, көктүн геометриясы ал түтүктүн бир бөлүгү болуп калышына таасир этет. Бөлүктүн ийиндери, бурчтары, туткасы же терең тартылышы бар болгондо, бирдиктүү өлчөмдүн ажырымы сейрек учурда бирдиктүү бүткөн дубалды жаратат.
Контроллер тандалган бөлүмдөрдү жоон же ичке кылуу үчүн шайманды жылдырат. Максаты контролдонуучу материалды бөлүштүрүү: өтө чоюлган же өтө жүктөлгөн жерлерде жетиштүү материал, оңой пайда болгон бөлүктөрүндө ашыкча салмак азыраак.
| Профиль аракети | Процесс эффекти | Эмнени текшерүү керек |
|---|---|---|
| Тандалган пункттарда ачууну көбөйтүү | Парисондун ошол бөлүгүнө материал кошот | Жука бурчтары, туткасы тамырлар, ийиндер, түбү жана чымчым-өчүрүү аянты |
| Тандалган пункттарда ачууну азайтыңыз | Ошол бөлүктөгү материалды азайтат | Heavy түз дубалдар, жай муздатуу зоналары жана ашыкча бөлүгү салмагы |
| Профильди жылдырыңыз | Калың жана ичке зоналарды паризонду бойлото жылдырат | Программаланган зонанын болжолдонгон бөлүк өзгөчөлүгүнө дал келеби |
| Профильдин жалпы салмагын өлчөө | Толук профилди өзгөртөт | Жалпы салмагы жана минималдуу дубал, орточо гана эмес |
Пайдалуу өндүрүш рекорду профилдик файлды калыптын номери, чайырдын классы, түсү же кайра майдалоо абалы, температуранын рецепти, атуу өлчөмү, муздатуу убактысы жана бекитилген бөлүктүн өлчөөлөрү менен бирге сактайт.
Үзгүлтүксүз жана аккумулятордук системалар ар кандай шилтемелерди колдонушат
Аүзгүлтүксүз үйлөтүүчү машина, паризон үзгүлтүксүз пайда болот. Профиль, адатта, убакытка же паризондун узундугуна шайкештирилет. Экструзиянын туруктуулугу маанилүү, анткени өндүрүштүн өзгөрүшү программаланган чекитти бөлүк боюнча жылдырышы мүмкүн.
боюнчааккумуляторду үйлөтүүчү машина, эритме сакталат жана калып аркылуу түртүлөт. Профиль аккумулятордун абалына байланышы мүмкүн. Тартуу көлөмү, толтуруу ырааттуулугу жана өзгөрткүч калибрлөө дубалдын калыңдыгы көйгөйүнүн бир бөлүгү болуп калат.

чиновникMOOG DigiPack III колдонмосуаккумулятордук жана үзгүлтүксүз экструзия колдонмолорун да документтер. Бул ар бир Kinggle машинасы бир эле контроллерди колдонот дегенди билдирбейт. Долбоордун цитатасында контроллердин моделин, профилдин кубаттуулугун, кыймылдаткычты жана шайманды ырастаңыз.
Башкарылган орнотуу ырааттуулугу
- Туура рецептти ырастаңыз.Калыпка, материалга, калыпка жана продуктунун ревизиясына дал келиңиз.
- Эритинди турукташтыруу.Чыныгы температураны орнотуп, ырааттуу азыктандырууну жана экструзияны ырастаңыз.
- Аспаптын нөлүн жана аралыгын текшериңиз.Кыймылды жабыштыруу, агып кетүү же туура эмес тууралоо үчүн текшериңиз.
- Паризондун узундугун жана кадр өлчөмүн орнотуңуз.Парисон көктүн жабылышынын туура абалына жетиши керек.
- Жөнөкөй профилден баштаңыз.Кеңири өзгөрүүлөрдү диагностикалоо көптөгөн курч оңдоолорго караганда оңой.
- Бир нече туруктуу циклдерди калыптандырыңыз.Негизги процессти өзгөрткөндөн кийин биринчи бөлүккө баа бербеңиз.
- Туруктуу жерлерди өлчөө.Рекорд минималдуу дубал, бөлүгү салмагы, көрүнүшү жана иш натыйжалары.
- Бир убакта бир аймакты өзгөртүңүз.Кайталануучу жакшыртуудан кийин гана жаңы версияны сактаңыз.
Симптом боюнча дубалдын калыңдыгын аныктоо
| Симптом | Текшерүү | Кийинки кадам |
|---|---|---|
| Жука түбү же ийин | Профиль позициясы, паризондук ылдый, сунуу жана сокку убактысы | Жалпы салмак кошуудан мурун тегиздөөнү ырастаңыз |
| Бир жагы дайыма ичке | Die борборлоштуруу, көк тегиздөө, муздатуу жана паризон байланыш | Асимметриялык физикалык себепти оңдоо |
| Калыңдык циклден циклге жылат | Эрүү температурасы, чыгаруу, атуу өлчөмү, пикир жана гидравликалык туруктуулук | Токойлорду оңдоодон мурун процессти турукташтырыңыз |
| Оор дубал, бирок алсыз чымчым | Материалдык жайгашуу, чымчым дизайн жана паризондук абалы | Толук бөлүктүн салмагын көтөрүүнүн ордуна материалды чымчым зонасына жылдырыңыз |
| Жакшы бөлүштүрүү, бирок ашыкча салмак | Жалпы масштабдуу жана ашыкча оор бөлүмдөр | Минималдуу дубал жерлерин коргоп, өлчөнгөн кадамдарды азайтыңыз |
| Буйрук өзгөрөт, бирок бир бөлүгү өзгөрбөйт | Аткаруучу, клапан, зымдар, калибрлөө же чектөө | Буйрук менен пикирди салыштырыңыз, андан кийин тейлөөгө өтүңүз |
Заводдун көрүнүшү: кайталануу бир эмес, кемчиликсиз бир үлгүдөгү маанилүү
Профиль кадимки вариациядан, мисалы, жылып кайра баштоо, материалдын лотунун өзгөрүшү, нөөмөттүн өзгөрүшү жана муздаткыч суу шарттарынын күтүлгөн диапазону сыяктуу кадимки вариацияларга туруштук бергенде гана өндүрүшкө даяр болот. Бир жакшы контейнер машинанын бир бөлүгүн жасай аларын далилдейт; туруктуу иштетүү процессти башкарууга болорун далилдейт.
Кабыл алуудан мурун өлчөө жерлерин, үлгүлөрдүн санын, функционалдык сыноолорду жана бекитилген рецептти кайра карап чыгууну макулдаңыз. Окутуудан өткөн операторлорго башкарылуучу тууралоолорду жасоо жана кайтаруу үчүн документтештирилген маршрутту берип, базалык файлды коргоңуз.
Эгер профилдин туруксуздугу ойготкучтар, позициянын келишпестиги же ырааттуулуктун өзгөрүшү менен пайда болсо, колдонуңузHMI жана ойготкуч жол. Жабдууларды аныктоочу сатып алуучулар Kinggle'ден баштаса болотмашина тандоо боюнча колдонмо.
Көп берилүүчү суроолор
Паризондук программалоо деген эмне?
Парисондун программалоосу экструзия учурундагы боштуктун ачылышын өзгөртөт, ошондуктан паризондун ар кандай бөлүмдөрү ар кандай көлөмдөгү материалды алышат.
Парисондук программалоо ар бир жука дубал көйгөйүн чече алабы?
Жок. Ал калыптын туура эмес түзүлүшүн, туруксуз экструзияны, бузулган инструментти, начар муздатууну, калыптын туура эмес дизайнын же иштебеген кыймылдаткычты ишенимдүү оңдой албайт.
Алгач жеке упайларды же жалпы салмакты өзгөртүү керекпи?
Толук бөлүгү дайыма жеңил же оор болгондо гана жалпы салмакты колдонуңуз. Өлчөөлөр белгилүү бир аймакта кайталануучу көйгөйдү көрсөткөндө жергиликтүү чекиттин өзгөртүүлөрүн колдонуңуз.
Эмне үчүн профиль бөлүктө жылат?
Жалпы себептерге экструзия ылдамдыгынын, паризондун узундугунун, аккумулятордун атуу консистенциясынын, материалдын температурасынын, баштоонун кечигүү же сенсор калибрлөөнүн өзгөрүшү кирет.
Машинага канча профиль пункту керек?
Керектүү сан бөлүктүн геометриясына жана контроллердин конфигурациясына жараша болот. Көбүрөөк упайлар туруксуз процесстин ордун толтурбайт.