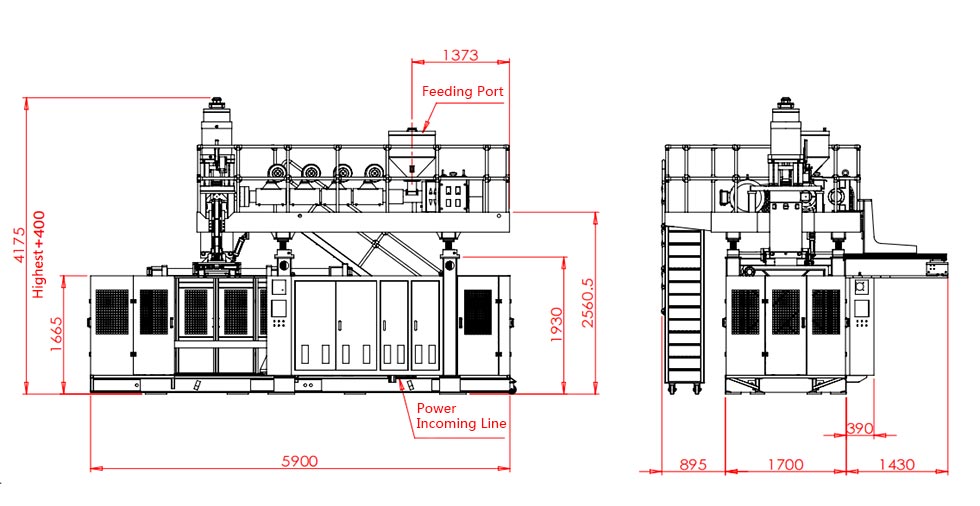
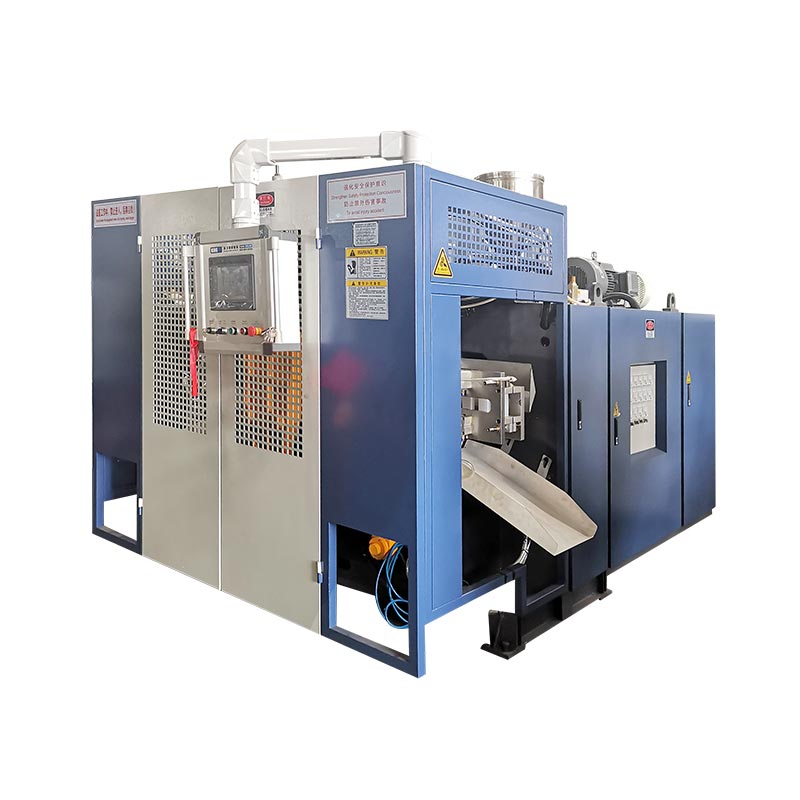
3,600 секундалардагы чыгаруу окуяларынын ортосундагы интервалга бөлүп, андан кийин ар бир окуяда өндүрүлгөн бөлүктөргө көбөйтүп, үйлөтүүчү машинанын өндүрүш ылдамдыгын эсептеңиз. Сменага жакшы тетиктерди баалоо үчүн, ченелген сапаттуу түшүмдүүлүктү жана иш жүзүндөгү иштөө сааттарын колдонуңуз жана экструзия жана ылдый агымдагы жабдуулар натыйжаны колдой аларын текшериңиз. Кургак циклдин спецификациясы гана даяр бөтөлкөнүн өндүрүшүн белгилебейт.
Спецификация барагындагы эң ылдам цикл эмес, пландаштырылган өндүрүш мезгилиндеги кабыл алынган бөлүктөр боюнча кубаттуулук жөнүндө чечим кабыл алыңыз. экструзия үйлөтүү үчүн, чыгаруу эсептөө бөтөлкө, шайман жана материалдык суроо-талапты эске алышы керек. PET стрейч-сокку рейтинги бул текшерүүлөрдү алмаштыра албайт.
Сиз саатына үйлөп калыптоо өндүрүшүн кантип эсептейсиз?
Байкоочу аныктай турган саноо окуясынан баштаңыз. Бул колдонмо үчүн, чыгаруу окуясы бир иштеп жаткан калыптан калыптанган бөлүктөрүн чыгаруу болуп саналат. Толук машинадагы ошол окуялардын ортосундагы орточо интервалды ар бир жолу чыгарылган тетиктердин саны менен бирге жазыңыз.
Эгерде эки бөлүк машинадан ар бир 16 секундада чыгып кетсе, анда эсептөө 3,600 ÷ 16 × 2 = 450 саатына бөлүктөрдү түзөт. Бул Kinggle машинасынын рейтинги эмес, иллюстративдик эсептөө. Ал четке кагууларды алып салуудан мурун калыптанган бөлүктөрдү санайт жана айтылган интервалды сактоого болот деп болжолдойт.
Цикл убактысынын туура формуласын колдонуңуз
Бир станциянын өндүрүш циклинин убактысы дайыма эле толук машинадан чыгуунун ортосундагы интервал боло бербейт. Ошо сыяктуу эле, бир бөлүккө секундалар эки бөлүктөн турган калыптандыруу окуясына секундадагыдай сан эмес. Бирдикти электрондук жадыбалга киргизүүдөн мурун ар бир киргизүүнүн жанына жазыңыз.
Ченелген мезгил үчүн цикл убакытынын эквиваленттүү теңдемеси чыгуу окуяларынын санына бөлүнөт. Окуялар ар кандай көлөмдө чыкса, анын ордуна түз эсептөө ыкмасын колдонуңуз: жалпы калыптанган бөлүктөр иштеп жаткан сааттарга бөлүнөт.Ворндун OEE глоссарийиошондой эле жалпы эсепти жана иштөө убактысын колдонуу менен иш жүзүндөгү иштөө ылдамдыгын аныктайт.
Жазуудан цикл убактысын эсептөө үчүн дал келген чекиттерди өлчөңүз. Он ырааттуу убакыт белгиси он эмес, тогуз интервалды камтыйт. Бир калыпта эмес циклдер үчүн, тез циклдердин тандоосун орточо алуудан көрө, жалпы өткөн убакытты чыныгы интервалдын санына бөлүңүз.
Негизги Excel жазуусу=3600/A2*B2, мында A2 ар бир окуяга секунданы, ал эми B2 окуяга бөлүктөрдү камтыйт. Эгерде сиздин цикл убактысын эсептөө формуласы мурунтан эле ар бир бөлүккө секунддарды кайтарып берсе, колдонуңуз=3600/A2. Бул натыйжаны көңдөйлөрдүн санына көбөйтсө, ал көңдөйлөр эки эселенген болот.
Натыйжаны анын киргизүүсүнө жараша атаңыз. Идеалдуу интервал идеалдуу ылдамдыкты берет. Өлчөнгөн интервал байкалган чуркоо ылдамдыгын берет. Автоматтык түрдө алмаштырууну же толук нөөмөттүн токтоп турушун камтыбайт. Натыйжаны котировкага же өндүрүш графигине өткөрүүдө айырманы көрүнөө сактаңыз.
Станцияларды, баштарды жана көңдөйлөрдү кош эсепсиз санаңыз
Станция, өлчөгүч жана көктүн көңдөйү өндүрүштүн ар кандай бөлүктөрүн сүрөттөйт. Кинглдикикөп баштуу жана көп көңдөйлүү жетекчиликаларды бөлүп турат: розеткалар паризондорду түзөт, көңдөйлөр бөлүктөрдү түзөт, ал эми станциялар - калып-кысуучу позициялар. Алардын саны алмаштырылгыс көбөйткүчтөр эмес.
Эки станцияны элестетиңиз, алардын ар бири экиден бөлүктөн чыгат. А станциясы 0 жана 32 секундада чыгат; В станциясы 16 жана 48 секундада чыгат. Ар бир станция 32 секунд сайын кайталанат, бирок толук машина ар бир 16 секундада бир жупту чыгарат. Төмөнкү убакыт эсептөөнү түшүндүрүү үчүн гана ойлоп табылган.
| Эсептөө негизи | Эсептөө | Дүң продукция |
|---|---|---|
| Толук машина | 3600 ÷ 16 секунд × 2 бөлүк | 450 бөлүктөрү/саат |
| Өзүнчө станциялардын жалпы саны | 3600 ÷ 32 секунд × 2 бөлүк × 2 станция | 450 бөлүктөрү/саат |
| Туура эмес кош эсептөө | 3600 ÷ 16 секунд × 2 бөлүк × 2 станция | 900 бөлүк/саат, туура эмес |
Акыркы эсептөө экинчи станцияны эки жолу эсептейт. Анын салымы буга чейин 16 секунддук бүтүндөй машина аралыгына киргизилген. Чыныгы убакыт жазуусунда ар бир окуяны анын станциясы менен белгилеңиз, ошондуктан башка адам эсептөөнү кайра түзө алат.
Экинчи станцияны кошууда жүктөмдө бирдей убакыт сакталат деп ойлобоңуз. Сунушталган механизм дагы эле жетиштүү материалды жеткирүү, муздатуу жана иштетүү кубаттуулугун талап кылат. Станциянын эсебин гана эмес, иш жүзүндөгү иштөө графигин салыштырыңыз. Кинглдикибир жана кош станцияларды салыштыруубайланыштуу конфигурация контекстти камсыз кылат.
Ошондой эле активдүү позицияларды эсептеңиз. Эгерде бир көңдөй атайылап иштебей калса, анын калыпта номиналдуу болушу өндүрүштү түзбөйт. Эгерде ал бузулган бөтөлкө чыгарса, ал бөтөлкө брутто эсепке жана четке кагууга кирет. Көңдөйгө киргизүүнү азайтуу жана ошол эле четке кагылган бөтөлкөлөрдү кайра алып салуу өндүрүштү азайтат.
Аралаш аранжировка үчүн ар бир агымды өзүнчө эсептеп, натыйжаларды кошуңуз. Бөлүшүлгөн орточо көрсөткүч анын окуялардын саны жана бөлүктөрүнүн саны бирдей байкоо мезгилин көрсөткөндө гана пайдалуу. Бул бир станция токтоп, экинчиси уланып жатканда же эки калыптын ар кандай бөлүктөрүн чыгарганда маанилүү.
Сменада иштеген саатты жакшы бөлүктөргө айлантыңыз
Жеткирүүлөрдү пландаштырган сатып алуучуга машинанын ылдамдыгын текшерген оператордон башка сан керек. Бүт нөөмөттөн баштаңыз, өндүрүш пландаштырылбаган убакытты аныктаңыз, андан кийин калган пландаштырылган өндүрүш мезгилинде токтоп калууларды жазыңыз. Сменанын жалпы санын келтирүүдөн мурун ошол убакыттын чегин айтыңыз.
коомдук чөйрөсүISO 22400-2: 2014алардын формулалары, курамдык элементтери, убакыт жүрүм-туруму жана бирдиктери аркылуу өндүрүштүн KPIлерин сүрөттөйт. Бул тартиптүү өлчөө үчүн пайдалуу шилтеме болуп саналат. Бул макалада төмөндөгү практикалык аныктамалар колдонулат; ал машина же сыноо ошол стандартка тастыкталган деп ырастабайт.
астындаVorne OEE алкагы, пландаштырылган өндүрүштүн ичиндеги алмашуулар жеткиликтүүлүк жоготуулар болуп саналат. Алар пландалгандыктан эле жок болуп кетпейт. Өндүрүш үчүн эч кандай ниети жок убакыт, мисалы, алынып салынган тамактануу тыныгуусу, башка ролду ойнойт. Акыркы пайызды жакшыртуу үчүн аны өзгөртүүнүн ордуна, соттук териштирүүгө чейин дарылоону аныктаңыз.
Сапаттуу түшүмдүүлүк бул жерде кабыл алынган бөлүктөрдү жалпы калыпка салынган бөлүктөргө бөлгөн, эки эсептөө бирдей мезгилде жана процесстин чегинде алынган дегенди билдирет. Эгерде кабыл алуу агып тестирлөөдөн кийин ишке ашса, ал сыноону күткөн бүтпөгөн иш али жакшы натыйжаны тастыктай элек. Ар кандай башталгыч же бүтүп жаткан ишти документтештириңиз.
OEE эсебин качан колдонуу керек
Идеалдуу ченден баштап, жеткиликтүүлүк, ылдамдыкты жоготуу жана сапатты эске алыңыз.Ворндун эсептөө колдонмосутөмөнкү мамилелерди берет. Идеалдуу чен эсептелген чыгаруу сыяктуу эле продуктту жана активдүү конфигурацияны сүрөттөшү керек.
| Фактор | Эсептөө |
|---|---|
| Жеткиликтүүлүк | Иштөө убактысы ÷ пландаштырылган өндүрүш убактысы |
| Performance | Байкалган жалпы чуркоо ылдамдыгы ÷ идеалдуу жалпы чуркоо ылдамдыгы |
| Сапат | Биринчи өтүү жакшы саны ÷ жалпы саны |
| OEE | Жеткиликтүүлүк × аткаруу × сапат |
Демек, жакшы өндүрүштү идеалдуу ылдамдык × пландаштырылган өндүрүш сааттары × OEE катары эсептөөгө болот. Бул көбөйтүүдө бүтүн пайыздарды эмес, бөлчөктөрдү колдонуңуз. 78,4% OEE формулага 0,784 деп кирет.
Идеалдуу маршрутту же байкалган маршрутту тандаңыз. Байкалган чуркоо ылдамдыгы ошол чуркоо мезгилинде жетишилген ылдамдыкты чагылдырат. Ошол эле ылдамдыкты жоготуу үчүн аны башка аткаруу коэффициентине көбөйтүү, жоготууну эки эсе азайтат. Ошо сыяктуу эле, бир сменадагы жакшы бөлүктөрдүн өлчөнгөн көрсөткүчү ошол нөөмөт ичинде токтоп калууларды жана четке кагууларды камтыйт; ошол эле жылышты сүрөттөө үчүн экинчи жууркан натыйжалуулугун арзандатууну колдонбоңуз.
Экструдер максаттуу чыгарууну колдой аларын текшериңиз
Чыгаруунун баасы да материалдык муктаждыкты жаратат. Даяр идиштин салмагын гана эмес, ар бир калыпка салынган бөлүгү үчүн иштетилген дүң массаны колдонуңуз. Бул эсептөө үчүн, дүң массага идишке айланган материал жана аны менен байланышкан трим, өндүрүлгөн бөлүктөргө ырааттуу түрдө бөлүнөт.
Гипотетикалык 450-бөлүк/саат жайгашуусу калыптанган бөлүккө 90 г иштетет дейли. Анын иштеп жаткан суроо-талап 450 × 90 ÷ 1,000 = 40,5 кг / ч болуп саналат. Даяр бөтөлкөнүн салмагы 70 г болсо, анын таза салмагын гана колдонуу 31,5 кг/саат төмөн көрсөткүчтү түзмөк. Эки сан тең өлчөнгөн бөтөлкө долбоору эмес, иллюстративдик божомолдордон алынган.
9 кг/саат айырма кыркууга байланыштуу болжолдонгон материал болуп саналат. Анын акыры калыбына келтирүү баштапкы иштетүү талабын алып салбайт. Сатып алынган чайыр, калыбына келтирилген материал жана утилдештирүү үчүн өзүнчө эсеп жүргүзүү; экструдер жүгүн эсептөө процесстен өткөн материалга тиешелүү.
Кинглдикибашты жайгаштыруу боюнча колдонмоошондой эле иш-чара массасын жеткиликтүү экструзия кубаттуулугу менен байланыштырат. Көңдөйлөрдү кошуу ар бир окуянын бөлүктөрүн көбөйтүшү мүмкүн, бирок бул окуя үчүн талап кылынган массаны да жогорулатат. Чоңураак номиналдык боштуктун саны материал менен камсыз кылуунун чегин өзү чече албайт.
Иштеп жаткан суроо-талапты материалга жана сунушталган орнотууга тиешелүү өткөрүү көрсөткүчү менен салыштырыңыз. Суроо-талапты түшкү тыныгууда же өчүрүүдө орто эсеп менен азайтпаңыз. Сменалык орточо темпи темен болсо да, машина иштеп жаткан кезде материалдык норманы колдоого тийиш.
Алдын ала материалдын шыптары бар кг/саат бөлүккө брутто кгга бөлүнөт. Бул жөн гана скринингдик эсептөө. Ал муздатуу убактысын, дубалдын алгылыктуу бөлүштүрүлүшүн, өлчөмдүү туруктуулугун же кыркуучу жана текшерүү жабдууларынын чыгышын белгилебейт. Алар өздөрүнүн текшерүүлөрүн талап кылат.
Алгачкы карап чыгуу үчүн калыптоо, экструзия жана ылдый агым кубаттуулуктарын шайкеш бирдиктерге салып, аларды салыштырыңыз. Эң кичине колдоого алынган чен автоматтык өндүрүш кепилдиги эмес, талапкердин чектөөсүн аныктайт. Толук линияны пландоодо ортодогу буферлерди жана үзгүлтүктөрдү кошуп, андан кийин сунушталган макулдашууну болжолдонгон продукт менен текшериңиз.
Иштеген мисал: цикл убактысынан сменалык өндүрүш планына чейин
Төмөнкү иштеген мисалда экструзия формасында калыптандыруу үчүн гипотетикалык киргизүүлөр колдонулат. Бул KGB2L аткаруу рейтинги эмес. Эсептөө учурунда бирдей убакытты, бөлүктөрдү эсепке алууну жана сапаттык божомолдорду сактаңыз, андыктан иштеп жаткан ылдамдык, сменалык жалпы жана материалдык суроо-талап бири-бирине каршы текшерилет.
Өндүрүш пландаштырылбаган учурда сегиз сааттык сменада 30 мүнөттүк тыныгуу бар дейли. Пландалган өндүрүш учурунда дагы 30 мүнөт токтоп турат. Калган иштөө убактысы жети саатты түзөт. Ошол иштеп жаткан убакыттын ичинде эки бөлүк орто эсеп менен ар бир 16 секунд сайын машинадан чыгып кетет жана 96% кайра иштебестен текшерүүдөн өтөт.
| Кадам | Эсептөө | Жыйынтык |
|---|---|---|
| Пландаштырылган өндүрүш | 8 саат минус 0,5 саат тыныгуу алынып салынды | 7,5 ч |
| Иштөө убактысы | 7,5 ч минус 0,5 с жазылган токтойт | 7 ч |
| Жалпы ылдамдык | 3600 ÷ 16 × 2 | 450 бөлүктөрү/саат |
| Жалпы калыптанган бөлүктөр | 450 × 7 | 3150 бөлүк |
| Биринчиден жакшы бөлүктөр | 3150 × 0,96 | 3024 тетик/сменада |
| Пландаштырылган саатта жакшы продукция | 3,024 ÷ 7,5 | 403,2 бөлүк/саат |
| Саат саатына жакшы өндүрүш | 3,024 ÷ 8 | 378 бөлүк/саат |
| Иштеп жаткан материалдык муктаждык | 450 × 90 г ÷ 1000 | 40,5 кг/саат |
450, 403.2 жана 378 баары бир эле сценарийди сүрөттөй аларына көңүл буруңуз. Алар ар кандай суроолорго жооп беришет. Биринчиси иштеп жаткан дүң продукцияга тиешелүү. Экинчиси, кабыл алынган продукцияны пландаштырылган өндүрүш убактысынын үстүнө таратат. Үчүнчүсү аны бүткүл сменага жайылтат. Бөлүүчүнү көрсөтпөгөн отчет адаштыруучу салыштыруу үчүн орун калтырат.
Жыйынтыгын OEE менен кайчылаш текшериңиз
Бул мисал үчүн, ар бир окуя үчүн эки бөлүктөн турган 14 секунддук идеалдуу окуя интервалын кабыл алыңыз. Бул болжол менен 514,286 бөлүк/с идеалдуу ылдамдык. Жеткиликтүүлүгү 7 ÷ 7,5; аткаруу 450 ÷ 514.286; сапаты 0,96. Алардын продукты 0,784, же 78,4% OEE болуп саналат.
КолдонууVorne OEE эсептөө ыкмасы, 514,286 × 7,5 × 0,784 болжол менен 3,024 жакшы бөлүктөрдү кайтарат. Көрсөтүлгөн кичинекей тегеректөө негизги натыйжаны өзгөртпөйт. 14 секунддук идеалдуу интервал каталогдун кургак циклинин мааниси эмес, мисал божомолу болуп саналат.
12 000 кабыл алынган бөлүктөрүнүн иллюстративдик тартиби үчүн, 12 000 ÷ 3 024 болжол менен 3,97 мындай жылыштарды берет. Төрт нөөмөт бул божомолдор боюнча эсептелген 12,096 бөлүктөрдү камсыз кылат, кошумча буйрук-айкын жоготууларга чейин. Бул жеткирүү милдеттенмеси эмес, пландоо сценарийи же стартапты валидациялоодон баш тартуу үчүн себеп.
Эгерде жазылган аялдамалар 30дан 60 мүнөткө чейин көбөйсө, иштөө убактысы 6,5 саатка чейин төмөндөйт. Башка божомолдор өзгөрүүсүз, өндүрүш 450 × 6,5 × 0,96 = 2,808 жакшы бөлүккө айланат. Андан кийин тартип терт сменада ашат. Бул салыштыруу эмне үчүн жеткиликтүү иштөө убактысынын бир аз өзгөрүшү калыптоо циклине эч кандай өзгөрүүсүз графикке таасир этиши мүмкүн экенин көрсөтүп турат.
Өзүңүздүн өндүрүштүк ылдамдыкты эсептөөңүздү байкап көрүңүз
Демейкилер гипотетикалык мисалды кайра чыгарат. Кургак цикл рейтингин эмес, иштеп жаткан убакта байкалган орточо интервалды киргизиңиз. Эгерде интервал толугу менен машинаны камтыса, кайра станциялар боюнча көбөйтпөңүз. Берилиштер бул баракта калат.
- Иш саатына жалпы бөлүктөрү
- 450
- Сменага жакшы тетиктер эсептелген
- 3,024
- Пландаштырылган саатта жакшы бөлүктөр
- 403.2
- Иш учурунда материалдык керектөө
- 40,5 кг/саат
Натыйжалар болжолдуу, кепилдик эмес. Ондук бөлүктөрдүн саны күтүлгөн орточо көрсөткүчтү билдирет. Бул калькулятор буфердик сактоону, заказды ишке киргизүүнү, өзгөрмө боштуктарды эсептөөнү же өзүнчө идеалдуу OEE режимин моделдебейт. Эгерде скрипттер өчүрүлгөн болсо, көрсөтүлгөн натыйжалар демейки үлгү бойдон калат.
Kinggle's KGB2L спецификациялары кубаттуулугу жөнүндө эмнени айтып берет
TheKGB2L 2L бир станциялуу үйлөтүүчү машинаспецификация баракчасын кантип окуунун конкреттүү мисалын көрсөтөт. Анын жарыяланган баалуулуктары бир нече ар кандай чектөөлөрдү сүрөттөйт. Контейнердин көлөмү, кургак циклдин өндүрүшү, материалдын өткөрүү жөндөмдүүлүгү жана калыптын өлчөмдөрүнүн ар бири ар кандай тандоо суроосуна жооп берет.

| Жарыяланган параметр | Нарк | Суроо жооп берүүгө жардам берет |
|---|---|---|
| Максималдуу контейнер сыйымдуулугу | 2 Л | Сунушталган продукт көрсөтүлгөн көлөм категориясындабы? |
| Чыгуу (кургак цикл) | 600 PC/HR | Каталог кандай кургак циклге шилтеме берет? |
| HDPE эритүү кубаттуулугу | 30 кг/саат | Алдын ала скрининг үчүн кандай материал-чен маалымдамасы бар? |
| Бурама диаметри | 50 мм | Кайсы экструзия платформасы талкууланууда? |
| Көктүн максималдуу өлчөмү, W × H | 360 × 380 мм | Кайсы жарыяланган көк конверт инструментти карап чыгууга тийиш? |
| Эки баштуу борбор аралык | 130 мм | Кандай интервал шилтемеси сунушталган макет менен салыштырууга муктаж? |
Кургак цикл талаасы белгилүү бир 2 л бөтөлкө үчүн сыноо отчету эмес. 600 PC/HR саатына 600 кабыл алынган контейнерди кайра белгилебеңиз. Продукциянын чайырын, салмагын, көңдөйүнүн жайгашуусу, муздатуу талаптары жана кабыл алуу критерийлери дагы эле белгилениши керек.
Өзүнчө массалык текшерүү үчүн 30 кг/саат HDPE шилтемесин колдонуңуз. Иштелген мисалда бир бөлүккө болжолдонгон 90 гросс массасы боюнча, 30ду 0,09га бөлгөндө 333,3 калыптанган тетик/саат материалдан гана скрининг шыпы болуп калат. Мисалдагы 450 бөлүк/саат 40,5 кг/саатты талап кылат, бул жарыяланган шилтемеден жогору.
Бул эсептөө KGB2L тартып 333,3 бөлүктөрү / ч убада бербейт. Ал мисалдын массасын жана максаттуу ылдамдыгын саналып өткөн 30 кг/саат шилтемеси менен негиздөө мүмкүн эмес экенин белгилейт. Долбоорду карап чыгуу үчүн башка колдоого алынган конфигурация, кайра каралып чыккан өнүм божомолдору же башка чыгаруу максаты керек болот.
Ошондой эле эки башы аралыгы эки бөтөлкө туура келерин далилдебейт. Чыныгы калыптын чиймесин жарыяланган конверт менен жана шаймандардын толук түзүлүшүн текшериңиз. Чоңураак же кененирээк өнүмдөр үчүн колдонууга жарактуу көңдөйлөрдүн саны артыкчылыктуу чыгаруу мультипликаторуна эмес, чиймеге ылайык болушу керек.
Сунуштаманы талап кылганда, чиймени, материалдын классын, таза жана жалпы салмактын болжолун, талап кылынган кабыл алынган продукцияны жана пландаштырылган сменанын үлгүсүн чогуу жөнөтүңүз. Бул камсыздоочуга саатына бөтөлкөлөр жөнүндө обочолонгон суроого жооп берүүнүн ордуна, сунуш кылынган жабдыкка каршы кубаттуулук божомолдорун текшерүүгө мүмкүндүк берет.
Машинага тапшыруудан мурун чыгарууну текшериңиз
Кабыл алынган продукцияны кубаттуулуктар боюнча келишимдин негизине айландырыңыз. Калыптан чыккан бөтөлкөлөр жана таңгактоо үчүн тазаланган бөтөлкөлөр ар кандай эсептер. Сыноодон мурун текшерүү пунктун жана кабыл алынган сумманы киргизүү үчүн бөтөлкө жооп бериши керек болгон талаптарды белгилеңиз. Болбосо, сыноо жеткирүү талабын чечилбеген бойдон калтырып, калыптандыруу максатына жете алат.
KGB2L үчүн жарыяланган 600 PC/HR кургак цикл көрсөткүчүн бөтөлкөдөн чыгаруу милдеттенмесинен бөлөк сактаңыз. Өндүрүштүк кубаттуулук боюнча макулдашуудан мурун материалды, бөтөлкөнүн салмагын, активдүү боштуктарды жана кабыл алуу талаптарын ырастаңыз. Бир гана кургак цикл көрсөткүчү бөтөлкөлөрдү жеткирүү графиги үчүн жетишсиз.
Сыноо максатына жетпей калганда, ылдамдыкты жогорулатуудан мурун жетишпестикти аныктаңыз. Чыгуу интервалдарын, токтоолорду жана четке кагылган бөлүктөрүн өзүнчө жазыңыз. Парисонго жеткирүүдө күтүү убактысын, калыптын ичиндеги муздатуу убактысын жана кесүү же агып чыгууну текшерүүдөн мурун кезектерди текшериңиз. Бул байкоолор калыптандыруу чектөөсүн ылдыйкы чектөөдөн айырмалайт.
Бир убакта бир тууралоону баалаңыз жана мурунку жана кийинки жазууларды сактаңыз. Өзгөрүүнү кыскараак көрсөтүлгөн цикл менен эмес, салыштырылуучу байкоо мөөнөттөрүндөгү кабыл алынган жыйынтык боюнча баалаңыз. Натыйжадан тышкары материалды жана шайман шарттарын жазыңыз. Эгер сан көбөйүп, бирок көбүрөөк бөтөлкөлөр текшерүүдөн өтпөй калса, жөндөө колдонууга жарамдуу мүмкүнчүлүктү жакшырткан жок.
Башка адам текшере ала турган жазууну сактаңыз
- Сүрөттүн кайра каралышын, чайырдын классын, материалдын аралашмасын, максаттуу салмагын жана көңдөйүнүн түзүлүшүн аныктаңыз.
- Кабыл алуу текшерүүлөрү жана жакшы бөлүктөр санала турган абалды макулдаңыз.
- Башталыш жана аяктоо убакыттарын, пландаштырылган алып салууларды, өндүрүштү токтотууну жана алардын себептерин жазыңыз.
- Эки жолу кайра иштетилген тетиктерди эсептебестен жалпы калыпка салынган тетиктерди, биринчи кабыл алынган тетиктерди жана четке кагууларды жазыңыз.
- Дал келген мезгилдерде байкалган ченди, дүң массалык суроо-талапты жана ылдыйкы өндүрүштү салыштырыңыз.
- Сыноо отчету менен макулдашылган орнотууларды, байкоолорду жана чечилбеген чектөөлөрдү сактаңыз.
Өлчөө терезесинин башында жана аягында эмне болорун аныктаңыз. Жылытуудан кийин алынган кыска байкоо ишке киргизүүнү жана калыпты өзгөртүүнү камтыган бүтүндөй буйруктан башка суроого жооп берет. Экөө тең пайдалуу болушу мүмкүн, бирок отчетто эмне алынып салынганы аныкталганда гана.
колдонууүйлөтүүчү машина заводунун кабыл алуу сыноо көрсөтмөсүкененирээк текшерүү протоколун иштеп чыгуу. An чыгаруу эсептөө кабыл колдойт; ал продукцияны текшерүүнү, жабдууларды текшерүүнү же сатып алуу келишимин алмаштырбайт.
| Жазуу талаасы | Эмне киргизүү керек |
|---|---|
| Продукт жана конфигурация | Чийме кайра карап чыгуу, материал, салмак, активдүү боштуктар жана станциялар |
| Өлчөө чек арасы | Сааттын башталышы/аягы, пландаштырылган убактысы, иштөө убактысы жана жайгашкан жери |
| Санат | Жалпы калыптанган, биринчи өтүүчү жакшы, четке кагылган жана бүтпөгөн бөлүктөрү |
| Шарттар | Жазылган орнотуулар, муздатуу жана аба шарттары, кызматкерлер жана көмөкчү |
| Жыйынтык | Белгиленген саатта же сменада жакшы бөлүктөрү, чектөөлөр жана макулдашылган кийинки |
Kinggle менен өнүмгө тиешелүү кубаттуулуктун болжолун талкуулаңыз
Продукциянын чиймесин жана сунушталган машина конфигурациясына байланган чыгаруу сметасын талап кылуу. Жазуу жүзүндөгү сунушта кабыл алынган бөлүктөр кайда саналаары, өлчөө канча убакытка созулары жана өндүрүш шарттары колдонулушу керек. Бул майда-чүйдөсүнө чейин, бөтөлкөлөр саатына көрсөткүч жабдуулар сунуштарды салыштыруу үчүн негиз болуп саналбайт.
Бөтөлкөңүздүн чиймесин же үлгүнүн чоо-жайын, материалдын классын, талап кылынган жакшы продукцияны жана нөөмөт графигин жөнөтүңүзКингглдин расмий байланыш баракчасы. Маани дагы эле болжолдуу болсо, аны кийинки карап чыгуу чечиши үчүн белгилеңиз.
Ningbo Kinggle Machinery Co., Ltd.
Электрондук почта:sales@kinggle.com
Телефон:+86-574-87103665
Юяо шаары, Нинбо, Чжэцзян, Кытай. Байланыш маалыматтары расмий байланыш барагынан текшерилди.
Көп берилүүчү суроолор
Үлпөтүүчү машина саатына канча бөтөлкө чыгара алат?
Ар бир машина жана бөтөлкө үчүн бирдиктүү чыгаруу көрсөткүчү жок. 3,600 секундадагы бүт машинанын чыгуу интервалына бөлүңүз, андан кийин бир окуя боюнча калыптанган бөлүктөргө көбөйтүңүз. Иштөө учурунда жакшы натыйжа алуу үчүн биринчи жолу сапаттуу түшүмдүүлүктү колдонуңуз. Сменаны пландаштыруу үчүн, ошондой эле жазылган аялдамаларды камтыйт жана материалдык жана ылдый агымдын кубаттуулугун ырастаңыз.
Кош станциялуу машина дайыма өндүрүштү эки эсе көбөйтөбү?
Жок. Эки станция иш жузундегу убакытты жана конфи-гурациялоосуз ендуруштун темптерин белгилебейт. Эгерде өлчөнгөн бүт машина аралыгы мурунтан эле эки станциянын кезектешип чыгарылышын камтыса, кайра экиге көбөйтпөңүз. Ар бир станциянын иштөө убактысын, активдүү боштуктарды жана материалдык суроо-талапты бириккен өндүрүштү баалоодон мурун салыштырыңыз.
Кургак циклдеги өндүрүш даяр продукция менен бирдейби?
Жок. Кургак циклдин чыгуусу деп белгиленген каталог талаасы көрсөтүлгөн контейнердин кабыл алынган чыгаруусун белгилебейт. Kinggle's KGB2L баракчасында ошол энбелги астында 600 PC/HR көрсөтүлгөн. Бөтөлкөнүн спецификалык өндүрүштүк дооматы аныкталган өлчөө мөөнөтү менен бирге материалды, шайманды, салмакты, иштөө шарттарын жана текшерүү критерийлерин талап кылат.
Контейнердин салмагы өндүрүш кубаттуулугуна кандай таасир этет?
Салмагы белгилүү бир өндүрүш ылдамдыгы боюнча керектүү материалды таасир этет. Экструзия скрининги үчүн бөтөлкөнүн даяр салмагын эмес, калыптанган бөлүккө дүң кайра иштетилген массаны, анын ичинде анын бөлүнгөн тримдерин колдонуңуз. Алдын ала шып үчүн жеткиликтүү материалды өткөрүү көлөмүн ошол жалпы массага бөлүңүз. Бул эсептөөнүн өзү эле жетишээрлик калыптоо циклин же кабыл алынган продукцияны түзбөйт.
Так чыгашаны баалоо үчүн кандай маалымат керек?
Продукциянын чиймесин, материалдын классын, таза жана жалпы салмагын, боштуктун жана станциянын түзүлүшүн, максаттуу кабыл алынган продукцияны жана сменалык графикти камсыз кылыңыз. Кабыл алуу текшерүүлөрүн жана ылдый агымдагы жабдууларды кошуңуз. Сыноо жазуулары бар болсо, жалпы эсептерди, жакшы сандарды, убакытты жана токтотуу себептерин көрсөтүңүз. Болжолдуу маанилерди өлчөнгөн натыйжалардан бөлөк кармаңыз, ошондуктан жеткирүүчү калган далилдер боштуктарын аныктай алат.
Заказ берүүдөн мурун, кабыл алынган продукцияны, сыноо шарттарын жана эсептөө ыкмасын жазуу жүзүндө макулдаңыз. Жеткирүү графиги үчүн негиз катары алынган өндүрүш рекордун колдонуңуз.