Автоматтык формалоочу машинаны тырмакчадагы "автоматтык" деген сөз менен эмес, ал жеткирүүгө тийиш болгон продукт жана калыптоодон кийинки операциялар боюнча тандаңыз. Экструзиялык үйлөтүү үчүн чайырды, инструментти, алып чыгууну, кыркууну, текшерүүнү жана өткөрүп берүүнү бир өндүрүш системасы катары көрсөтүңүз. Каталогдогу кургак цикл көрсөткүчү эмес, акыркы төгүү пунктунда кабыл алынган контейнерлерге каршы конфигурацияны бекитүүнү сунуштайбыз.
Калыптоочу машина адамдар дагы эле жаркты алып, бөтөлкөлөрдү текшерип же картондорду толтуруп жатканда автоматтык циклди иштете алат. Бул кичинекей, өзгөрүп жаткан продуктулар ассортименти үчүн туура түзүлүш болушу мүмкүн. Эгерде инвестициялык иш ошол жумуш орундары жок болуп кетти деп эсептесе, бул туура эмес макулдашуу. Бааларды салыштыруудан мурун чекти аныктаңыз.
Буйруктун алдында маанилүү болгон беш чечим
- Автоматташтыруу деңгээлин салыштыруудан мурун калыптоо процессин бөлүккө дал келтириңиз.
- Ар бир өткөрүп берүү жана бүтүрүү операциясын, анын ичинде кол менен аткарылуучу иштерди аныктаңыз.
- Калыптоо ылдамдыгын кыркуу, текшерүү жана таңгактоо мүмкүнчүлүгү менен тең салмактаңыз.
- Үзгүлтүксүз өндүрүштү гана эмес, каталарды калыбына келтирүү жана алмаштырууну сыноо.
- Ошол эле шарттарда кабыл алынган контейнердин жалпы наркын салыштырыңыз.

«Автоматтык» формада эмнени камтыйт?
"Автоматтык" операциялар кандайча көзөмөлдөнөрүн сүрөттөйт. Бул пластмасса бөлүктүн кантип пайда болгонун аныктабайт. Автоматтык экструзия формасындагы үйлөмө машина жана ПЭТ бөтөлкө үйлөө машинасы экөө тең программаланган ырааттуулукту иштете алат, бирок алар ар кандай материалды даярдоо, инструменттерди жана бүтүрүү механизмдерин талап кылат. Толугу менен автоматтык үйлөтүүчү машинаны издеп жаткан сатып алуучу алгач процесс маселесин чечиши керек.
Экструзия формасында, машина паризон деп аталган эриген түтүктү түзөт. Көк ал түтүктү кармап, аба көңдөй бөлүгүн түзөт. PET стрейч формасында сунулган жана толтурулган преформа колдонулат. Бул ар кандай баштапкы формалар эмне үчүн PET preform-жүктөө боюнча колдонмо HDPE жуугуч бөтөлкө линиясы үчүн толук сатып алуу көрсөтмөсү эмес экенин түшүндүрөт.
| Чечим | Экструзия менен үйлөтүү | ПЭТ стрейч формасында калыптандыруу |
|---|---|---|
| Баштапкы форма | Экструдланган эритүү паризон | PET преформасы |
| Жалпы сатып алуу контексти | HDPE бөтөлкөлөр, иштетилген контейнерлер жана өнөр жай көңдөй бөлүктөрү | Преформалардан жасалган таза суусундук бөтөлкөлөрү |
| Автоматташтыруу боюнча суроолор | Бөлүктү чыгаруу, жаркты алып салуу, кыркып алуу, сыноо жана өткөрүп берүү | Preform иштетүү, жылытуу / сунуу-үлөө ырааттуулугу жана бөтөлкө өткөрүп берүү |
Процесс шилтемеси:Кингглдын үйлөтүүчү машинасынын жол көрсөткүчү. Продукт геометриясы жана чайыр классы акыркы процессти тандоону аныктайт.
Машинаны, клетканы жана линияны ажыратыңыз
Машина деңгээлиндеги автоматтык цикл макулдашылган калыптоо ырааттуулугун камтыйт. Автоматташтырылган уяча ошол машинанын айланасында аныкталган иштетүүнү же бүтүрүүнү кошот. Өндүрүш линиясы макулдашылган кабыл алынган продукт чек арасы аркылуу ырааттуу операцияларды бириктирет. Таңгактоо ошол чектин ичинде болушу мүмкүн, же ал өзүнчө фабрикалык операция бойдон калышы мүмкүн.
Бул пайдалуу сатып алуу айырмачылыктары, ар бир жеткирүүчү бир эле терминологияны колдонот деген убада эмес. Накты операцияларды спецификацияга коюңуз. Жабдуулардын тизмеси жок "толук автоматтык" ар кандай чечмелөө үчүн өтө көп орун калтырат.
Биз кенен этикеткага караганда "автоматтык калыптоо, багытталган алып чыгуу, өчүрүү жана агып текшерүүдөн өткөн разряд" сыяктуу спецификацияны жактырабыз. Ал сатып алуучуга даяр продукт кайда пайда болоорун жана эмнеге дагы эле көңүл бурушу керектигин айтат. Кадимки калыптоо ырааттуулугу кайталанма кол менен иштетилбестен иштегенде да материалды толуктоо, үлгүлөрдү алуу, сыныктарды иштетүү жана картонго өзгөртүүлөр да ээлерге муктаж.
Ошо сыяктуу эле, автоматтык башкаруу толугу менен электрдик диск менен бирдей эмес. Айдоо түрү, станцияны жайгаштыруу, жетекчинин саны жана автоматташтыруу аймагы өзүнчө тандоо. Аларды бир премиум спецификация катары кароонун ордуна жумушка каршы карап көрүңүз.
бөлүк жана өндүрүш тартиби менен баштоо
Бөтөлкөнүн номиналдык көлөмү анын өндүрүш линиясын көрсөтүү үчүн жетишсиз. Тар тегерек бөтөлкө жана кең туткасы бар идиш бир эле суюктуктун көлөмүн көтөрө алат, бирок ар кандай калыптарга, алып чыгуучу шаймандарга жана таянычтарга муктаж. Сызык абстракттуу "2 л буюм" эмес, чыныгы тышкы форма менен иштеши керек.
Бөлүштүн чиймесин жана разрядда күтүлгөн аяктаган шарттан баштаңыз. Моюндун бүтүшүн, тутканы ачууну, дененин өлчөмдөрүн, максаттуу салмагын жана сапаттын критикалык талаптарын жазыңыз. Чайырдын так классын, түс пакетин жана макулдашылган кайра иштетилген же кайра майдалоо абалын ырастаңыз. Бул деталдар болжолдонгон жумушка ылайыктуу сунуш кылынган сыноону түзөт.
Өндүрүштүк талапка сатуу планын которуу
Сменага кабыл алынган контейнерлерди нөөмөттөрдүн саны, партиялардын өлчөмдөрү жана өзгөртүү жыштыгы менен бирге аныктаңыз. Көпчүлүк буйрутмалар кыска мөөнөттөргө жана инструменттерди кеңири өзгөртүүгө муктаж болсо, сааттык жогорку тариф анча пайдалуу эмес. Жайыраак, бирок өзгөртүү оңой клетка ошол өндүрүш аралашмасына жакшыраак туура келиши мүмкүн. Каталогтун максималдуу чыгышынан гана жыйынтык чыгарууга болбойт.
Продукциянын үй-бүлөсүн тизмектеңиз, биринчи ишке киргизүү бөтөлкөсү гана эмес. Эң кенен бөлүгүн, эң оор бөлүгүн жана кармоого же кыркууга эң кыйын бөлүгүн аныктаңыз. Бул ар кандай SKU болушу мүмкүн. Андан кийин кайсы өнүмдөрдүн баштапкы түзүлүштө иштеши керектигин жана кайсынысы келечектеги шаймандарды же өзүнчө жабдууларды талап кыларын чечиңиз.
- Сыноо макаласын токтотуу:чийме кайра карап чыгуу, чайыр, даяр салмагы жана талап кылынган сыноолор.
- Жеткирүү шартын коюу:кыркылган, текшерилген, багытталган, саналган же таңгакталган.
- Графикти аныктаңыз:сменада жакшы контейнерлер, иштөө убактысы жана пландалган SKU өзгөрүүлөр.
- Куралдар үй-бүлөсүн текшерүү:калыптар, баш кадам, кармагычтар, кыркып уялары жана сыноо мөөрлөрү.
- Уюлдук конвертти бекитүү:коммуналдык кызматтар, кайтаруу, тейлөө мүмкүнчүлүгү жана продукт агымы.
Станциялардын саны, розеткаларды жана көңдөйлөрдү өзүнчө карап чыгуу керек. Эки станция деген эки розетка дегенди билдирбейт. Көп баштуу үйлөтүүчү машина ар бир бөтөлкөнүн формасын розетка аралыгы менен шайкеш кыла албайт. Көп катмарлуу баш иш-чарага даяр контейнерлердин санын эмес, дубалдын курулушун сүрөттөйт.
Кинглдикикөп баштуу жана көп көңдөйлүү жетекчиликошол конфигурациянын айырмачылыктарын түшүндүрөт. Автоматташтыруу схемасын оңдоодон мурун ошол карап чыгууну колдонуңуз. Көңдөй жайгаштырылгандан кийин, алып чыгуу жана бүтүрүү жабдуулары өткөрүп берүү жана сапатты текшерүү аркылуу ар бир позицияны сакташы керек.
Ошондуктан эң пайдалуу суроо чийме, материалдын спецификациясы, өндүрүш графиги жана сапаттын аныктамасын камтыйт. HDPE бөтөлкөсүн өндүрүү линиясы үчүн, бул киргизүүлөрсүз "автоматтык пластик бөтөлкөлөрдү жасоочу машинага" суроо-талап туура линияны түзө албайт.
Продукциянын сапатын белгилеген машина системаларын текшериңиз
Төмөнкү агымдагы автоматика туруксуз паризонду, жараксыз чымчымды же калыпты иштетүү үчүн өтө жумшак калтырган бөлүктү оңдой албайт. Трансфер системасы кайталануучу натыйжаларды бере электе калыптоо процесси кайталануучу макаланы чыгарышы керек. Болбосо, робот дал келбеген бөлүктөрдү жылдыруунун так жолу болуп калат.
Үлдөөчү машинанын маанилүү бөлүктөрүнө экструдер, өлүү башы, кысуу бирдиги, үйлөө системасы, муздатуу схемалары жана башкаруу элементтери кирет. Компоненттин аталыштары боюнча гана эмес, алардын бекитилген бөлүгүнө кошкон салымын карап чыгыңыз. Таанылган PLC бренди, мисалы, берилген рецепт функцияларын же ылдый агым байланышын түзбөйт.
| Система | Эмнени карап чыгуу керек | Сурай турган далил |
|---|---|---|
| Экструзия жана өлүү башы | Чайырдын ылайыктуулугу, жалпы паризондук суроо-талап жана чыгуу балансы | Өндүрүш үлгүлөрү жана аныкталган материалдык шарттар |
| Париж көзөмөлү | Бөлүмдүн маанилүү жерлеринде дубалды бөлүштүрүү | Позицияга тиешелүү өлчөөлөр жана сакталган рецепт |
| Форма жана кысуу | Инструмент тууралоо, чымчып алуу жана бошотуу | Бекитилген чиймелер жана калыптанган-бөлүк текшерүү |
| Муздатуу жана иштетүү | Пландаштырылган бошотуу жана кармоо пункттарында бөлүктүн катуулугу | Сыноону анык бөлүгү менен өткөрүп берүү |
| Controls | Ырааттуулук, ойготкучтар, рецепттин масштабы жана ылдый агым сигналдары | Функциянын демонстрациясы жана интерфейс тизмеси |
Конкреттүү маалымдама: Kinggle's 2 L бир станциялуу машина
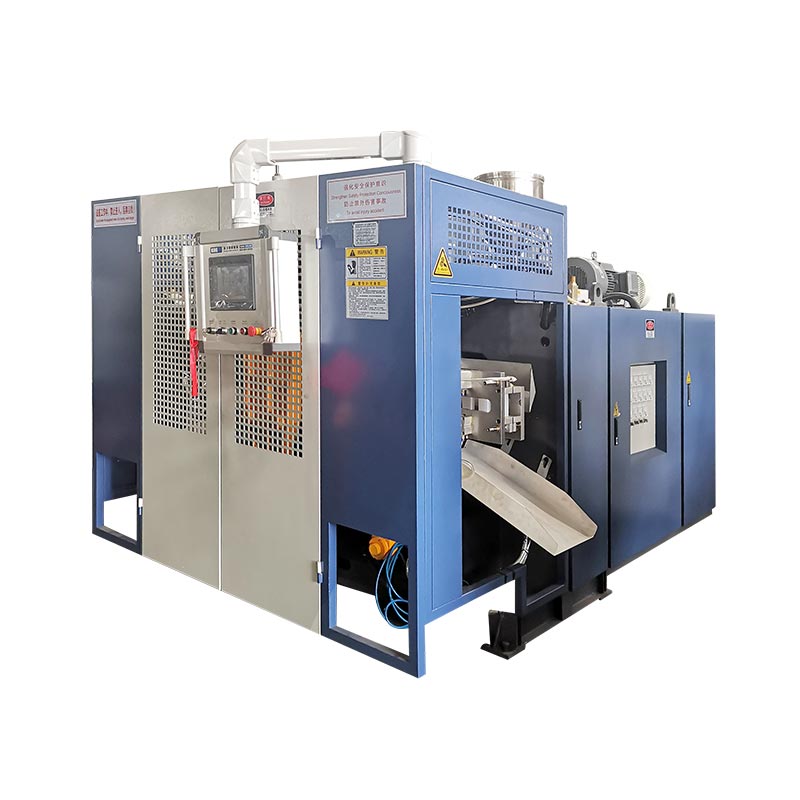
TheKGB2L продукт бети2 L максималдуу контейнер сыйымдуулугу, 50 мм бурама, 30 кг/саат HDPE эритүү кубаттуулугу жана 360 × 380 мм максималдуу калыптын көлөмүн тизмелейт. Ал ошондой эле 100 мл–1 л диапазондогу кичинекей бөтөлкөлөр үчүн эки, үч жана төрт розеткалуу конфигурацияларды сүрөттөйт. Бул баалуулуктар сунуш кылынган жумушту текшерүүгө жардам берет; алар аспаптык кароону алмаштырбайт.
Ошол эле баракта 600 PC/HR "Output (кургак цикл)" деп белгиленет. Бул аныкталган шампунь бөтөлкөнүн, көктүн жана бүтүрүү сызыгынын кабыл алынган натыйжасы эмес. Өндүрүштүк талап чыныгы материалды, муздатуу убактысын, активдүү позицияларды жана текшерүү шартын талап кылат. Кургак цикл жазуусун жарыяланган кыймыл шилтемеси катары караңыз.
Көп розеткалуу сунуш үчүн, жалпы паризондук массаны, ошондой эле боштуктун тууралыгын текшериңиз. Даяр бөтөлкөнүн салмагы экструдер берген жаркты жок кылат. Көбүрөөк соода түйүндөрү экструзия, муздатуу жана чогуу бүтүрүү боюнча суроо-талапты жогорулата алат. Жалгыз башты эсепке алуу өндүрүштүк көрсөткүчтү түзө албайт.
Макулдашылган шарттарда критикалык бөлүктүн өлчөөлөрү жана өткөрүп берүү жүрүм-туруму туруктуу болгондон кийин гана калыптоо тутумун бекитебиз. Ошол маселелерди чечүүдөн мурун конвейерди кошуу көйгөйдү ылдый карай жылдырат. Дубалды бөлүштүрүү үчүн колдонуңузparison программалоо колдонмосупродукт чийме менен бирге.
Кабыл алынган контейнерлерге тамактандыруудан линияны көрсөтүңүз
Үрп калыптандырууну автоматташтыруу үчүн эң күчтүү спецификация ар бир операция аркылуу продуктуну ээрчийт. Анда ар бир модулдун эмне алаары, ал эмнени жеткире тургандыгы жана кийинки модул менен байланыш кимге таандык экени айтылат. Бул макулдашылган процесс чеги жок роботтордун, конвейерлердин жана сенсорлордун узун тизмесине караганда пайдалуураак.
Kinggle жарыялаганавтоматташтыруу мүмкүнчүлүктөрүтөмөнкү кыркуу, текшерүү жана таңгактоо кирет. Бөтөлкө долбоору үчүн, бул мүмкүнчүлүктү аныкталган чөйрөгө которуңуз. Автоматтык түрдө өчүрүү, моюнду кесүү, агып чыгууну текшерүү жана таңгактоо ар кандай функциялар; эч ким унчукпай, башка бирөөнүн катышуусу менен кабыл алынбашы керек.
| Операция | Чечүүчү суроо | Кабыл алуу текшерүү |
|---|---|---|
| Азыктандыруу | Ташуу, аралаштыруу жана материалдык деңгээлдеги контролду ким камсыздайт? | Бекитилген материал бункерге пландан тышкары үзгүлтүксүз жетет. |
| Алып кетүү | Бөлүк каякта кармалат жана бирдиктен кандай багыт кетет? | Сыноочу макалада өткөрүп жиберүү же кабыл алынгыс белги жок. |
| Түзүү жана кыркуу | Кайсы жаркылдоо жана бүтүрүү функциялары өчүрүлгөн? | Керектүү четтери, моюн жана туткасы тешиктери бөлүктүн аныктамасына жооп берет. |
| Текшерүү жана четке кагуу | Кайсы тесттер сапта болуп саналат жана ийгиликсиз бөлүктөрү кантип бөлүнөт? | Макулдашылган чакырык үлгүлөрү аныкталып, туура багытталат. |
| Ташуу жана таңгактоо | Кийинки станцияга кандай бөтөлкөнүн абалы жана тартиби жетиши керек? | Макулдашылган тариф боюнча которуу, топтоо жана акыркы эсептөө иштери. |
Ар бир чекке интеграциянын ээсин бериңиз. Эгерде машинанын жеткирүүчүсү алып чыгууну камсыздаса жана башка жеткирүүчү агып текшергичти камсыздаса, кимдир бирөө дагы эле бөтөлкөнүн багытын, өткөрүү бийиктигин, аралыкты бекитиши жана кол алышууну көзөмөлдөөсү керек. Шайкеш көрүнгөн модулдарды сатып алуу интегралдык уячаны сатып алуу менен бирдей эмес.
Бул сигналдар керек болгон жерде "даяр", "болгон бөлүк", "цикл аяктады" жана бузулуу шарттары көрсөтүлөт. Кайсы контролер токтотууну баштаганын жана кайсы блоктун катасын кабарлаганын аныктаңыз. Так архитектура долбоорго тиешелүү, бирок жоопкерчилик бүдөмүк бойдон кала албайт.
Кабыл алынган продукту маршрутунан өзүнчө сыныктардын агымын текшериңиз. Алынып салынган флэш чогултуу жана макулдашылган жайгаштыруу керек. Кайра колдонуу материалга жана продукцияга болгон талаптарга жараша болот; автоматтык жаргылчак туташтыруу эч кандай кайра майдалоо пайызына уруксат бербейт. Материалдык рецептти көзөмөлдөңүз.
Бөтөлкөнүн агып кетишин текшерүү үчүн сыноо ыкмасын, бекиткичти, мөөр басуу абалын жана макулдашылган чакырык үлгүлөрүн аныктаңыз. Сыноо станциясы жашыл натыйжаны көрсөтүүдөн да көптү кылышы керек. Ал иштебей калган тетиктердин жакшы продукт конвейерге байкалбастан кайтып келишине жол бербестен, каталарды ишенимдүү түрдө бөлүп, эсептерди жазуусу керек.
Колдонмонун чиймесинде тейлөө жана калыпты өзгөртүү мүмкүнчүлүгү да көрсөтүлүшү керек. Kinggle'ди колдонуңузкоммуналдык жана заводдук-макетин керсетуубардык камтылган жардамчылар менен күч, аба, суу жана мейкиндикти координациялоо.
Өткөрүп берүү формалоочу машинадан мурун чыгарууну чектей алат
Үлпөтүүчү форманын өндүрүштүк линиясы анын туташкан операциялары туруштук бере ала турган нерселерди гана берет. Эң ылдам модул жайыраак триммерди, сыноочу же таңгактоочу станцияны чексиз компенсациялай албайт. Буферлер линияга кыска үзгүлтүктү калыбына келтирүү үчүн убакыт берет; алар туруктуу кубаттуулуктагы дал келбестикти жоюшпайт.
Биринчиден, ар бир жабдуулардын курсун бирдей негизде кой. Бул сан калыптоо окуяларын, дүң бөлүктөрдү, сыналган бөлүктөрдү же кабыл алынган контейнерлерди билдиреби? Ал үзгүлтүксүз чуркоону гана камтыйбы же толуктоо жана кадимки аялдамаларды камтыйбы? Ошол аныктамалар дал келгенден кийин гана чендерди салыштырыңыз.
Ачык болжолдонгон өндүрүштүк негизи менен иштеген мисал
Калыптан жана кырккандан кийин саатына 480 контейнерди чыгарган сунушталган линияны карап көрөлү. Анын бир позициядагы агып кетүүсүн текшергичке толук жүктөө, сыноо, чечим чыгаруу жана түшүрүү ырааттуулугу үчүн 8 секунд талап кылынат дейли. Анын идеалдуу кубаттуулугу саатына 3600 ÷ 8 = 450 контейнер. Бул Kinggle машинасынын өлчөнгөн натыйжасы эмес, пландоо божомолдору.
Кирүү ылдамдыгы: 480/саат · Идеалдуу сыноочу кубаттуулугу: 450/саат · Чогултуу: 30/саат
Сыноочу токтобостон да, келген тетиктер анын кубаттуулугун саатына 30 контейнерден ашат. 15 колдонууга жарамдуу позициясы бар буфер 15 ÷ 30 = 0,5 саатта же 30 мүнөттө толтурулат. Линияны бош конвейер менен баштоо кыскача демонстрацияны канааттандырарлык көрсөтүшү мүмкүн. дисбаланс дагы эле бар.
Эми толук сыноочу токтотууну карап көрөлү. Болжолдуу кириш ылдамдыгы 480/саатта, тетиктер мүнөтүнө 8ге жетет. Ошол эле 15 бош орундар 15 ÷ 8 = 1,875 мүнөт, болжол менен 113 секунданы камсыздайт, ал буфер толуп калганга чейин. Басаңдоо учурунда жана толук токтогондо топтоо ылдамдыгы ар түрдүү.
Бул эсептөөлөр позициялар чындап колдонууга жарамдуу болгондо гана пайдалуу. Коргоочуга учкан, тийген же талап кылынган багытты сактай албаган бөтөлкө жарактуу буфер абалын түзбөйт. Коопсуз топтоо чегине жеткенге чейин башкаруу органдарына макулдашылган жооп керек.
Геометрияны жана ылдамдыкты текшериңиз
Алып чыгаруучу шаймандар жана конвейерлер тетикти иш жүзүндө бошотуу абалында иштетүүгө тийиш. Кайталануучу кармап турган жерди аныктаңыз. Мойну, денеси же жаркыраган жери ошол жерди камсыздайбы, жана кийинки которуунун алдында кыркуу аны жок кылабы же жокпу, текшериңиз. Биринчи алып кеткенде жеткиликтүү функция экинчисинде жок болушу мүмкүн.
Биз машинанын ылдамдыгын жогорулатуудан мурун бул маалымат чынжырын чечмекпиз. Акылдуу ылдамдыкта которулган жана алдын ала калыбына келтирилген линия кол менен кайра жайгаштырууну талап кылганга караганда жакшыраак өндүрүш активи болуп саналат. Артыкчылыктуу чечим кайра каралып чыккан инструмент, башка өткөрүп берүү ырааттуулугу же кошумча төмөнкү кубаттуулук болушу мүмкүн - тезирээк калыптандыруу цикли эмес.
Акырында, макулдашылган текшерүү пунктунан кийин кабыл алынган контейнерлерди санаңыз. Диагноз үчүн жогорку агымдагы друсс сандарды сактаңыз, бирок аларды жеткирүү-чыгарма көрсөткүчү катары колдонбоңуз. Кинглдикизаводдук кабыл алуу боюнча гидпродуктунун идентификациясы, чек араларды эсептөө жана байкоо убактысы эмне үчүн бир жазууга таандык экенин түшүндүрөт.
Продукцияны калыбына келтирип, өзгөртө аларын далилдеңиз
Жылмакай автоматтык иштетүү бир гана иштөө абалын далилдейт. Өндүрүш ошондой эле толуктоону, ишке ашпай калган которууларды, четке кагылган тетиктерди, блоктолгон конвейерлерди жана продуктуну өзгөртүүнү камтыйт. Бул окуялар кабыл алуу планында орун алууга татыктуу, анткени жооп клетканын көзөмөлдөнгөн өндүрүшкө кайтып келерин аныктайт.
Завод тараптан биз жылмаланган демонстрациянын алдында катаны оңдоону коймокпуз. Эгерде бөтөлкө пикапты өткөрүп жиберсе, кийинки суроо кимдир бирөө аны канчалык тез кайтара ала тургандыгы эмес. Суроолор - бул сагынычты эмне аныктады, кайсы кыймыл токтоду жана клетка кайра иштетүүдөн мурун белгилүү абалды кантип ырастайт. Колду кайталап оңдоо нормалдуу автоматтык операция эмес, иликтөө үчүн симптом болуп саналат.
Чыгарылгандан кийин ичке дубалдуу бөтөлкө учканда, процесстин бир нече жөндөөлөрүн өзгөртүүдөн мурун кармагычтын жана колдоонун абалын текшеребиз. Өткөрүүдө бөлүктүн катуулугун, арматуранын байланыш чекиттерин жана кыймыл ырааттуулугун карап көрүңүз. Андан кийин бир башкарылган оңдоону сынап көрүңүз жана бөлүктү кайра текшериңиз. Көбүрөөк кысуу биринчисин оңдоонун ордуна башка кемчиликти жаратышы мүмкүн.
Ошол эле дисциплина агып кетүүдөн баш тартуулар көтөрүлгөндө колдонулат. Жабыр тарткан үлгүлөрдү сактап, ордун жана убактысын аныктаңыз. Сыноо мөөрүн жана бекиткичтин абалын калыптанган моюндун жана чымчып алууну текшериңиз. Сынамык туташуу жана агып жаткан контейнер ар кандай оңдоолорду талап кылат. Бул себептерди ажыратпастан калыптандыруу рецептин өзгөртүү убакытты текке кетирип, катаны жашырышы мүмкүн.
Күнөө пайда боло электе калыбына келтирүүнү аныктаңыз
- Баштапкы катаны, жабыркаган модулду жана продуктунун абалын жазыңыз.
- Бекитилген контролдук жана коопсуздук долбоору менен аныкталган абалга клетканы алып келүү.
- Ыйгарым укуктуу персонал белгиленген изоляция жана кирүү процедурасы боюнча катаны чечсин.
- Өткөрүүдө бөлүктөрдү шайкештириңиз, текшерүү жана кайра баштоодон мурун позицияларды четке кагыңыз.
- Макулдашылган калыбына келтирүү ырааттуулугу аркылуу улантыңыз, андан кийин талап кылынган продукт текшерүүлөрүн текшериңиз.
Бул пландоо кадамдары, кайтарылган жабдууларга кирүүгө же блокировканы айланып өтүүгө уруксат эмес. Интегралдык клетка модулдун өз ара аракеттенүүсүн жана болжолдонуучу кийлигишүүнү камтыган тобокелдикти баалоого муктаж.ISO 12100:2010техниканын тобокелдигин баалоонун жана тобокелдиктерди азайтуунун жалпы принциптерин белгилейт; долбоор ошондой эле колдонулуучу машинага жана көздөгөн талаптарды аныктоого тийиш.
Сакталган рецепт сөзсүз түрдө толук алмаштыруу эмес
Рецепт температураны жана калыптоо кыймылдарын эстеп калышы мүмкүн, ал эми тергич, кыркма уясы жана сыноочу кол менен туураланган бойдон калууда. Кайсы позициялар сакталганын, кайсынысы моторлоштурулганын жана кайсылары физикалык шайманды өзгөртүүнү талап кылганын сураңыз. Techne'sпроцессти автоматташтыруу боюнча документациятандоо, өчүрүү жана агып чыгуучу позициялар үчүн форматка байланышкан орнотуулардын өнөр жай үлгүсүн берет. Бул көрсөтүү көлөмүн көрсөтөт; ал ар бир машинада ал функцияларды орното бербейт.
Макулдашылган ыкма боюнча бир форматтын акыркы кабыл алынган бөлүгүнөн кийинкисинин биринчи кабыл алынган бөлүгүнө өтүү убактысын аныктаңыз. Аспаптар менен иштөөнү, оңдоолорду, материалдык өтүүнү жана сапаттуу чыгарууну өзүнчө жазыңыз. Бул тезирээк рецептти кайра чакырып алуу чындыгында эмнени сактап калаарын жана механикалык же процесстик тапшырманы ачып берет.
Автоматташтырылган энбелгилерди эмес, кабыл алынган контейнердин баасын салыштырыңыз
Жарым автоматтык жана толук автоматтык үйлөмө машинаны салыштыруу ошол эле продукт жана өндүрүш графиги менен башталышы керек. Болбосо, арзаныраак тырмакча башка цитата камтыган иштетүү, сыноо же таңгактоону жокко чыгарышы мүмкүн. Жабдуулардын жалпы санын салыштыруудан мурун бирдей жеткирүү чектерин салыштырыңыз.
Автоматташтыруу аныкталган кайталануучу чектөөнү алып салганда эң корголгон болот. Бул кол менен алып салуу, ыраатсыз которуу, текшерүүдөн өтүүнүн татаалдыгы же темпти сактай албаган таңгактоо операциясы болушу мүмкүн. Чектөөлөрдү аныктабастан көбүрөөк автоматташтыруу сатып алуу, кабыл алынган продукцияны жакшыртпастан тейлөө жана алмаштыруу иштерин кошо алат.
Чыгым чектерин чыгаруунун чек арасындай кенен сактаңыз
Кабыл алынган контейнердин наркы = макулдашылган өндүрүш чегиндеги жалпы нарк ÷ ошол чек ичинде жеткирилген кабыл алынган контейнерлер
Салыштырууга тиешелүү чыгымдарды: материалды, эмгекти, коммуналдык кызматтарды, шаймандарды, тейлөөнү жана тандалган капиталды же кошумча чыгымдарды камтышы керек. Эки вариант үчүн бирдей эсепке алуу ыкмасын колдонуңуз. Төмөнкү робот бекер эмес, анткени анын баасы калыптоочу машинанын цитатасынан тышкары турат.
Адамдын кайталануучу милдеттерин тизмектеңиз. Кимдир бирөө дагы эле материалды толуктап, сыныктарды жылдырып, бөлүктөрдү үлгү кылып, картондорду алмаштырып, шаймандарды сактап, сигналдарга жооп бериши мүмкүн. Автоматтык ырааттуулук иштеп жатканда гана эмес, кадимки сменадагы жумуш жүгүн эсептеңиз. Оператор бир нече клетканы кечиктирбестен же калыбына келтирбестен коопсуз тейлей алабы же жокпу, чечиңиз.
кВт/саат электр энергиясын пайдалануу жана ошол эле мезгилдеги кабыл алынган контейнерлер. кВт кубаттуулугу башка сан. Толук линияны салыштырууда макулдашылган көмөкчү бөлүктөрдү кошуңуз, айрыкча компрессор, муздаткыч же майдалагыч сунуштардын ортосунда өзгөрсө. Theкоммуналдык талаптар боюнча колдонмотуташкан кубат менен иштөө талабы эмне үчүн өзүнчө калышы керектигин түшүндүрөт.
Форматты тез-тез өзгөртүү үчүн, ар бир SKU үчүн керектүү шаймандарды жана запастык шаймандарды карап көрүңүз. Төмөнкү баштапкы уяча баасы кыйын алмаштыруу же кошумча формат бөлүктөрү менен ордун толтурууга болот. Тескерисинче, татаал которуу системасы практикалык кол менен бүтүрүү маршруту менен аз көлөмдүү продукт үчүн кереги жок болушу мүмкүн.
Биз сунуштарды алар алып салган өндүрүш чектөөсү, алар текшере ала турган кабыл алынган продукция жана артта калтырган кайталануучу иш боюнча рейтингди сунуштайбыз. Бул артыкчылыктар фабриканын реалдуу графигине туура келгенде, автоматташтырылган клетка өз ордун ээлейт. "Учкучсуз" жетиштүү каржылык аргумент эмес.
Универсалдуу төлөмдү кайтаруу дооматына караганда, сезимталдуулук учурларын сураңыз. Сатып алуучунун өз чыгымдарын колдонуу менен күтүлгөн суроо-талапты, азыраак пайдаланууну жана тез-тез өзгөрүүлөрдү салыштырыңыз. Бул сатуу көлөмү же продукт аралашмасы өзгөргөн учурда да инвестициялык чечимди пайдалуу кылат.
Заказ берүүдөн мурун конфигурацияны бекитиңиз
Тандалган концепцияны макулдашылган жабдуулардын тизмесине, клетканын жайгашуусуна жана сатып алуу буйругуна чейин кабыл алуу протоколуна айлантыңыз. Эң кымбат түшүнүксүздүк көп учурда жок сенсор эмес. Бул ар бир тарап башка бирөөгө таандык деп ойлогон чек.
Компакттуу бөтөлкө долбоору үчүн2 L бир станциялуу платформаконкреттүү башталышын сунуш кылат. Анын жарыяланган көк конверти жана кичирээк бөтөлкөдөгү көп розеткалуу параметрлери баштапкы туура карап чыгууга мүмкүндүк берет. Чыныгы чийме, чайыр, баштын жайгашуусу жана ылдый агымдын көлөмү сунушталган курулушту аныктайт. Бул конфигурацияны көлөмдөн гана тандабаңыз.
Сыноодо сатып алуу суроолоруна жооп бериңиз
Сыноодо макулдашылган продукт аныктамасын колдонуу жана цитаталанган чыгарууну колдогон операцияларды камтышы керек. Эгерде агып чыгууну текшерүү же кесүү жеткирүү чектеринин бир бөлүгү болсо, байланышы жок өз алдынча циклди көрсөтпөстөн, аны клетка менен көрсөтүңүз. Бир нече позиция алсыз розетка же көңдөйдү жашыра турган үлгүнүн идентификациясын сактаңыз.
Кабыл алуу жазуусу ар бир дооматты методго, чектөөгө жана байкалган натыйжага байланыштырышы керек. Негизги шарты жок "өттү" деген сөз сатып алуучунун заводунда ишке киргизүүнү жетектей албайт. TheKinggle FAT колдонмосубул далилдер үчүн толук негиз берет.
- Идентификацияны түзүү:станок, инструмент, башкаруу версиясы жана камтылган модулдар.
- Сынактын шарттары:продукт, чайыр, активдүү позициялар жана пайдалуу шарттар.
- Сапаты:критикалык өлчөөлөр, функционалдык тесттер жана четке кагуу.
- Саптык аткаруу:кабыл алынган саноо, байкоо мезгили, токтоо жана интервенциялар.
- Калыбына келтирүү:макулдашылган ката сценарийлери жана көрсөтүлгөн кайра баштоо ырааттуулугу.
- Өткөрүп берүү:чиймелер, колдонмолор, инструменталдык маалымат, резервдик көчүрмөлөр жана ачык нерселер.
Заводдун кызматтарын же үчүнчү тараптын жабдууларын ташып жеткирүүгө чейин кайра чыгарууга мүмкүн болбогон жерде кабыл алуудан өзүнчө заводдук кабыл алуу. Ошол калган текшерүүлөрдү алдын ала аныктап, жоопкерчиликти дайындаңыз. Заводдогу сот процесси ага кирбеген шарттарды текшерүү үчүн унчукпай ырастабашы керек.
Окутуу кадимки операцияны камтышы керек жана жумуштарды автоматташтыруу артта калат. Операторлор ишке ашпай калган которууну таанып, сигнализацияны чечмелеп, бекитилген калыбына келтирүү ыкмасын карманышы керек. Тейлөө чиймелерди, эскирүү бөлүктөрү жөнүндө маалыматты жана клетканы колдоо үчүн зарыл болгон мүмкүнчүлүктөрдү талап кылат.
Kinggle менен автоматтык экструзиялык үйлөтүү конфигурациясын талкуулаңыз.Контейнердин чиймесин, чайырдын классын, даяр салмагын, талап кылынган сыноолорду, өндүрүш графигин жана пландаштырылган ылдыйкы операцияларды жөнөтүңүз.долбоордун суроо барагы.
Байланыш:sales@kinggle.com · +86-574-87103665. Белгиленген продукт жана сызык чеги конфигурацияны карап чыгууну бир гана машинанын баасын суроого караганда пайдалуураак кылат.
Көп берилүүчү суроолор
Автоматтык үйлөмө машина толук өндүрүш линиясы менен бирдейби?
Жок. Автоматтык машина калыптоо кыймылдарын көзөмөлдөй алат, ал эми продуктуну алып салуу, кыркып алуу, текшерүү же таңгактоо өзүнчө болуп калат. Толук өндүрүш линиясы ошол операциялардын ортосундагы өткөрүп берүүнү, контролду жана сапаттын чек арасын аныктайт. Ар бир камтылган модулду, кол тапшырманы жана алынып салынган кызматты аныктаган жабдуулардын тизмесин жана макетін сураңыз. Автоматтык деген сөз эмес, сатып алуу спецификациясы эмне келерин аныктайт.
Толук автоматтык үйлөмө станок дагы эле операторлорго муктажбы?
Ооба. Материалды толуктоо, сапаттык үлгүлөрдү алуу, инструменттерди өзгөртүү, техникалык тейлөө жана кемчиликтерди жоюу дагы эле дайындалган милдеттерди талап кылат. Автоматташтыруу ар бир өндүрүш тапшырмасын алып салбастан, кайталануучу иштетүүнү жок кыла алат. Толук нөөмөт жана иш жүзүндө тейлөө схемасы боюнча кызматкерлерди пландаштырыңыз, анын ичинде таңгактоо жана сыныктарды иштетүү. Кыска демонстрациядан эмгектин баасын чыгарбаңыз, анда колдоочу кызматкерлер камеранын рамкасынын сыртында калат.
Автоматтык түрдө өчүрүү, бөтөлкөнүн агып кетүүсүн текшерүү жана таңгактоо стандарттык катары камтылганбы?
Алар деп ойлобогула. Котировка ар бир операцияны, берилген жабдууларды, өнүмгө тиешелүү инструменттерди, сыноо ыкмасын жана четке кагуу маршрутун аныктоого тийиш. Алып чыгаруучу агрегат агып кетүүнү текшергич эмес, ал эми автоматтык конвейер автоматтык таңгактоочу система эмес. Ар бир цитаталанган модул үчүн, ал кандай бүтпөгөн шартты алганын жана кандай кабыл алынган шартты жеткирерин сураңыз.
Иштеп жаткан экструзиялык үйлөмө станокту автоматташтырууга болобу?
Мүмкүн, бирок техникалык-экономикалык мүмкүнчүлүктөр учурдагы башкаруу системасына, кайтарууга, жеткиликтүү мейкиндикке, калыптын ачылышына, продукцияны чыгарууга жана өткөрүп берүү тартибине жараша болот. Бөлүк ошондой эле сунушталган кармагычка, кыркууга жана текшерүүгө ылайыктуу болушу керек. Роботту же конвейерди өзүнчө сатып алардан мурун толук клетканы карап чыгыңыз. Ремонттоо аныкталган интеграциялык жоопкерчиликти, жаңыланган тобокелдикти баалоону жана макулдашылган өндүрүштүк сыноону камтышы керек.
Сатып алуучулар автоматтык линиянын чыгышын кантип текшериши керек?
Кабыл алынган контейнерлерди белгилүү бир байкоо мөөнөтүнүн ичинде макулдашылган акыркы чыгаруу пунктунда санаңыз. Чайырды, продуктуну, калыпты, активдүү позицияларды, коммуналдык кызматтарды жана камтылган ылдыйкы операцияларды аныктаңыз. Каттоодо четке кагууларды, токтотууларды жана кол менен кийлигишүүлөрдү сактаңыз. Кабыл алынган линиядан өзүнчө калыптоо боюнча дүң продукцияны отчет. Каталогдун кургак циклинин мааниси бул өндүрүш сыноосун алмаштыра албайт.